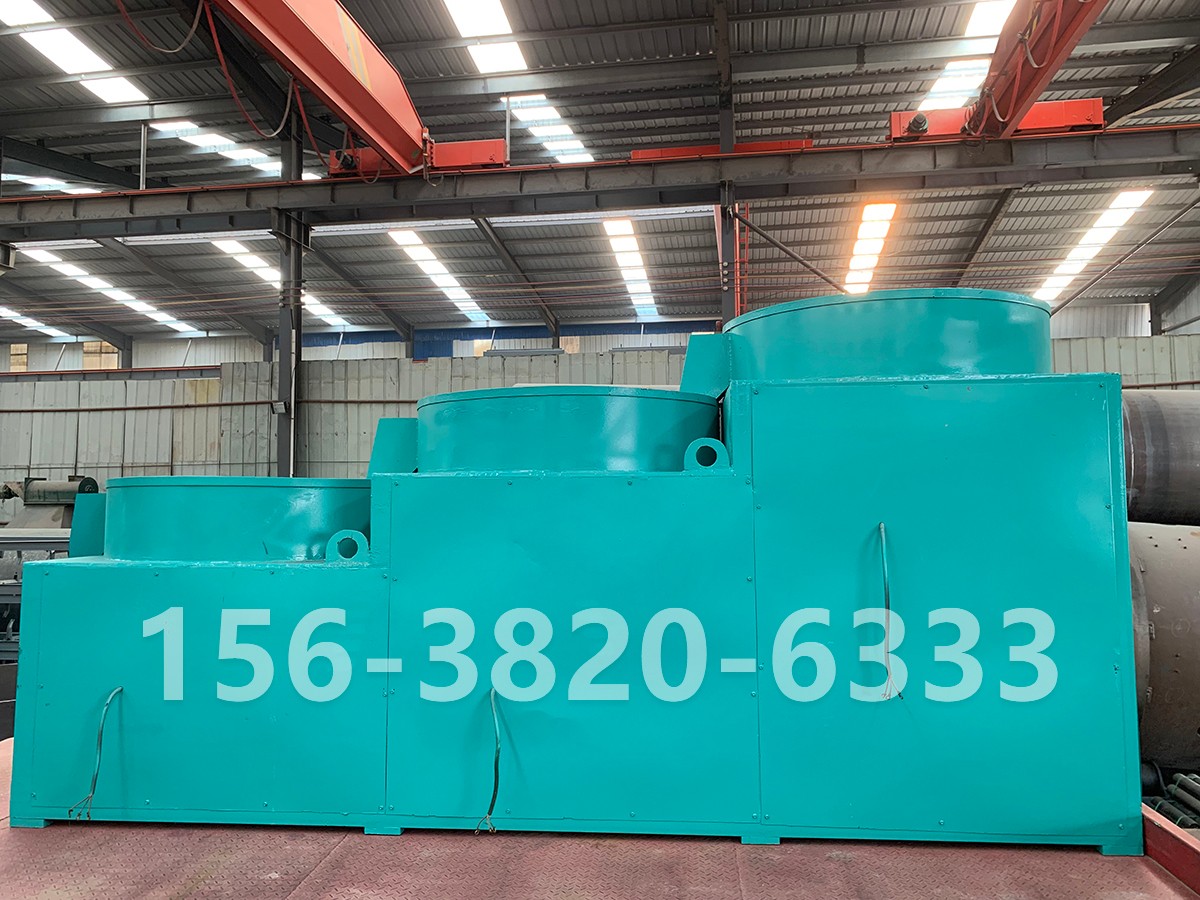
有机肥生产线制粒工段,圆盘造粒机或者平模挤压造粒机产出的半成品颗粒棱角突出、外形不规则,直接筛分包装粉尘大,产品品相较差。有机肥抛圆机作为造粒后整形核心设备,选型时不能只看单机参数,必须和前端造粒主机产能匹配。合理核算抛圆机处理量,做好设备选型,能够稳定提升颗粒圆整度、提高颗粒强度,降低成品粉尘率。
抛圆机选型主要原则就是后段设备产能≥前段造粒主机产能,并预留一定冗余。抛圆工段属于连续化配套工序,一旦抛圆机处理能力小于造粒主机出料量,会造成筒体内物料堆积,颗粒相互挤压粘连,严重时堵料停机,中断整条生产线。 选型计算要以造粒主机额定时产量作为基准,结合原料含水率、颗粒粘性、单级 / 双级机型进行修正。生物有机肥、高湿物料工况,物料容易粘连,冗余量取值要高于普通有机肥。
基础产能计算公式:抛圆机设计处理量 = 造粒主机额定产能 × 产能冗余系数。 常规有机肥生产线,冗余系数推荐取值 1.1~1.2;处理生物有机肥、含水率偏高、颗粒粘性大的工况,冗余系数取 1.2~1.3。 举例:前端平模挤压造粒机时产 3 吨,常规有机肥工况,抛圆机设计处理量不低于 3.3~3.6 吨;如果是高粘生物有机肥,抛圆机处理量需要达到 3.6~3.9 吨。 单级抛圆机适合对颗粒外观要求一般的项目;对颗粒圆润度、商品外观要求高,优先选用双级抛圆机,两级串联作业,延长颗粒翻滚停留时间,整形效果更好。
筒体转速匹配。抛圆效果依靠筒体旋转带动物料翻滚,转速过低,颗粒提升不足,整形效果差;转速过高,颗粒冲击严重,容易破碎。一般筒体转速控制在 12~22r/min,可根据颗粒硬度微调。
物料停留时间。单级抛圆物料停留时间约 40~60 秒;双级抛圆总停留时间可达 80~120 秒,颗粒棱角打磨更充分。停留时间由筒体倾角、转速、进料流量共同决定。
进料颗粒要求。进入抛圆机的半成品颗粒含水率一般控制在 20%~28%。水分过高,颗粒容易粘结成团;水分过低,颗粒脆性大,翻滚过程易破碎,影响抛圆效率。
原料类型直接影响抛圆机实际处理能力。粗纤维含量高的有机肥半成品,颗粒韧性强,整形难度偏大,选型时适当放大设备规格;纯粪类物料颗粒塑性好,可选用偏小冗余。 当生产线存在间歇出料、原料含水率波动大的情况,冗余系数建议取上限。另外,抛圆机筒体直径、扬料板高度决定有效容积,容积越大,物料承载能力越强,同等转速下处理量更高。选型时不能只参考设备铭牌,需要核实有效容积参数。
抛圆机前端密闭输送机要和造粒主机联动,稳定匀速送料,避免物料忽多忽少造成筒内料位波动。后端衔接滚筒筛分机,筛分出成品颗粒与碎料,碎料回流至造粒主机重新制粒。 厂房布局上,抛圆机进出口配套除尘点位,控制整形工段粉尘。设备底座加装减震垫,降低筒体旋转带来的震动。生产调试阶段,根据实际出料颗粒状态微调筒体倾角与转速,平衡产能与抛圆效果。
有机肥抛圆机选型的核心是做好产能核算,实现抛圆设备与造粒主机产能匹配。结合原料特性选用合理的冗余系数,区分单级、双级机型,匹配转速与物料停留时间,从源头规避物料堆积、颗粒粘连破碎问题。肥料厂新建生产线一体化设计造粒 - 抛圆 - 筛分工段,可稳定提升有机肥颗粒外观品质,降低成品粉尘,提高产品市场竞争力。
 156-3820-6333