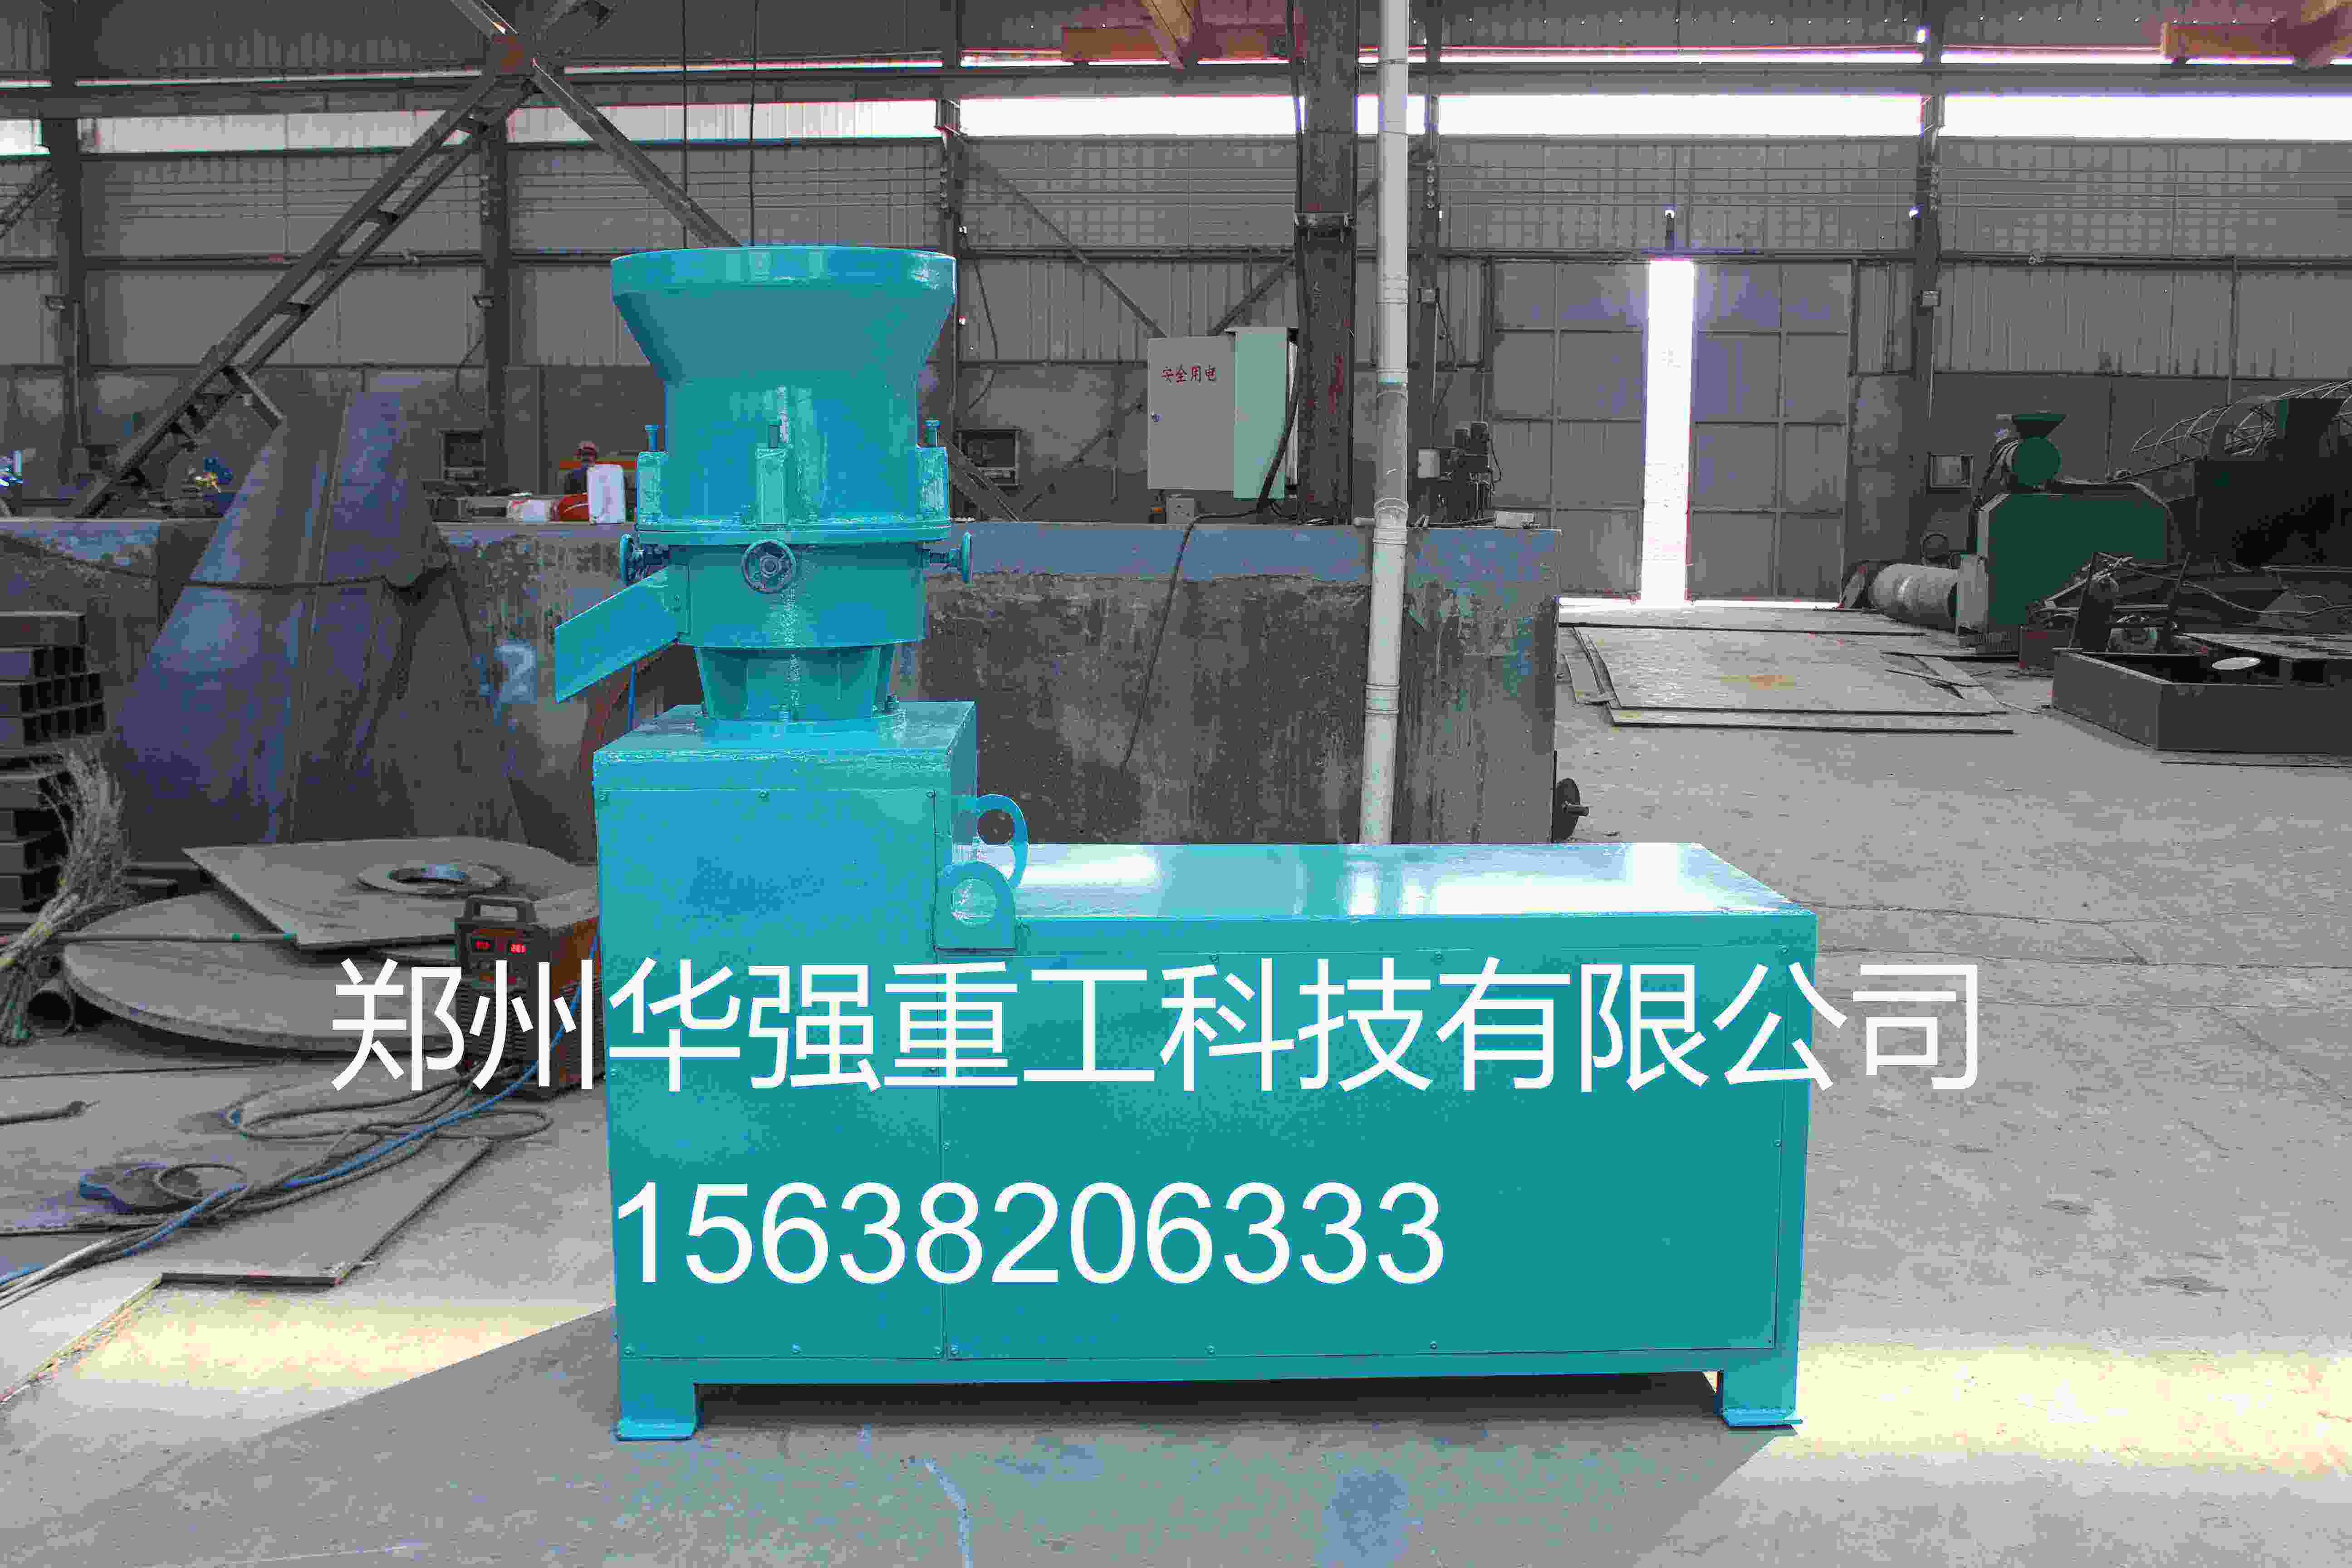
平模挤压造粒机是中小型有机肥、生物有机肥生产线主流制粒主机,模辊总成是设备核心工作单元,直接决定颗粒成型率、颗粒强度与整机运行能耗。该机型依靠模辊相对碾压实现低温物理挤压成型,特别适配秸秆、腐熟畜禽粪等粗纤维有机粉料,能够保护生物肥内功能菌活性。
模辊总成整体结构组成
模辊总成由主轴、压辊组件、平模盘、间隙调节机构、固定锁紧部件共同构成,分为动辊式和动模式两种结构,有机肥生产线以动辊式居多。电机通过减速机驱动主轴旋转,带动多组压辊沿着固定平模盘面做公转运动,压辊在摩擦力作用下同步自转,形成相对碾压的运动状态。 压辊一般设计为锥形结构,压辊内外两端和平模内圈、外圈线速度保持一致,避免错位摩擦,降低磨损与动力损耗。多组压辊均匀排布在主轴支架上,受力均衡,减少设备震动。平模盘表面均匀开设模孔,模孔直径决定成品颗粒规格,更换模板即可生产不同粒径有机肥颗粒。
模辊核心部件材质与结构特点
压辊和平模板都属于高负荷易损件,长期承受有机肥物料摩擦与腐蚀。压辊外圆加工防滑纹路,增大和粉料之间摩擦力,防止打滑,提升挤压送料能力;材质多选用耐磨合金钢,延长使用寿命。平模板采用高耐磨合金板材,模孔经过精密处理,内壁光滑,减少物料粘附堵塞。 模辊间隙调节机构是总成关键设计,通过中心调节组件,可以精准控制压辊与平模之间缝隙。间隙大小直接影响挤压力度,间隙偏大,物料挤压不足,颗粒松散易碎;间隙过小,主机负载急剧升高,容易过载跳机。常规有机肥制粒,模辊间隙控制在 0.1~0.3mm 区间。
有机肥挤压成型工作原理
整套成型过程属于常温物理挤压,没有高温反应,不会破坏生物有机肥中的有益菌种。经过预处理的粉状有机肥,均匀平铺在平模盘面,进入压辊与模板形成的楔形挤压区。随着压辊公转自转,物料受到碾压、挤压、多重摩擦作用,被强制压入平模模孔内部。 物料在狭小模孔内部持续受压,颗粒之间空隙被压缩,有机质相互嵌合形成致密柱状料条。新物料不断推入模孔,成型料条从模板底部持续挤出,下方旋转切刀将长条料切割成固定长度的圆柱形颗粒。未达到挤压条件的松散粉料,留在平模板面,跟随压辊循环碾压,直至顺利挤出成型。
平模挤压造粒机依靠模辊总成相对碾压完成有机肥低温挤压成型,锥形压辊、可调间隙的结构设计,适配粗纤维有机物料制粒。有机肥厂生产时合理控制原料参数,定期维护压辊与平模板,保持模辊总成良好工况,能够稳定产出强度达标、外观整齐的有机肥颗粒,保障制粒工段连续稳定运行。
 156-3820-6333