代加工厂和自建自销的有机肥厂,选设备的逻辑完全不一样。自销厂只需对付自己那一种原料,代加工厂则天天换料——今天是鸡粪,明天是菌渣,后天可能是药渣或秸秆。选型的本质不是"压得住多少吨",而是"换料时能不能不停机、不变参数、不降品质"。
这正是代加工厂很容易踩的坑:照着单一物料参数买的设备,一换料就升温慢、翻不动、臭气超标,客户交期一拖,口碑直接崩。
很多代加工厂扩张时想着"换台更大的造粒机",结果产能提升有限——因为瓶颈根本不在造粒。
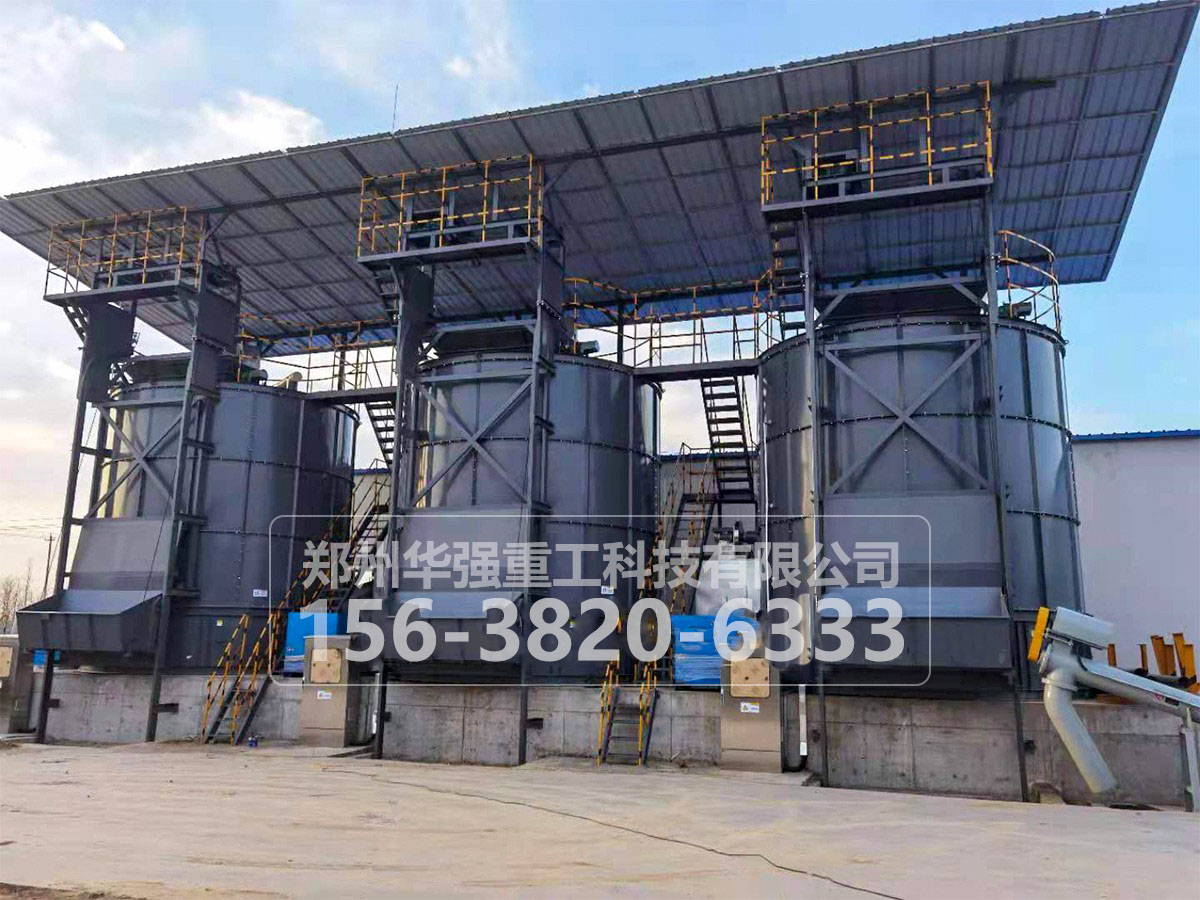
一条线由发酵、粉碎、混合、造粒、烘干、冷却、筛分、包装串联,整线产能取决于很慢的那一环。造粒机时产 5 吨、粉碎机只有 3 吨,整线就是 3 吨。而发酵环节因为周期长(槽式 20~30 天,罐式 12~15 天),一旦容积配小,后段再大也只能等料,发酵是整线很容易被低估的隐形产能天花板。
行业通行的匹配原则是:发酵工段产能应高于后续粉碎造粒 10%~15%,用来缓冲物料水分和腐熟度的波动;粉碎与造粒的处理能力差异不超过 20%,否则会堵料或空转。
槽式发酵所需容积按"日处理量 × 停留时间"计算。以 100 t/d 有机固废为例,体积约 150 m³/d,停留 20 天,则发酵槽总容积需 3000 m³;若改用反应器停留 10 天,有效容积 1500 m³ 即可。
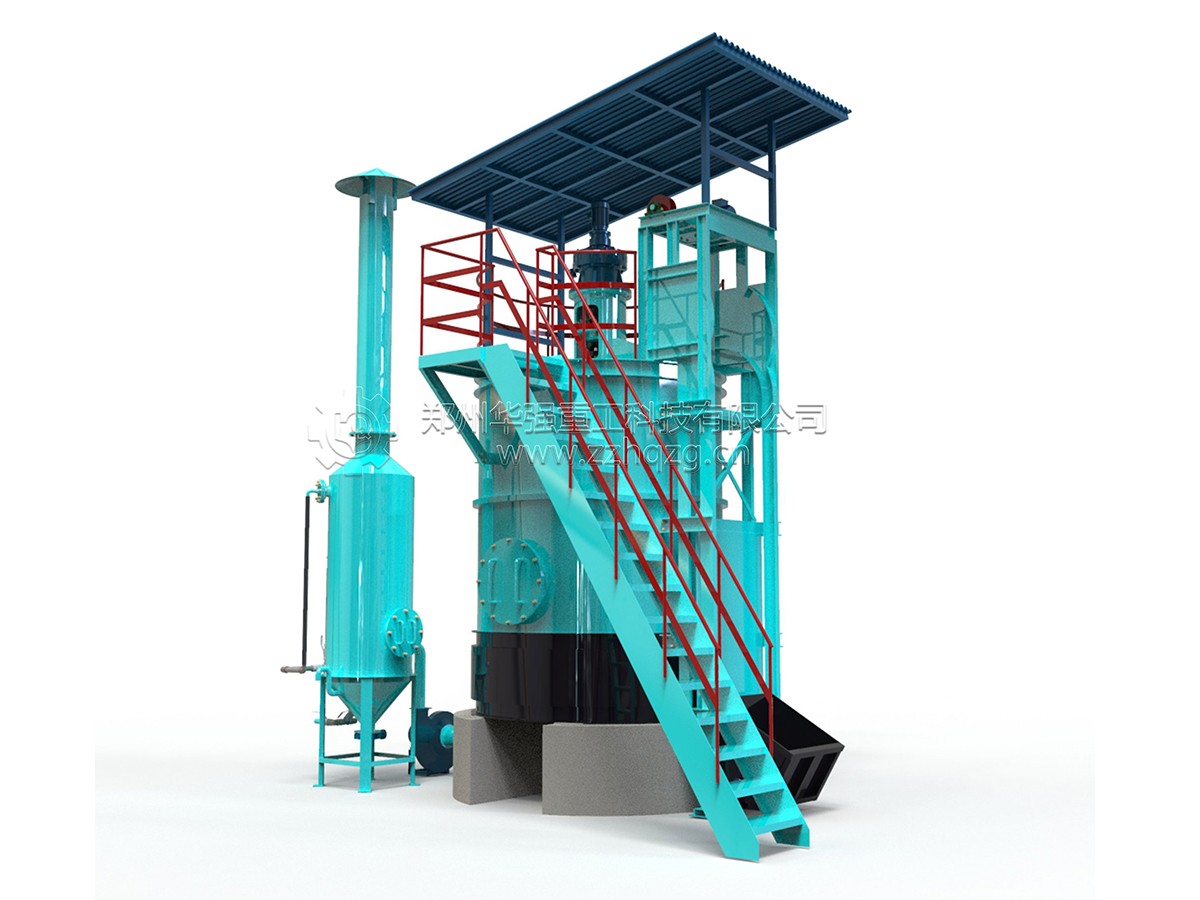
发酵罐则按"日处理量 = 罐体有效容积 × 装填系数 ÷ 发酵周期"估算,装填系数一般取 0.8。比如 50 m³ 罐体、周期 8 天,日处理量 = 50×0.8÷8 = 5 吨。
给代加工厂的关键建议:按"容积冗余 20%"选型。 设计产能 5000 吨/年(约 16.7 吨/日)时,应选理论处理量 20~22 吨/日的设备,预留应对原料含水率波动的缓冲。别"小马拉大车"——有企业用 15 kW 翻抛机处理 300 m³ 发酵槽,电机连续超载 3 个月烧毁,直接损失超 12 万元。
这是代加工厂选型的核心。不同物料含水率、碳氮比、粘性差别巨大,设备必须能快速适配:
物料类型 | 含水率 | 碳氮比 | 适配翻抛设备 |
|---|---|---|---|
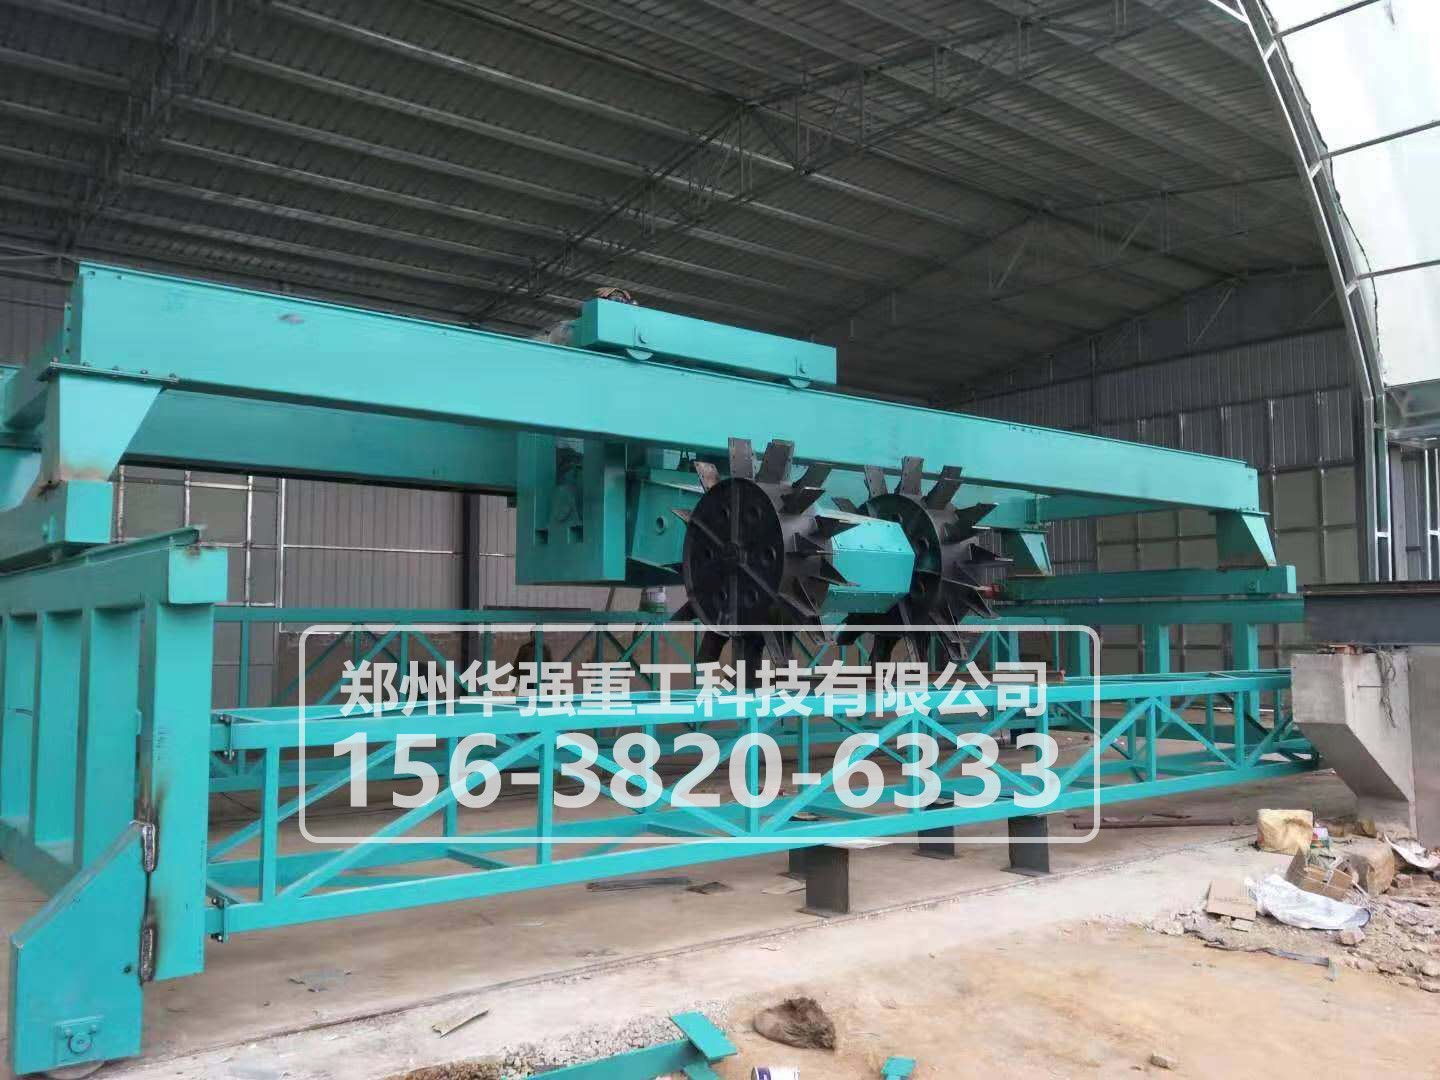
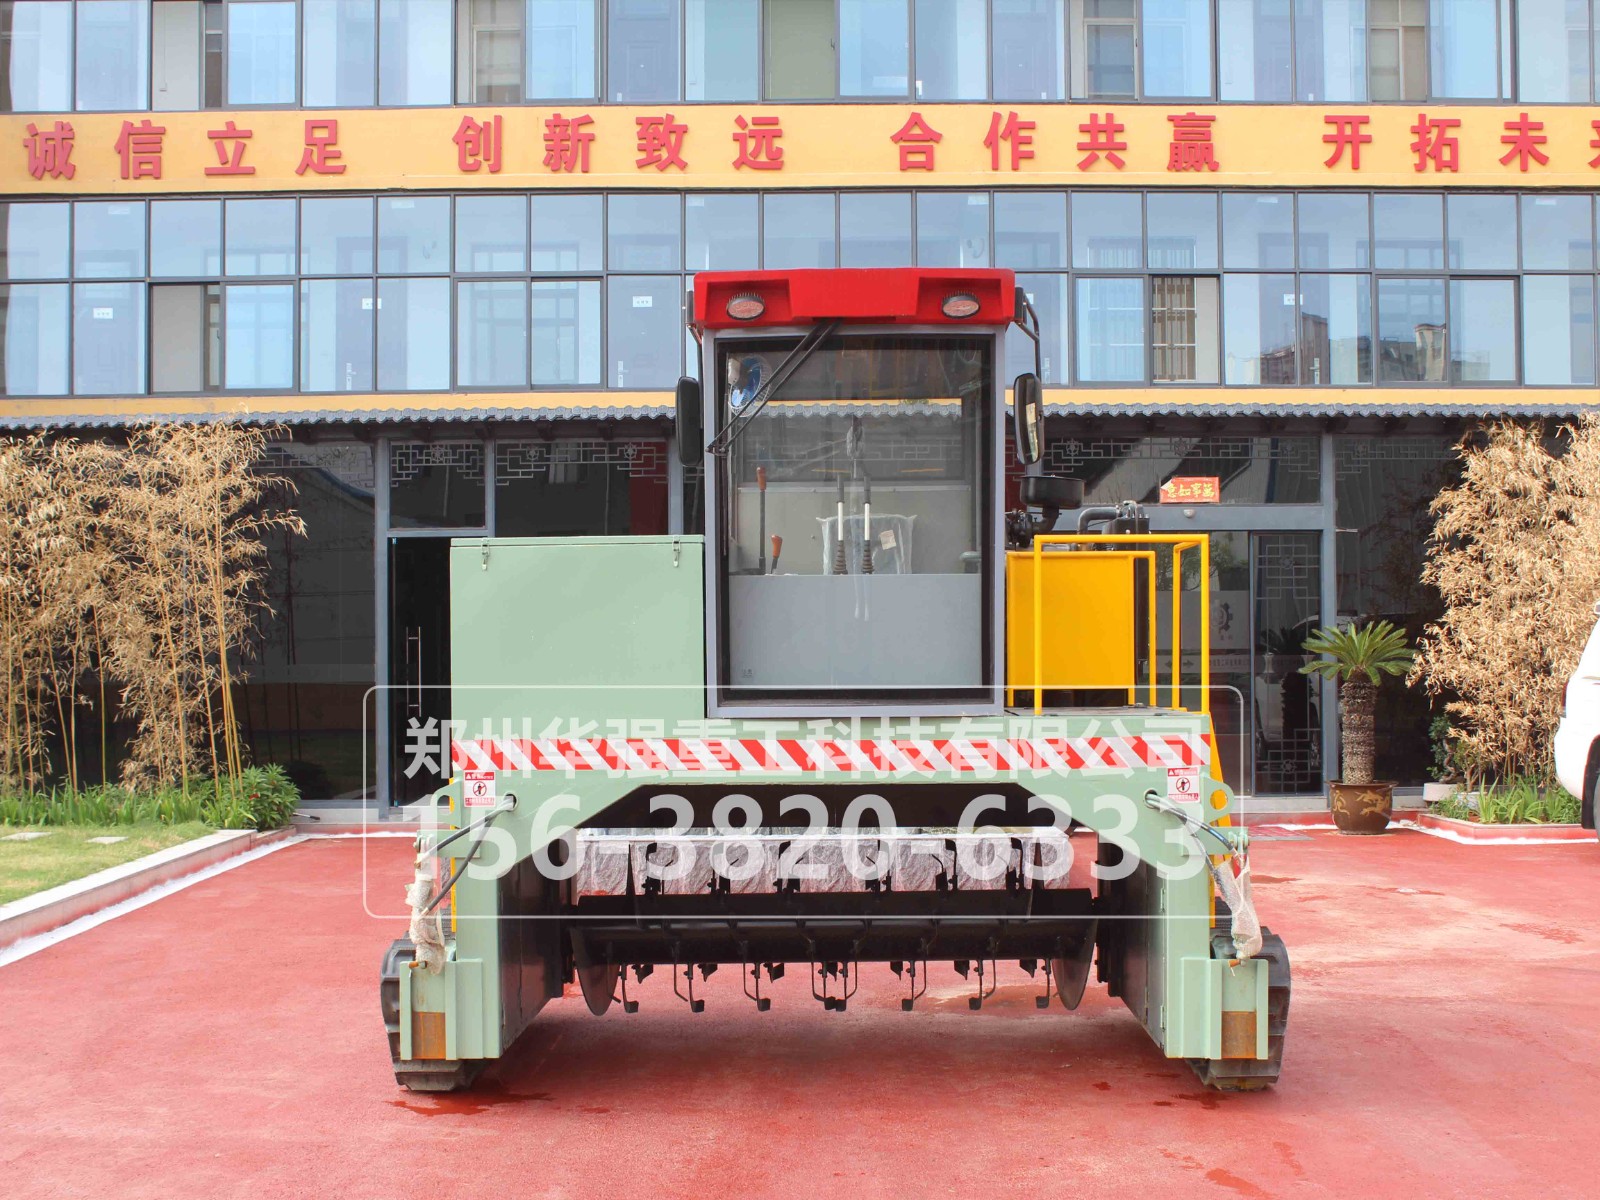
猪粪、污泥 | 60%~75%(高湿) | 10~15:1 | 履带式翻抛机(翻深 1.5~3 m,防陷) |
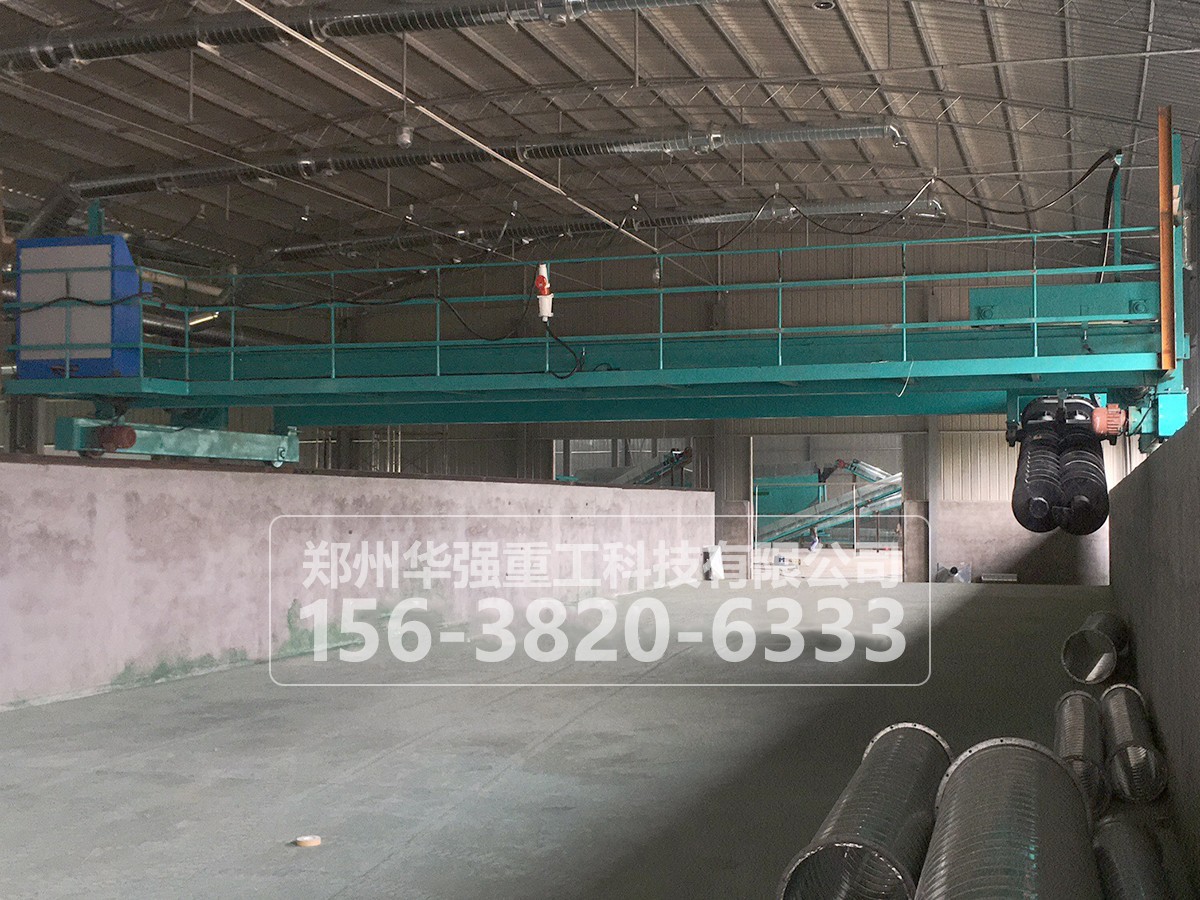
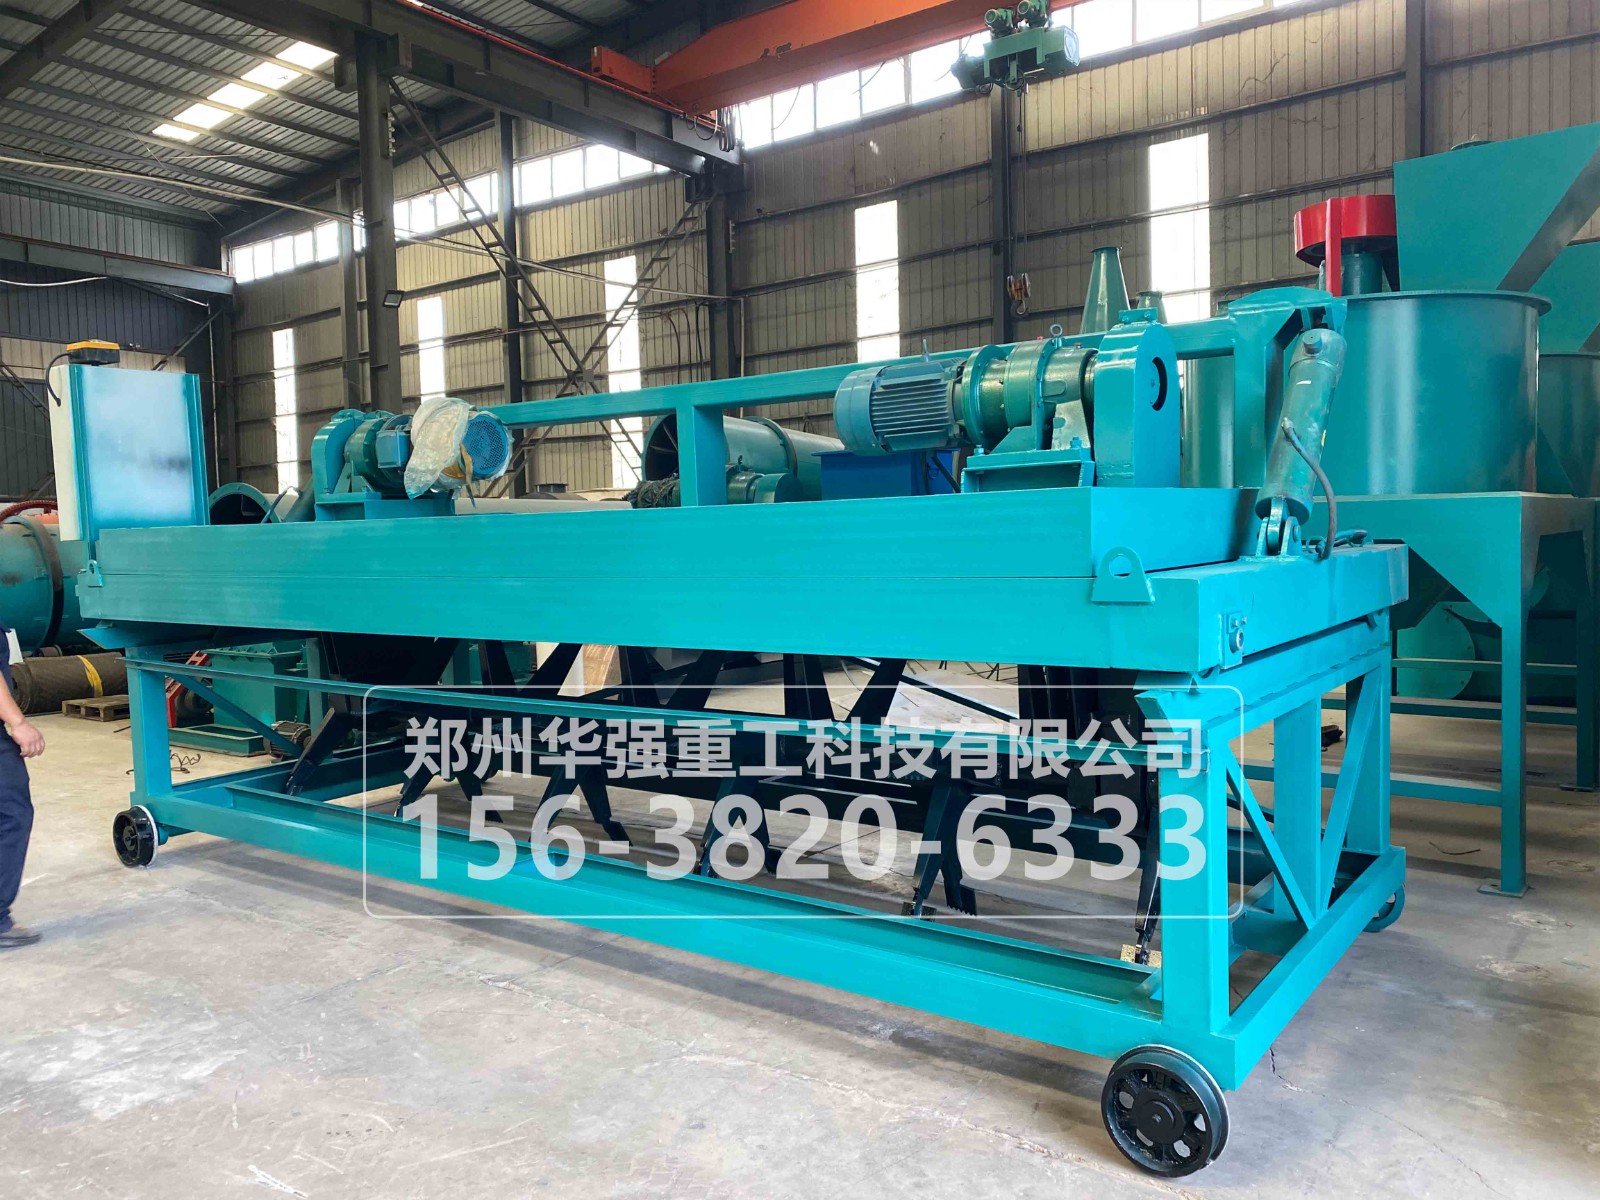
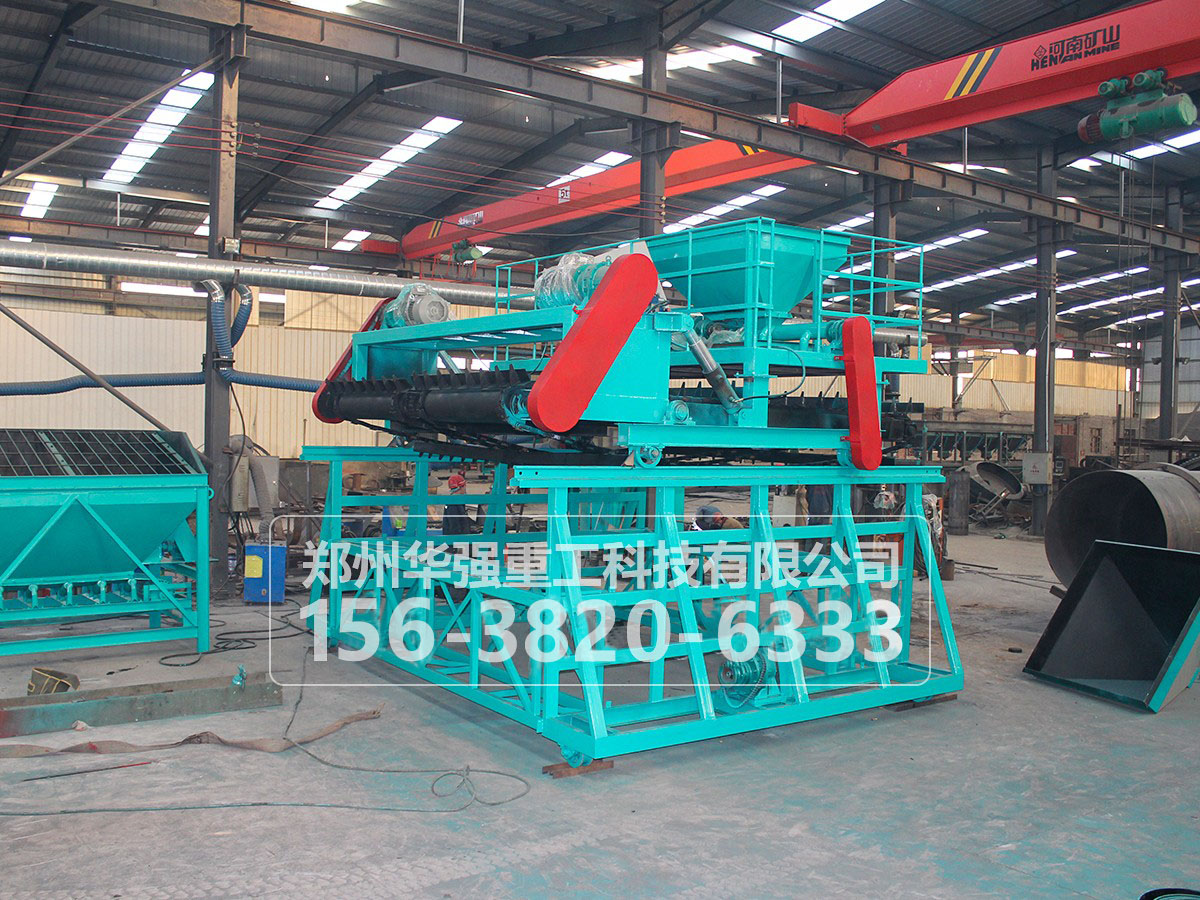
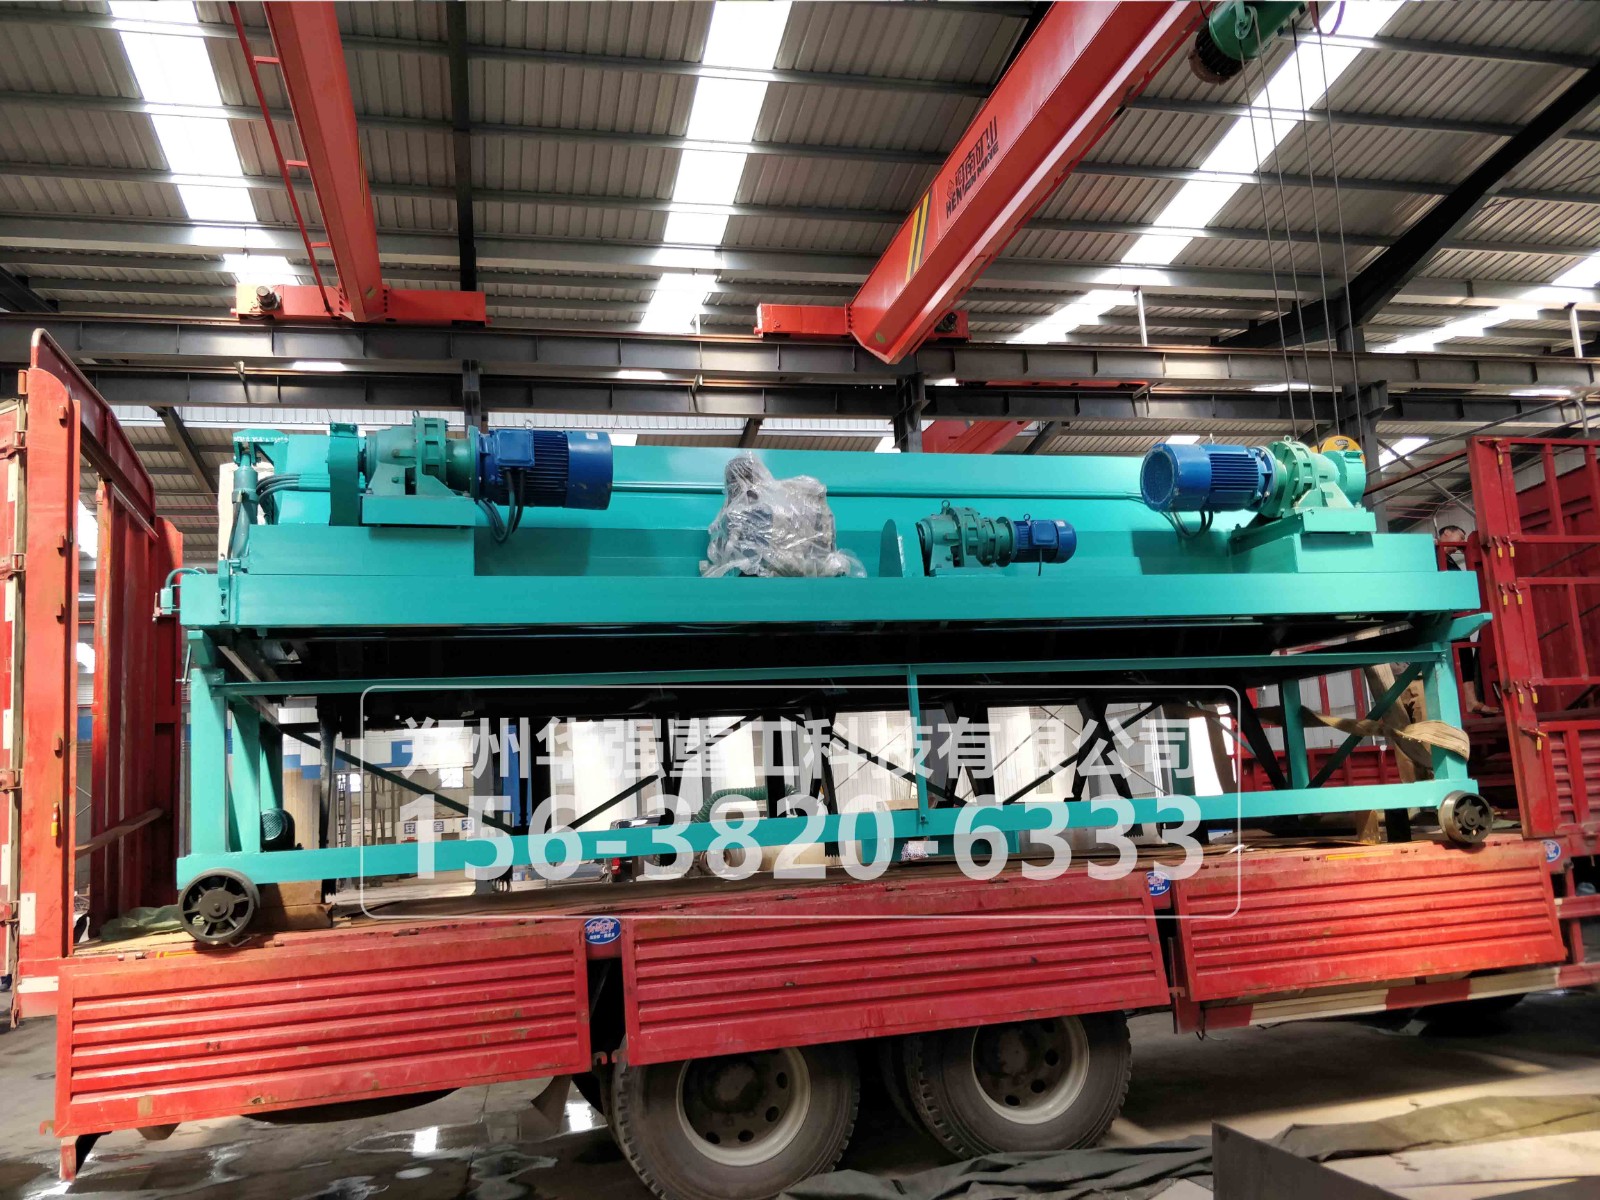
鸡粪、牛粪 | 40%~65% | 15~25:1 | 槽式翻抛机(轮式/链板) |
秸秆、菌渣 | 疏松、低粘 | 25~80:1 | 轮式翻抛机(行走 0.8~1.2 m/s) |
药渣、木薯渣 | 酸性、纤维高 | 19~49:1 | 无筛底粉碎 + 槽式翻抛 |
一是变频调速。多物料配方切换场景下,变频控制能快速匹配不同物料特性,减少调试时间——这是代加工厂的刚需配置,不是选配。
二是槽体尺寸要留通用性。履带式翻抛机适配槽宽 2~4 m、槽深 1.5~3 m,底部需做 5°~10° 倾斜加排水孔;轮式翻抛机适配槽宽 1.8~3 m、槽深 1.2~2 m。有厂买了履带机才发现自建槽宽仅 1.5 m,设备进不去,被迫拆除重建,延误 2 个月、多花 3 万元。
三是粉碎必须无筛底。代加工厂原料杂,含水率 30%~50% 的湿料、长纤维物料都会遇到,带筛网的粉碎机必然糊筛堵料;无筛底立式或链式粉碎机才能通吃。
发酵与后处理之间必须设中转料仓,容量不低于单台粉碎设备 4 小时的处理量,用来缓冲前后端产能波动。再配料位传感器与转速控制器,料位低于阈值自动提升翻抛频次、高于阈值降低进料速度,实现动态匹配。
还要注意:粉碎机产能需覆盖"原料 + 返料"总和,筛分与返料系统按返料比 1:1~2:1 配置,保证成核母球充足;烘干机处理能力应等于或略大于造粒机产量(按 1.1~1.2 倍留余量)。
年产能 | 发酵配置 | 设备投资 |
|---|---|---|
3000~5000 吨 | 翻抛机 1 台 + 简易发酵 | 15~20 万 |
1~3 万吨 | 槽式发酵系统(含翻抛机)2 台 | 50~200 万 |
5~10 万吨 | 智能温控槽式翻抛系统 + 多物料智能配比 | 300 万以上 |
代加工的收费区间可作参考:散装有机质加工费约 285 元/吨,简易袋装 395 元/吨,彩色袋装 415 元/吨(某甘蔗叶委托加工项目公开报价上限)。按此测算,产能利用率是盈利生命线——设备闲置比产能不足更致命。
 156-3820-6333