很多厂把液压翻抛机的深度设成一个固定值,从头翻到尾。结果要么前期把松散物料压得太实,要么中期够不到堆芯,底部长期缺氧发黑。
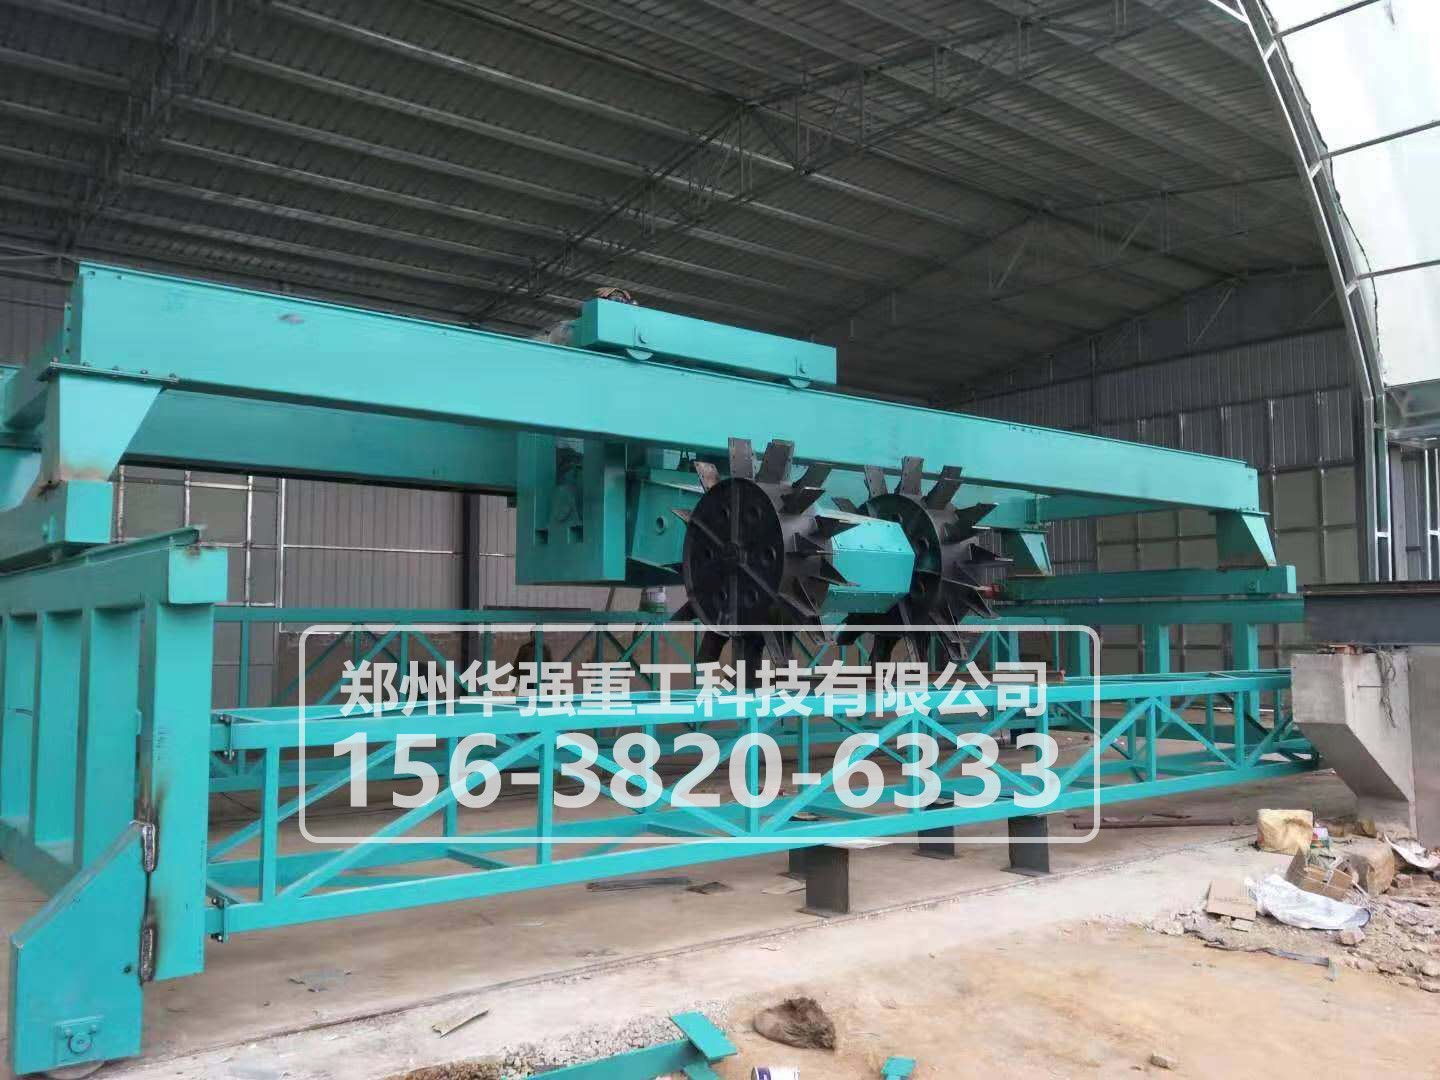
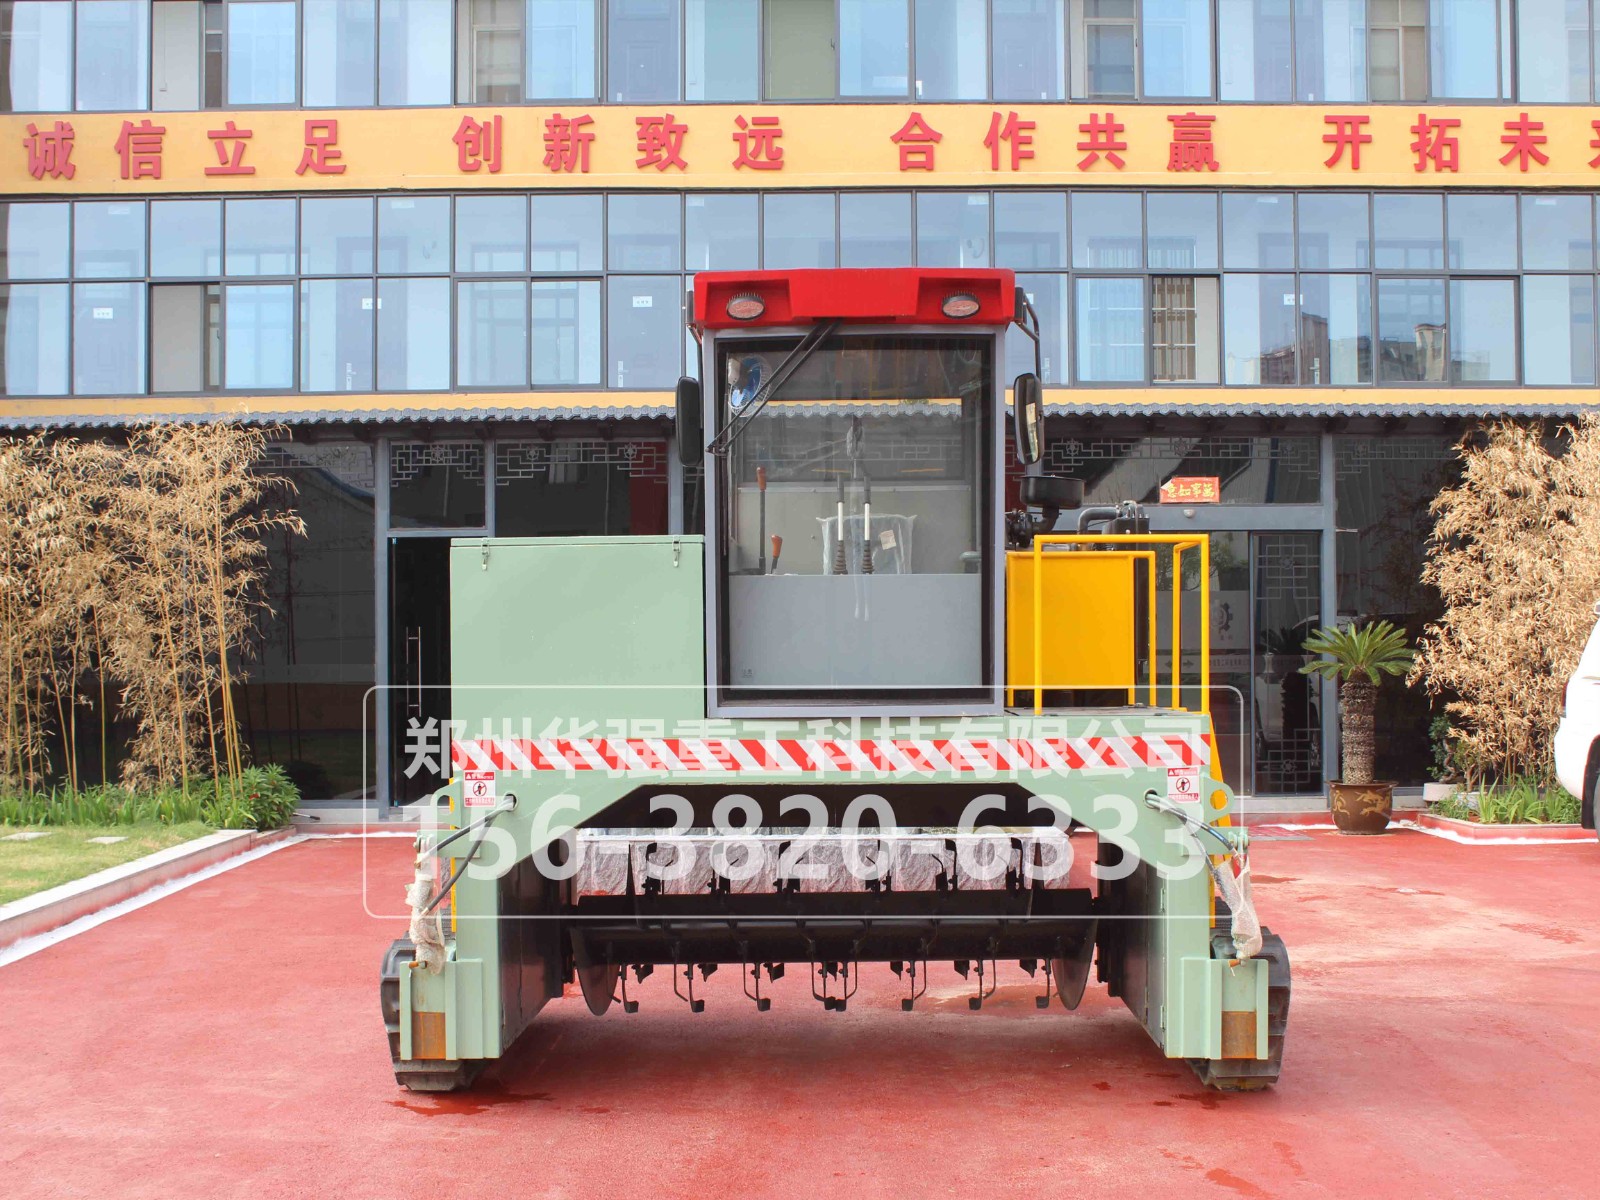
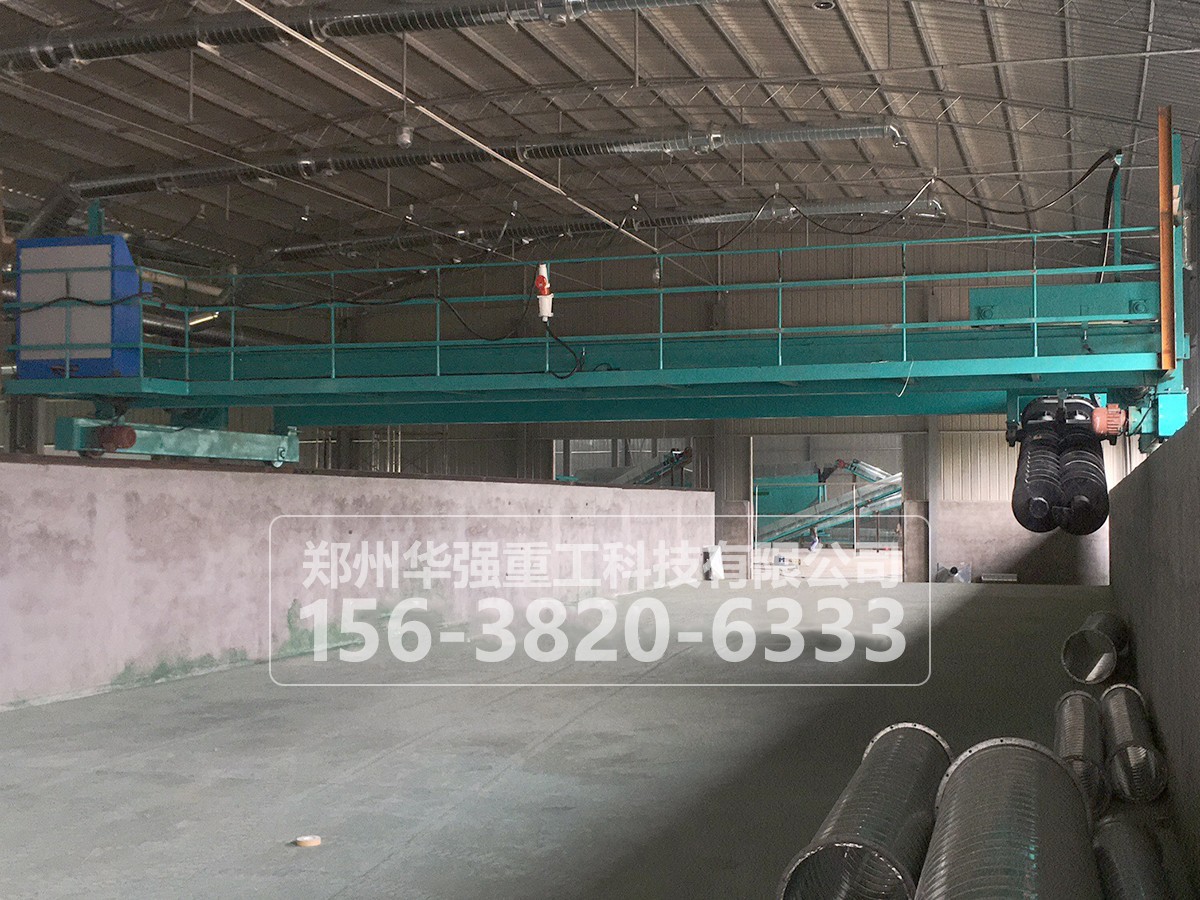
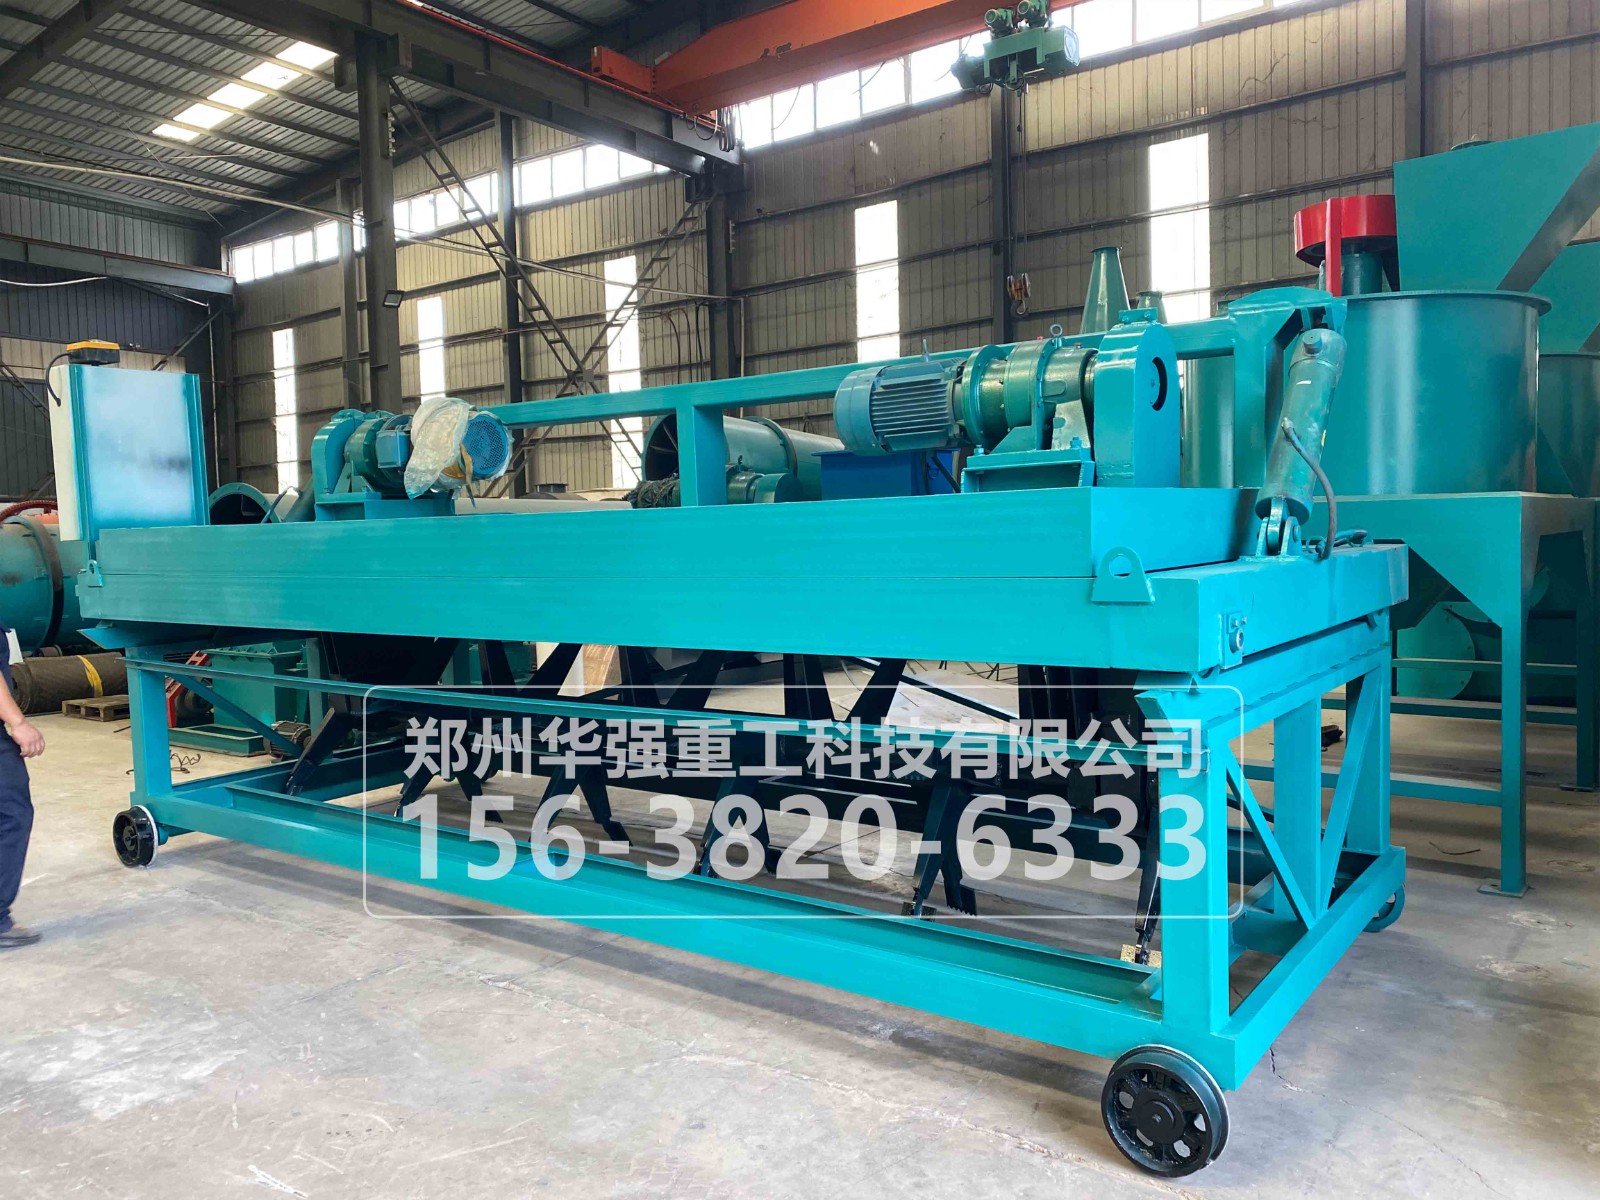
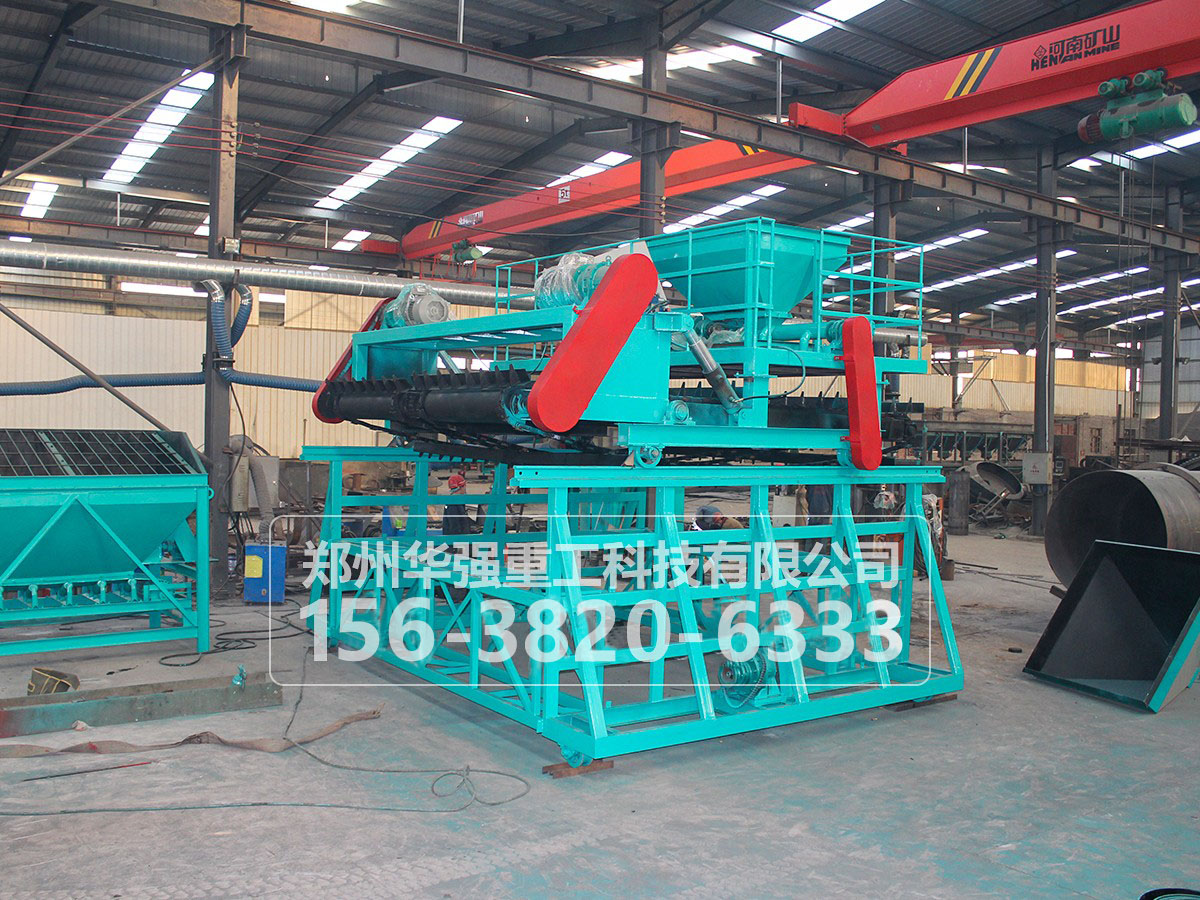
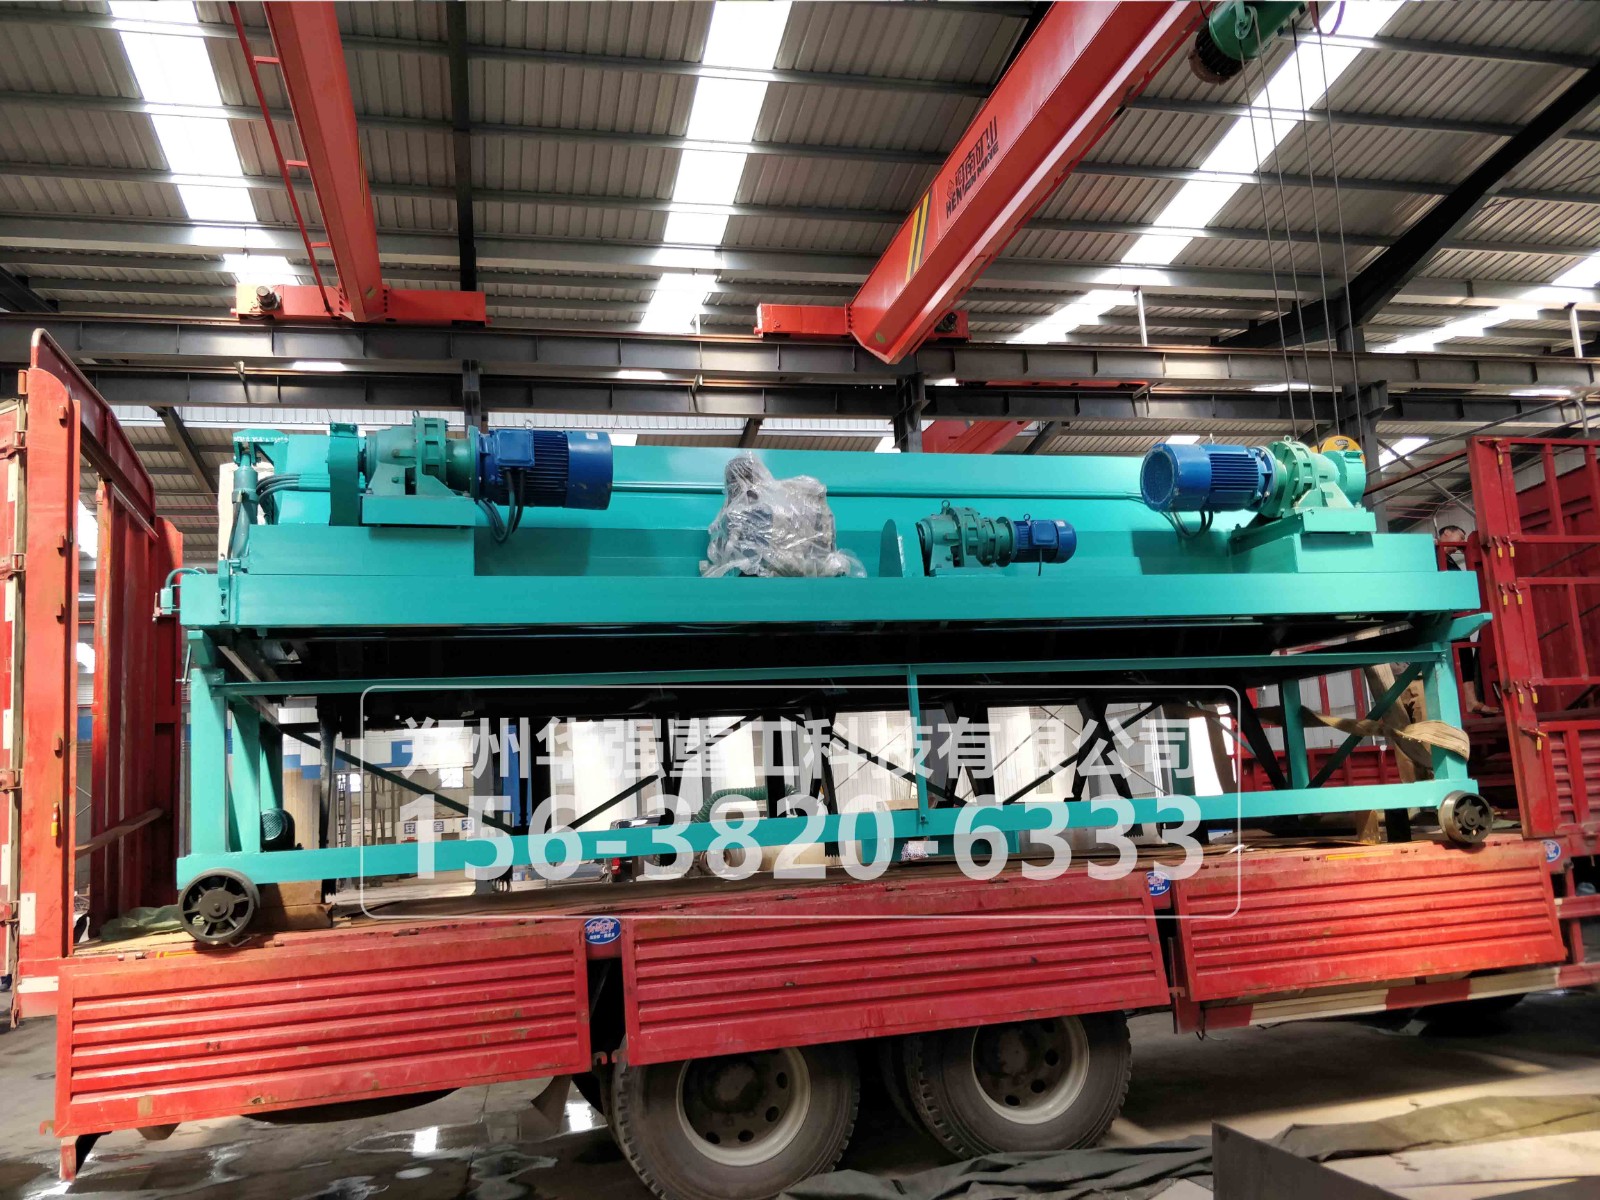
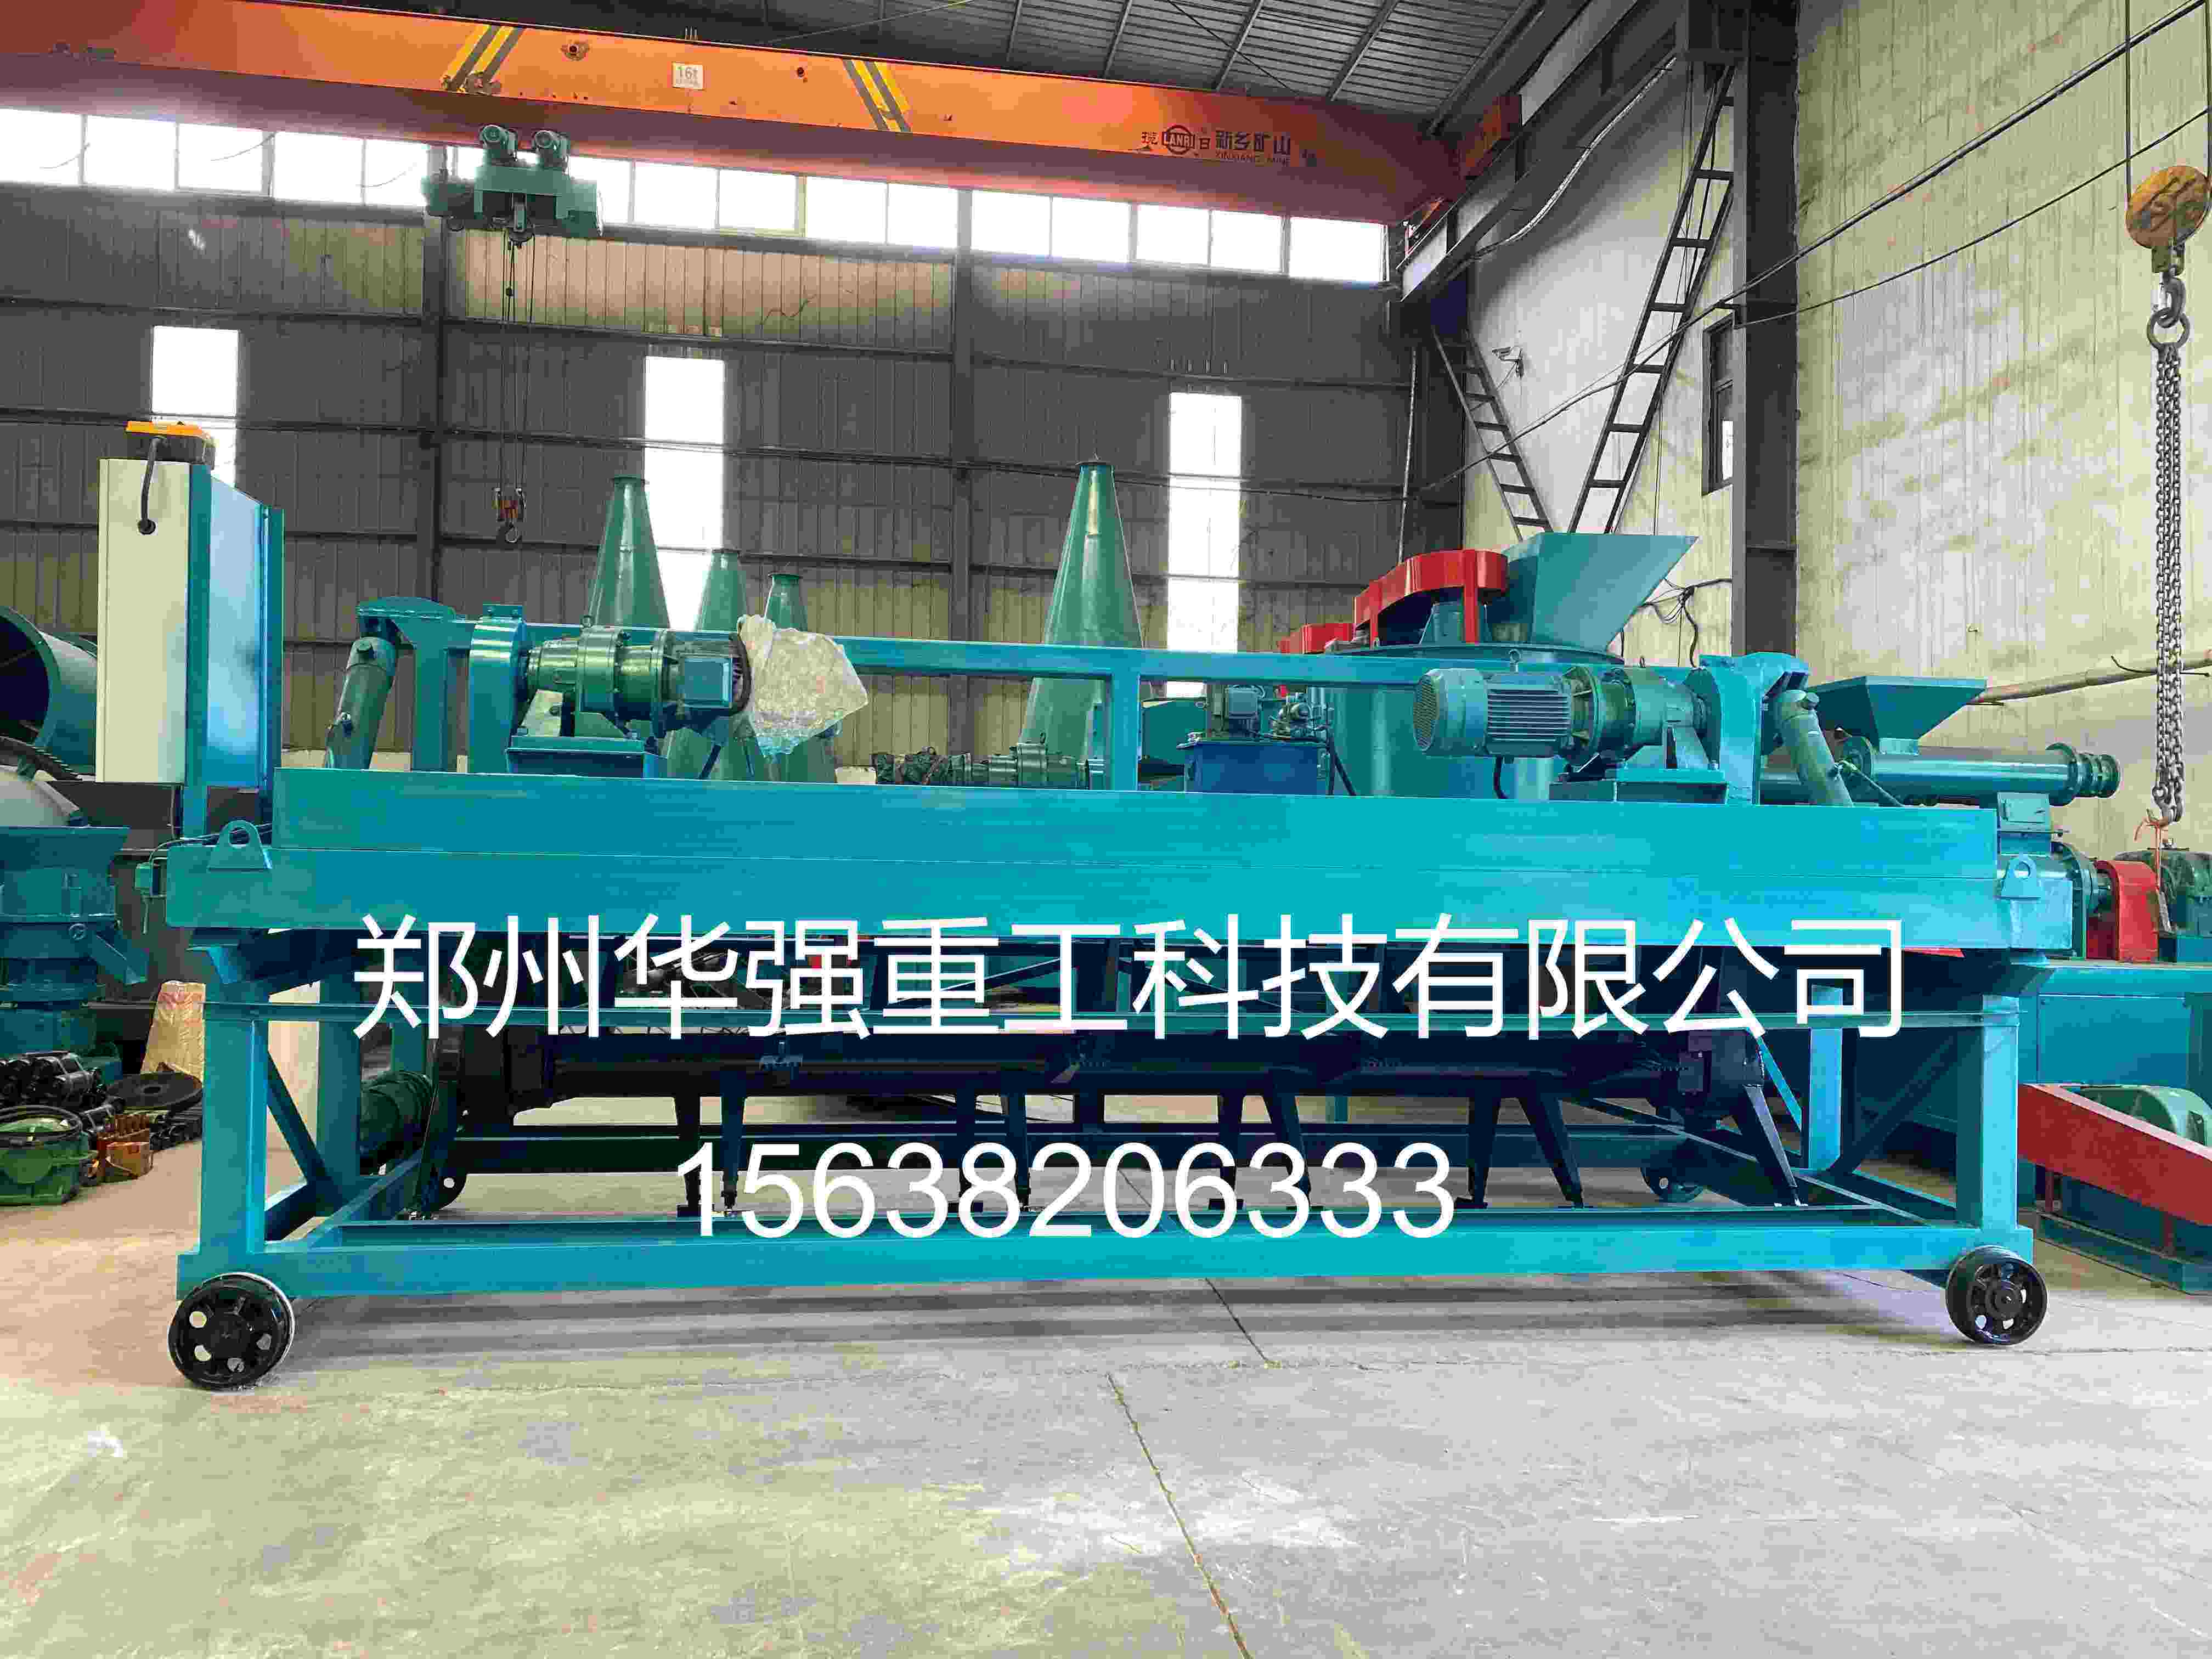
好氧发酵是个动态过程:物料从松散到紧实,堆体高度、密度、透气性一直在变。液压升降槽式翻抛机的价值,就在于翻抛高度可在 0.5-2 米范围内无级调节,实现"一机随需而变"。 传统机械款要停机拆换限位才能调高度,液压款在行走中就能动态微调。
升温期(第 1-3 天):浅翻匀料,别压太实
这时物料刚入槽,松散蓬松、孔隙大,微生物刚开始活跃,温度从环境温度往 45℃ 爬。
深度:控制在堆高的 1/3 左右,约 0.5-1.0 米
频次:1-2 天一次
目的:混合均匀、启动供氧。翻太深会把松散料压实,反而破坏孔隙结构
按堆肥技术规范,升温期堆体温度刚升至 55-60℃ 时应翻堆 1 次——这次是关键节点。
高温期(第 4-15 天):深翻破底,彻底置换
这是无害化的核心阶段,嗜热菌大量分解纤维素,堆温冲到 55-70℃,需氧量很大,也很容易在底部形成厌氧死角。
深度:1.2-1.8 米,必须让刀齿触及槽底,把堆芯物料彻底翻出置换
频次:每 1-3 天一次,配合槽底曝气系统强制供氧
目的:供氧、破结块、均温。液压款的强冲击能把板结料打散
红线:堆体中心温度超过 65℃ 必须立即翻堆,超过 70℃ 会大量杀灭嗜热微生物,发酵反而停滞。 现场用探针温度计插到堆体 1/2 深度,一条槽至少测三个点取平均值。
降温腐熟期(第 16-25 天):浅翻稳形,保住团粒
温度回落至 40-50℃,有机质趋于稳定,颗粒结构开始形成。
深度:降到 0.8-1.2 米,以轻度翻抛为主
频次:3-5 天一次,逐步拉长到 7-12 天
目的:让表层与底层腐熟度趋于一致,避免过度搅动破坏已成型的结构
当堆温降至 35℃ 以下、且连续两天温差不超过 ±2℃ 时,停止翻堆,转入陈化。
一个原则:深度跟着堆高走
翻抛深度的**数值没有意义,关键看它占堆高的比例:
阶段 | 占堆高比例 | 参考深度 | 频次 |
|---|---|---|---|
升温期 | 1/3 | 0.5-1.0 m | 1-2天/次 |
高温期 | 2/3 至到底 | 1.2-1.8 m | 1-3天/次 |
降温期 | 1/2 | 0.8-1.2 m | 3-5天/次 |
起始堆高建议控制在 1.2-1.8 米。超过 2 米后堆芯容易缺氧,温度会先升后降,反而发酵不彻底。槽深通常设计 1.5-2.0 米,正好匹配液压翻抛机的调节区间。
需要提醒:翻抛深度超过 1.3 米时,槽宽不宜过大,否则底部物料易形成厌氧区。大跨度槽建议配合底部曝气管道,做"底曝气+顶翻抛"的立体供氧。
误区一:翻得越勤越好。 翻堆本身会带走大量热量,一天翻两次以上,堆温反而上不来。按温度曲线调,别按日历调。
误区二:只翻表面。 正确做法是把堆体从一侧完全翻到另一侧,让原中心部分暴露在外部、原表面部分翻入内部,物料才能重新混合均匀。
翻抛深度的核心逻辑是前期浅翻启动、中期深翻破底、后期浅翻稳形。用好液压无级升降这个能力,配合温度监测动态调整,腐熟周期通常能压到 12-20 天。建议新线投产前先跑一个完整周期,记录各阶段的深度、频次与温度对应关系,形成自己的工艺参数表。
 156-3820-6333