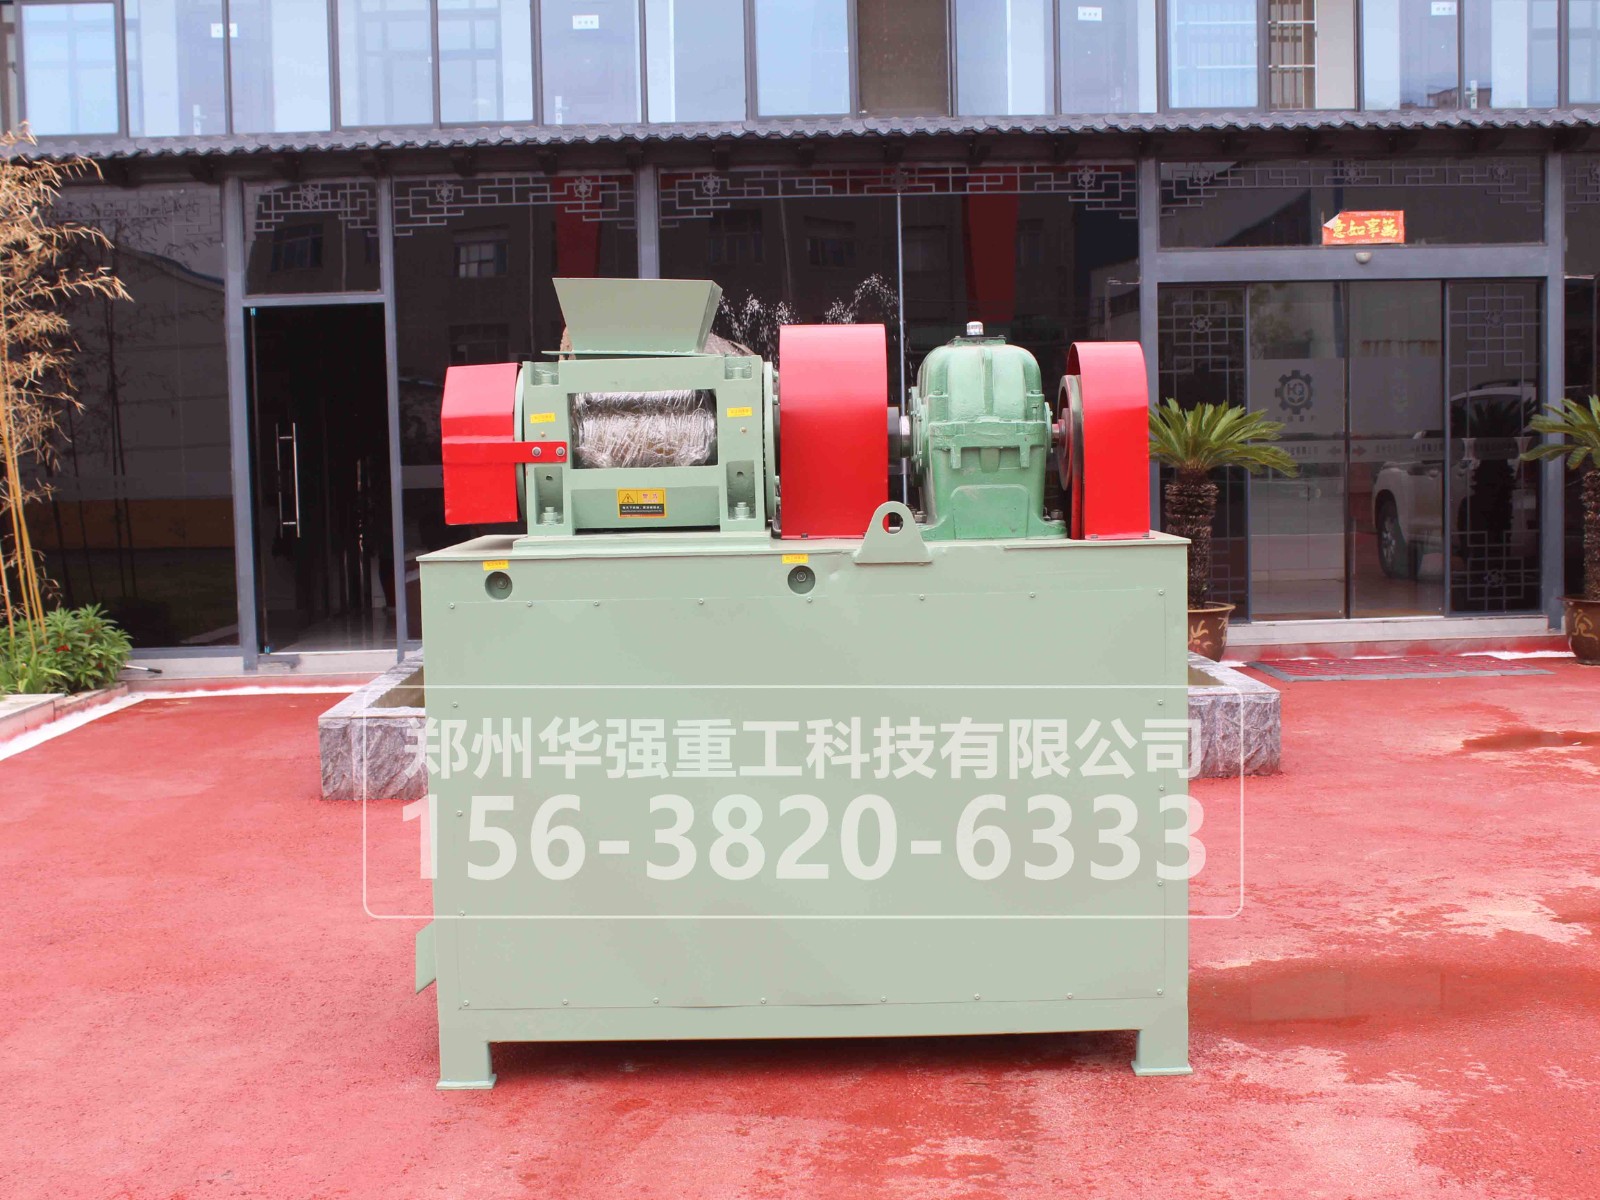
市政污泥、河道淤泥做圆盘造粒,常见的翻车现场是粘盘。开机不到两小时,盘底和盘边就结起一层硬料,越积越厚,成球区越来越小,颗粒越来越不圆,成球率能跌到40%以下;停机清理一次少说半小时,一天拆两回,产量和人工全搭进去。其实粘盘不是设备坏了,而是水分、配比、刮刀、参数这几项没调到位。
污泥圆盘造粒属于湿法团聚,含水率是先是变量。含水率高于35%就粘盘结块,低于25%又难以成核。市政污泥粘性大,进入圆盘前建议把含水率控制在28%至33%,更低不低于25%,更高不超过35%。
现场判断方法很简单:手抓一把物料能捏成团,松开后轻碰即散,说明水分合适;指缝滴水、落地不散,就是太湿,必须掺干料或摊晾。发酵污泥含水偏高时,可掺入10%至30%的秸秆粉、粉煤灰或干返料来调水和降粘。
纯污泥细、粘、无骨架,很容易贴盘。掺干料有两个作用:降含水率、增加物料之间的摩擦支撑,让物料在盘内"滚得动"而不是"糊住"。
常用搭配:干返料(含水率低于40%的腐熟料)、粉碎秸秆粉、粉煤灰、膨润土、石膏粉。返料还能当"种子",把筛分出来的细颗粒按15%至25%掺回去,成球速度和均匀度都会明显提升。物料细度也要跟上,建议过40至60目筛,粗颗粒会造成局部粘结薄弱、颗粒大小不均。
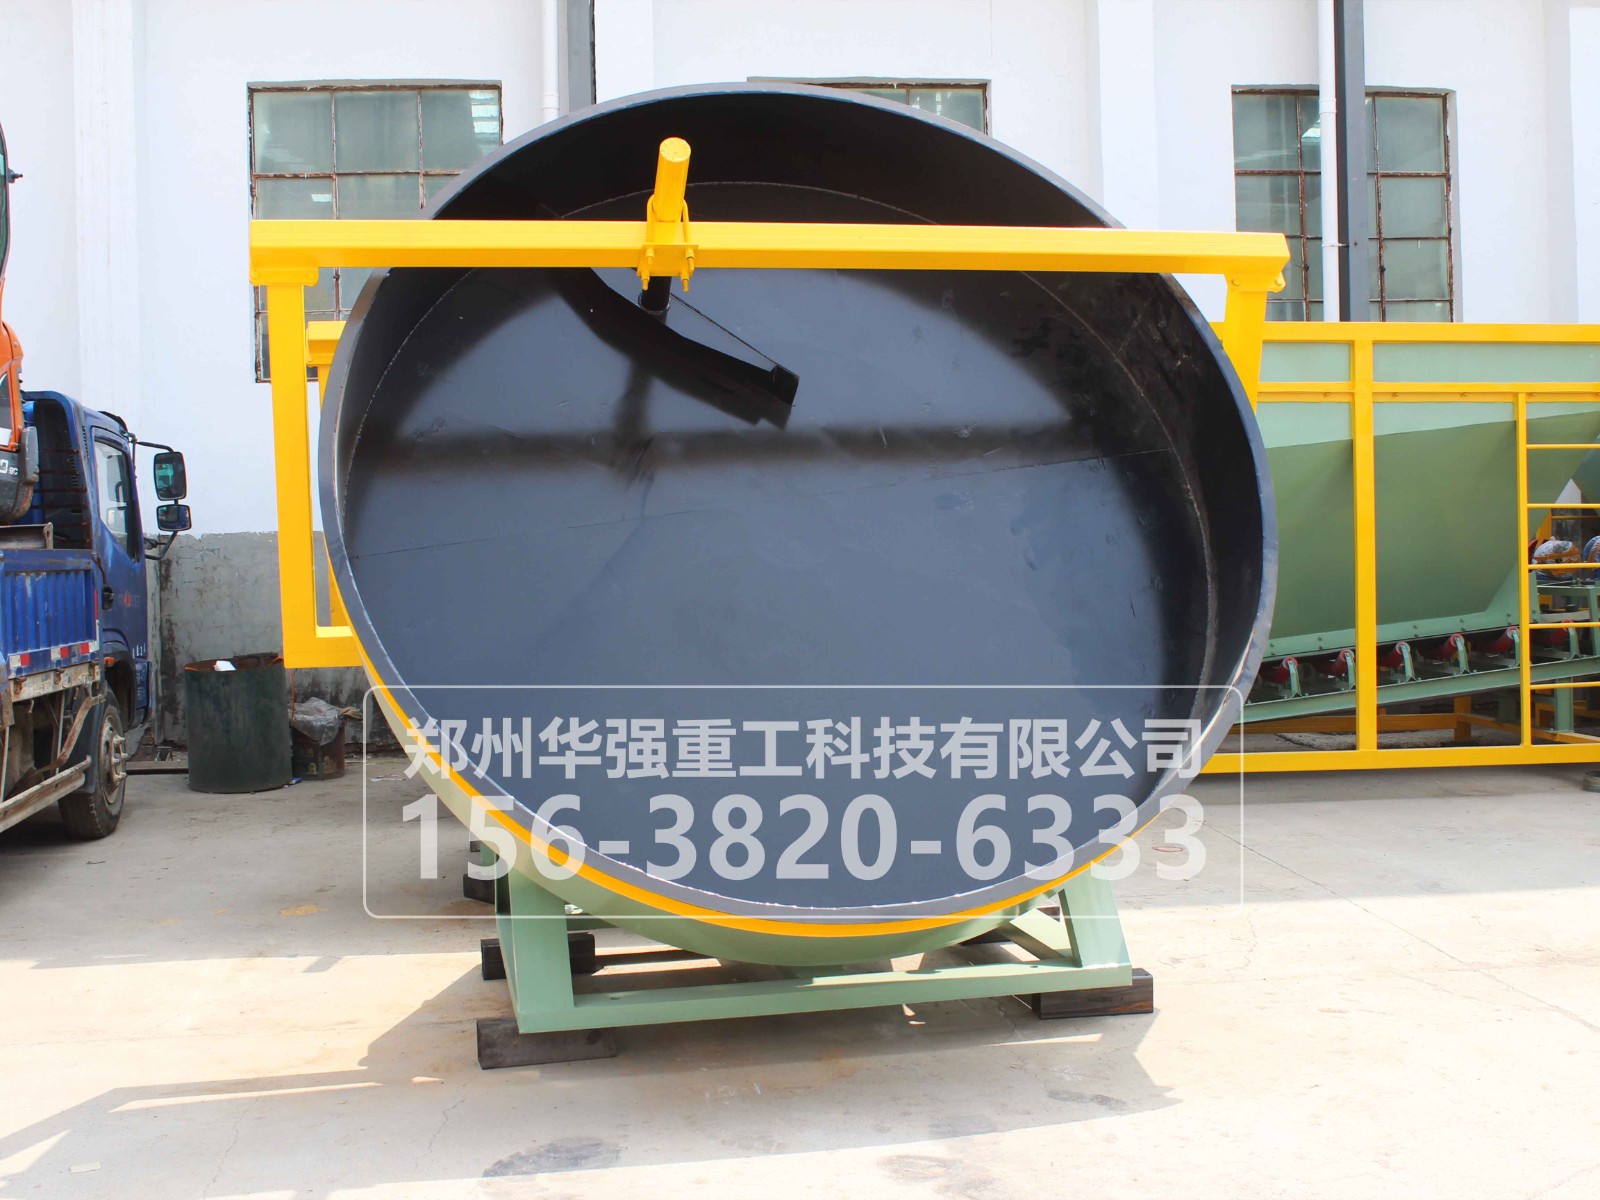
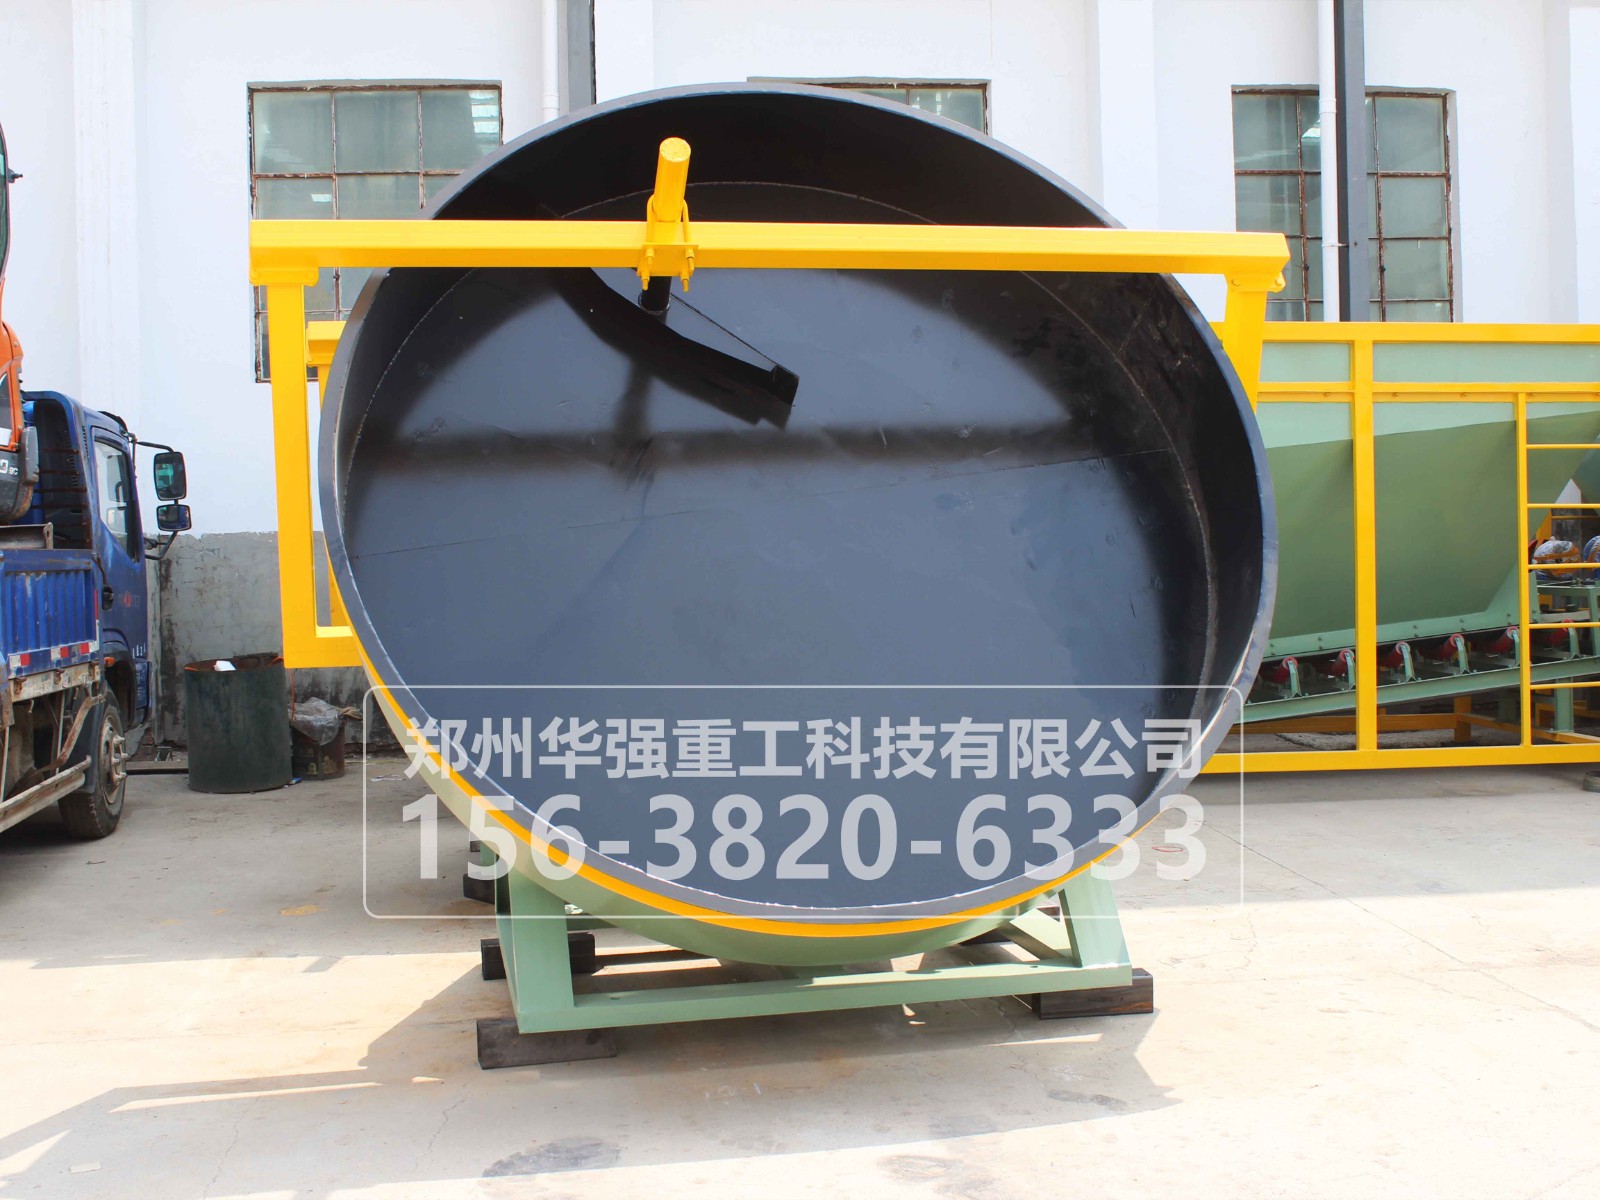
专业污泥圆盘造粒机,盘底与盘边普遍采用高分子聚乙烯衬板、尼龙衬板或特氟龙涂层衬板。这类材料表面能低、摩擦系数小、疏水性强,湿黏污泥很难在其表面形成牢固附着,物料更多是"滑过"而不是"粘住"。
衬板采用分块拼接、螺栓固定,磨损后可单块更换,不用整体换盘面。值得注意的是,不是越滑越好——太滑物料带不起来、成球困难,太涩又容易粘料,好的厂家会在衬板表面做微纹处理,在防粘和必要摩擦力之间取平衡。
光靠衬板不够。盘边与盘底的交界夹角、出料口边角这些位置受力复杂,仍会缓慢积料,必须靠刮刀持续清理。
刮刀分两组:边刮刀紧贴盘边内壁旋转,刮除盘缘积料;底刮刀负责盘底和夹角区域。刀头用耐磨合金或高分子材料,可调角度、可补偿磨损,通过弹簧或配重保持恒定贴合压力,既能刮净又不伤衬板。刮料板与盘底间隙控制在5至10毫米,间隙过大刮不净,过小会磨盘底。建议选弹簧加载式或无动力组合刮刀,不额外耗电,连续清料不停机。
倾角决定停留时间。污泥造粒一般调42°至48°,倾角过大物料下滑快、来不及长大,过小则堆积粘盘。含固率偏低、物料偏粘时,适当放大倾角加快出料。
转速决定离心力。污泥粘性大时转速调14至16转/分,粘性小时调16至18转/分。转速过快物料被甩向盘沿不滚动,过慢则堆积盘底翻滚无力。调整遵循"大盘低速、小盘高速",每次调幅不超过1至2转,运行5至10分钟再取样看。
喷淋**关键的一点:绝不直接喷盘底。喷嘴应装在盘心上方30至50厘米处,雾化粒径控制在50至150微米,喷雾锥角覆盖物料下落区。加水要少量多次雾化,忌一次性大水冲淋,否则瞬间糊盘。
每班停机前空转片刻,把湿料甩净;定期清理盘底干结泥垢,保证衬板粗糙度和摩擦力;进料连续均匀,忽多忽少会让料层厚度波动、成球大小不一;衬板磨损严重及时更换。
 156-3820-6333