尿基复合肥喷浆造粒是目前高氮复合肥生产中的主流工艺之一。它以尿素为主要氮源,将熔融尿素作为液相和粘结剂喷入造粒系统,与磷钾粉料、返料共同成球,既提供养分,又降低造粒水分,减少干燥负荷,提高成球率和颗粒强度。
原料预处理与配料
生产线前端通常包括尿素、磷酸一铵、氯化钾或硫酸钾等原料的计量配料。固体磷钾原料需经粉碎、筛分后进入混合工序,细度一般控制在80—120目,以保证养分分布均匀。尿素则通过熔融装置加热熔融,形成流动性良好的熔融尿液,温度、流量和稳定性直接影响后续喷浆效果。
熔融尿素喷浆造粒
造粒是整条生产线的核心环节。熔融尿素经计量后通过喷枪雾化,均匀喷洒到造粒机内的粉料和返料床层上。尿素在造粒过程中既是氮素原料,又充当液相粘结剂,同时释放热量加热物料,使造粒水分保持在较低水平。
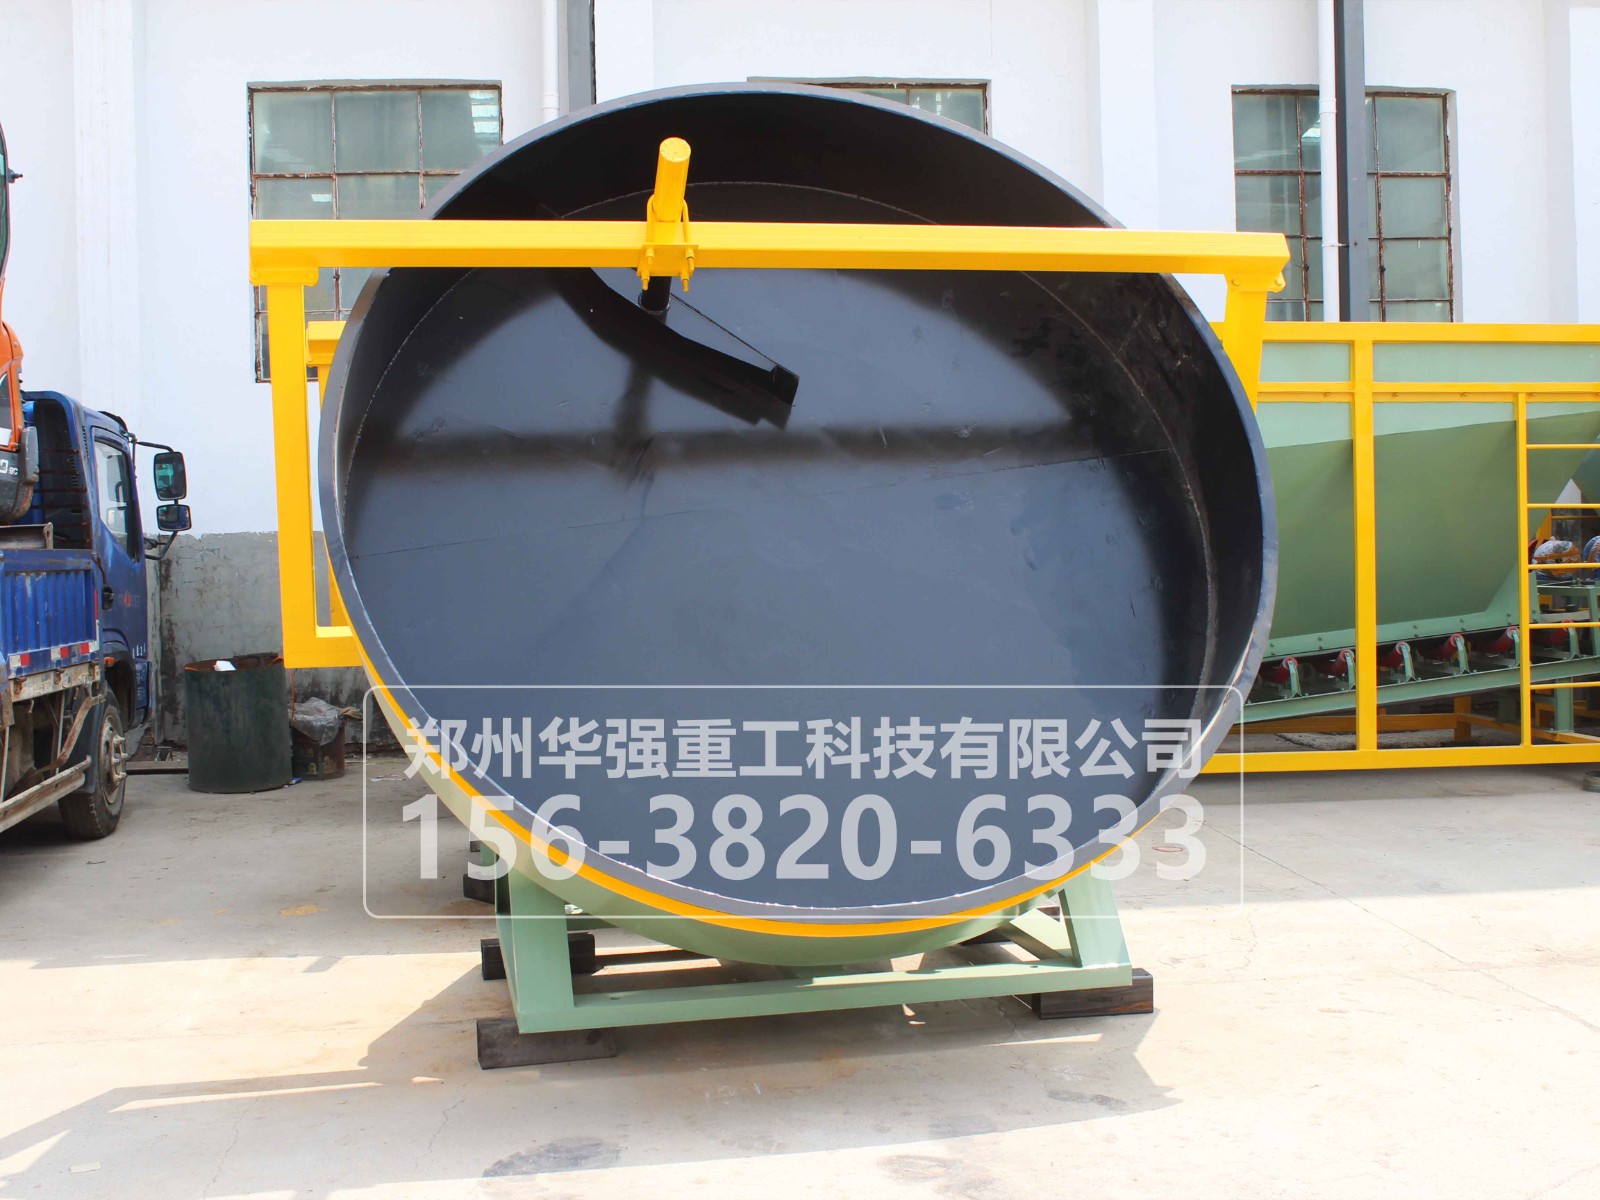
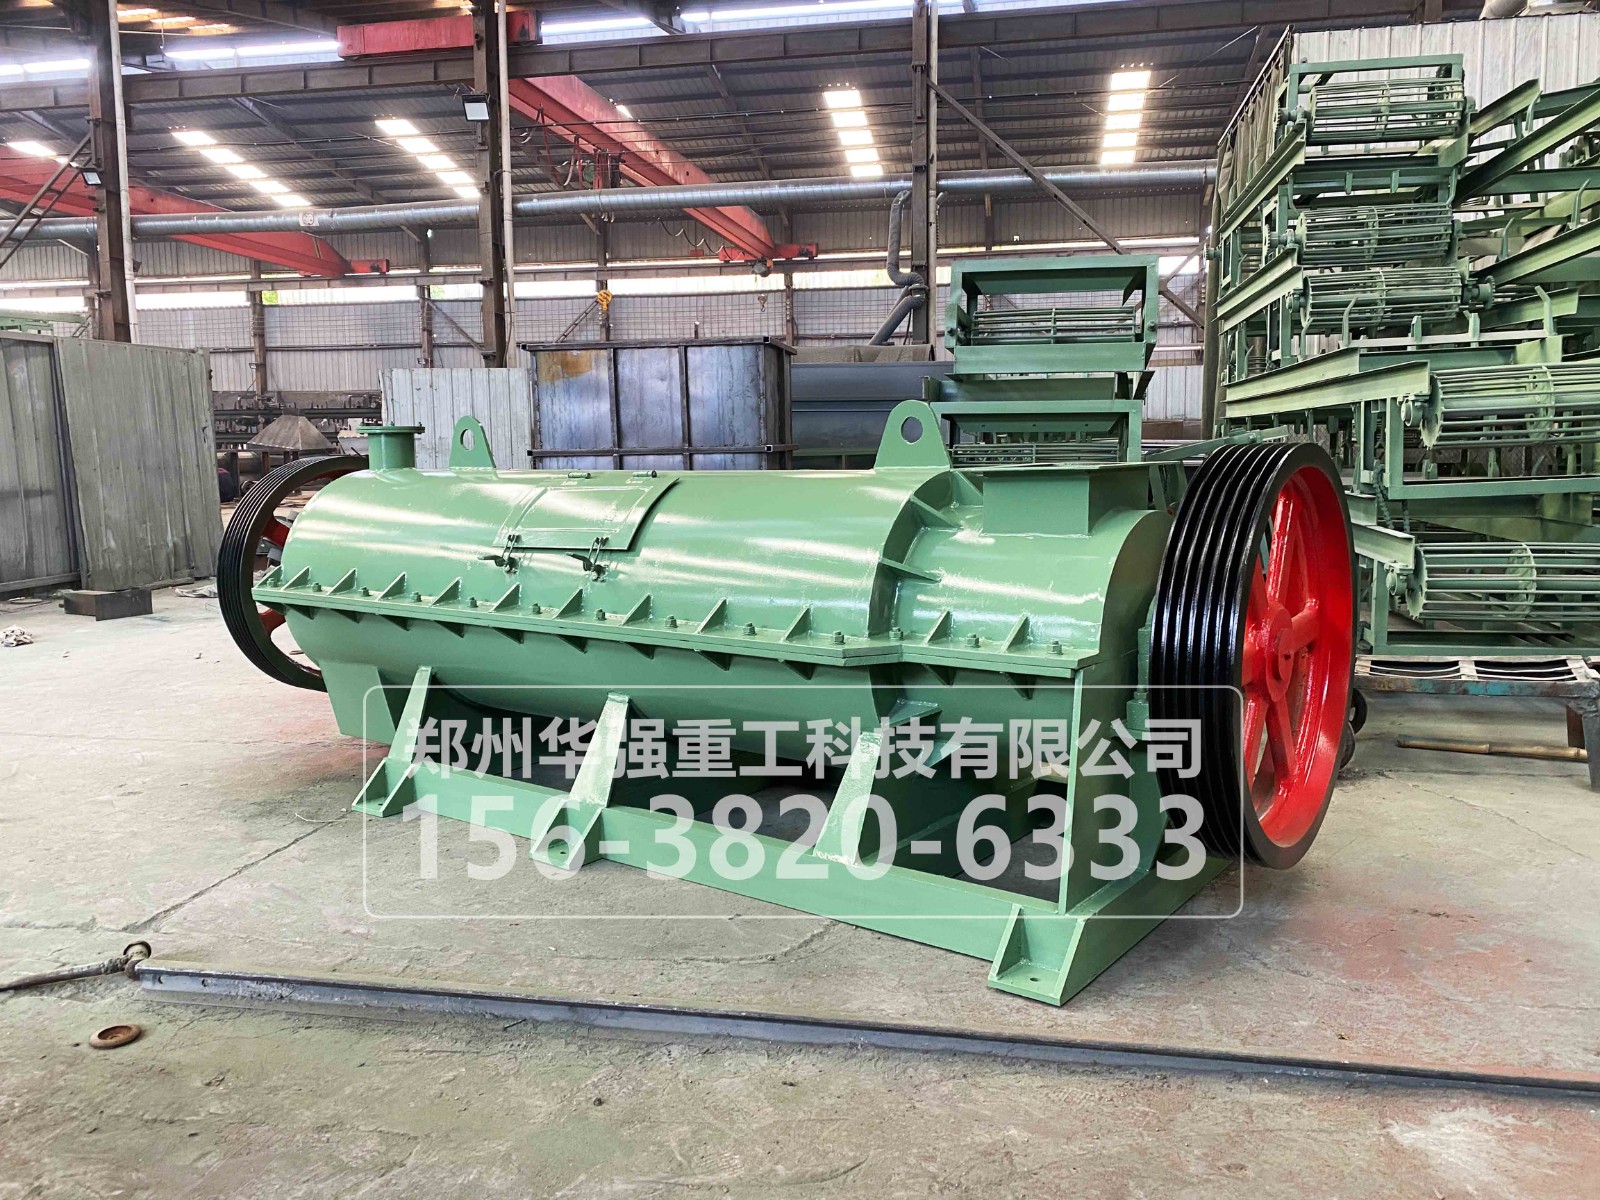
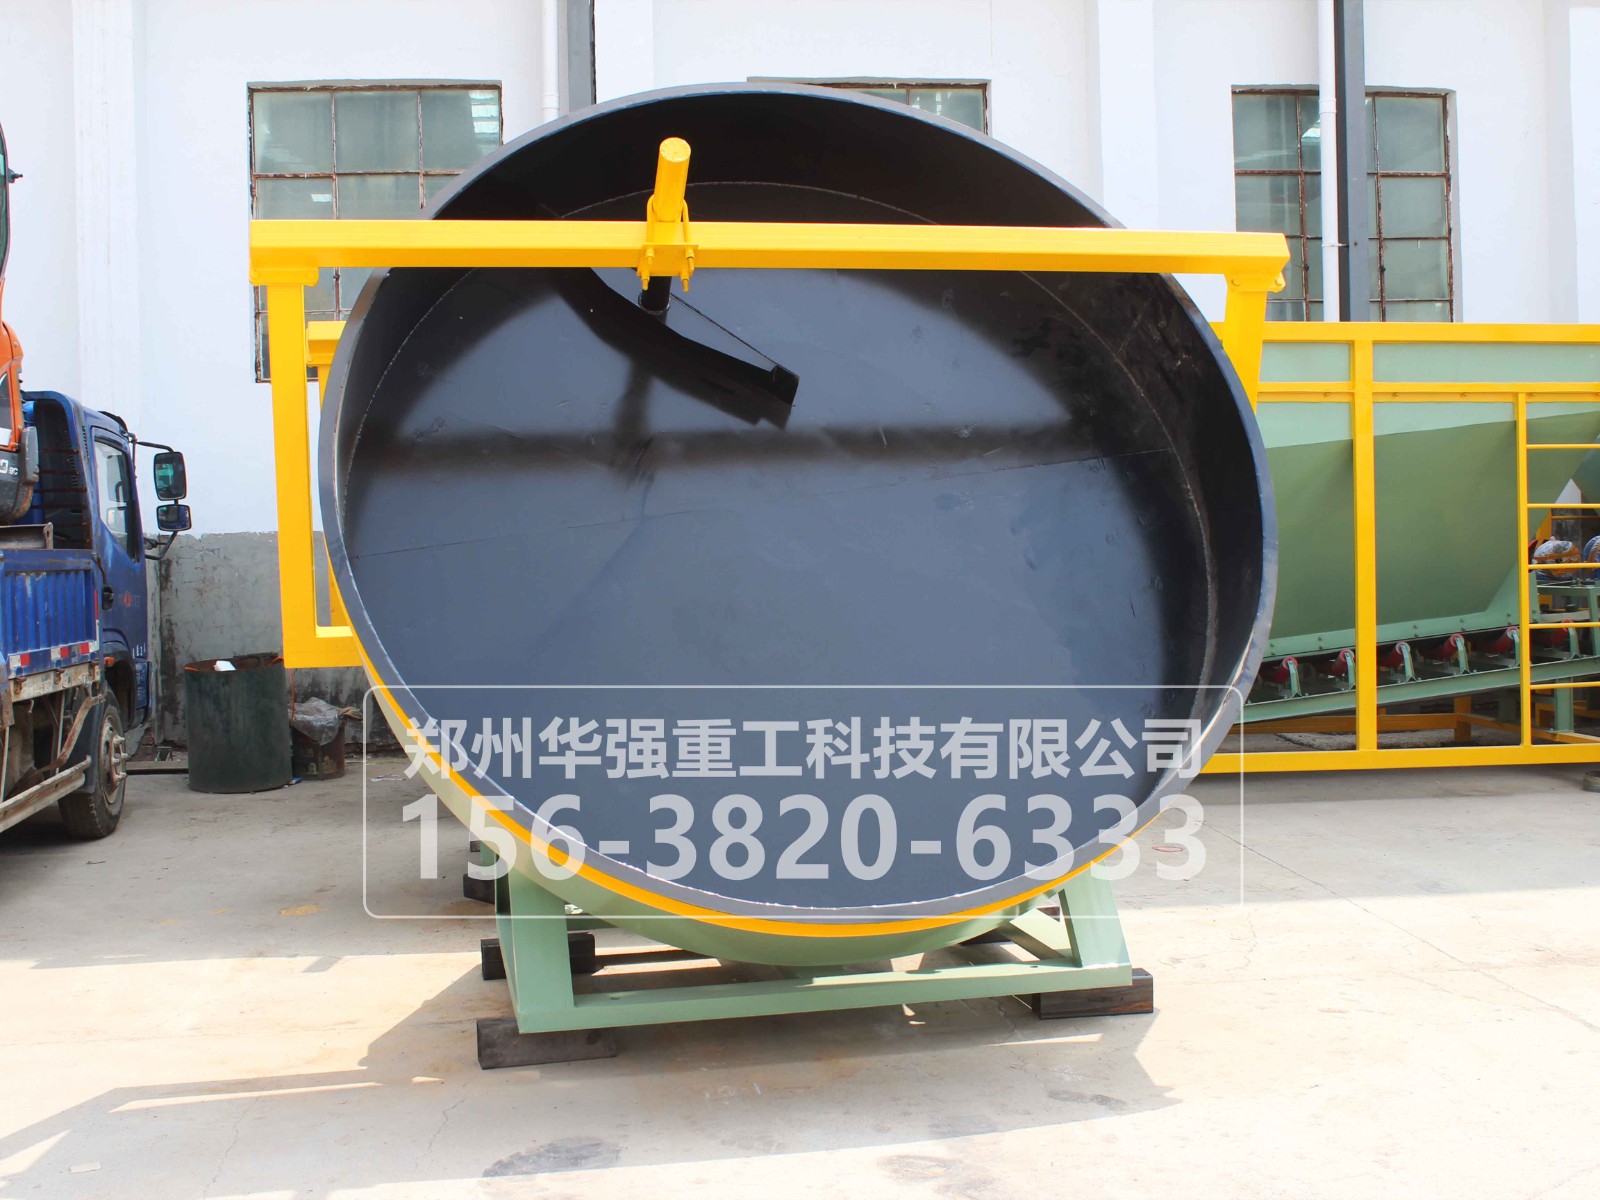
在转鼓造粒机中,物料随筒体旋转不断翻滚,粉料以返料细粉为母核,在尿素料浆涂布下逐层长大,形成“核—壳”结构颗粒。该工艺成球率较高,颗粒圆润度、强度和养分均匀性优于普通蒸汽水造粒。
烘干、冷却与筛分
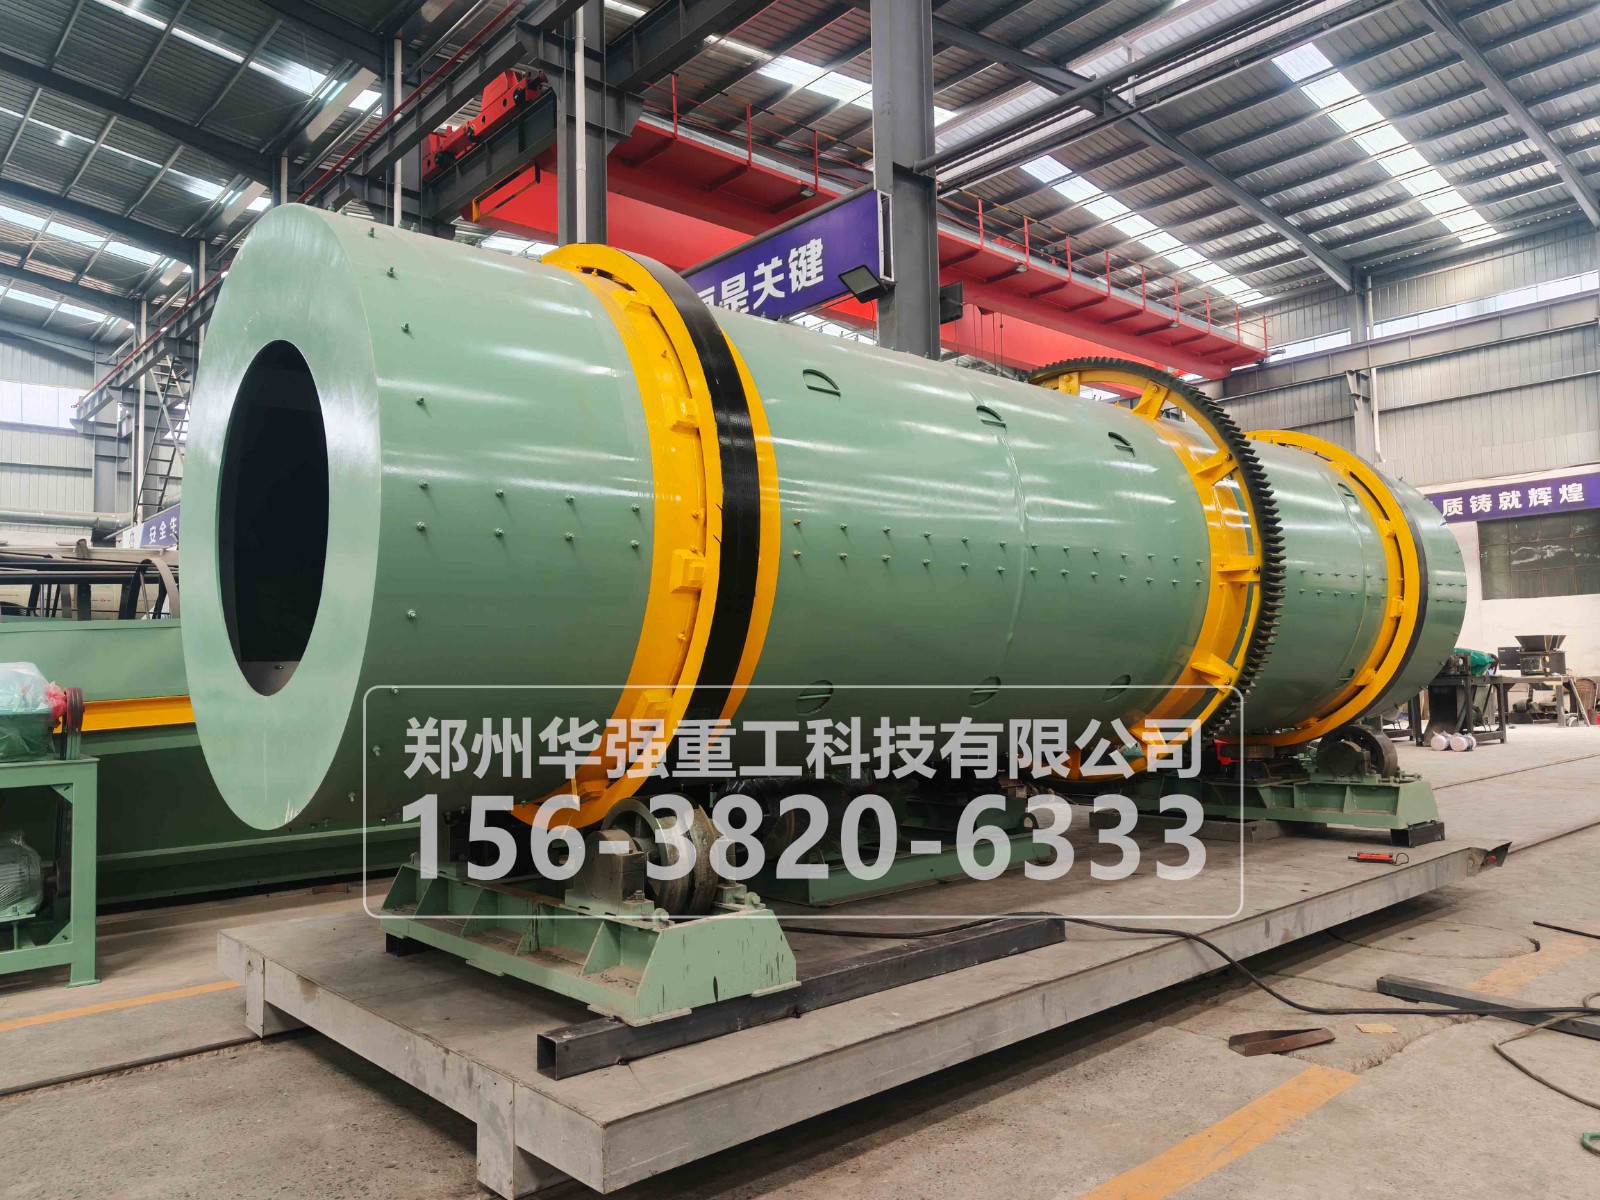
造粒后的颗粒含水率较低,但仍需进入回转烘干机进一步脱水,使成品水分降至2%左右,防止储存结块。烘干后物料进入冷却机,通过冷风逆流冷却至接近环境温度,避免高温包装导致返潮。
冷却后的颗粒进入筛分机分级:合格颗粒进入后段处理;细粉和大颗粒作为返料返回造粒系统,形成闭路循环,稳定造粒工况。
包膜与包装
筛分后的合格颗粒可进入包膜机,喷涂防结块剂或功能助剂,提升颗粒光泽度、防结块性和储存稳定性。然后经自动包装机计量包装,成品入库。
工艺优势与选型要点
尿基喷浆造粒生产线的优势在于:熔融尿素提供液相和热量,造粒水分低,干燥负荷小;颗粒圆整、强度高,氮含量可达23%—25%以上;返料循环稳定,适合规模化连续生产。
选型时应重点关注尿素熔融系统稳定性、喷浆雾化效果、造粒机筒体尺寸与转速、烘干冷却能力以及整线配套水平。对于老线改造,也可通过增加尿素熔融喷浆系统提升产能和颗粒品质。
 156-3820-6333