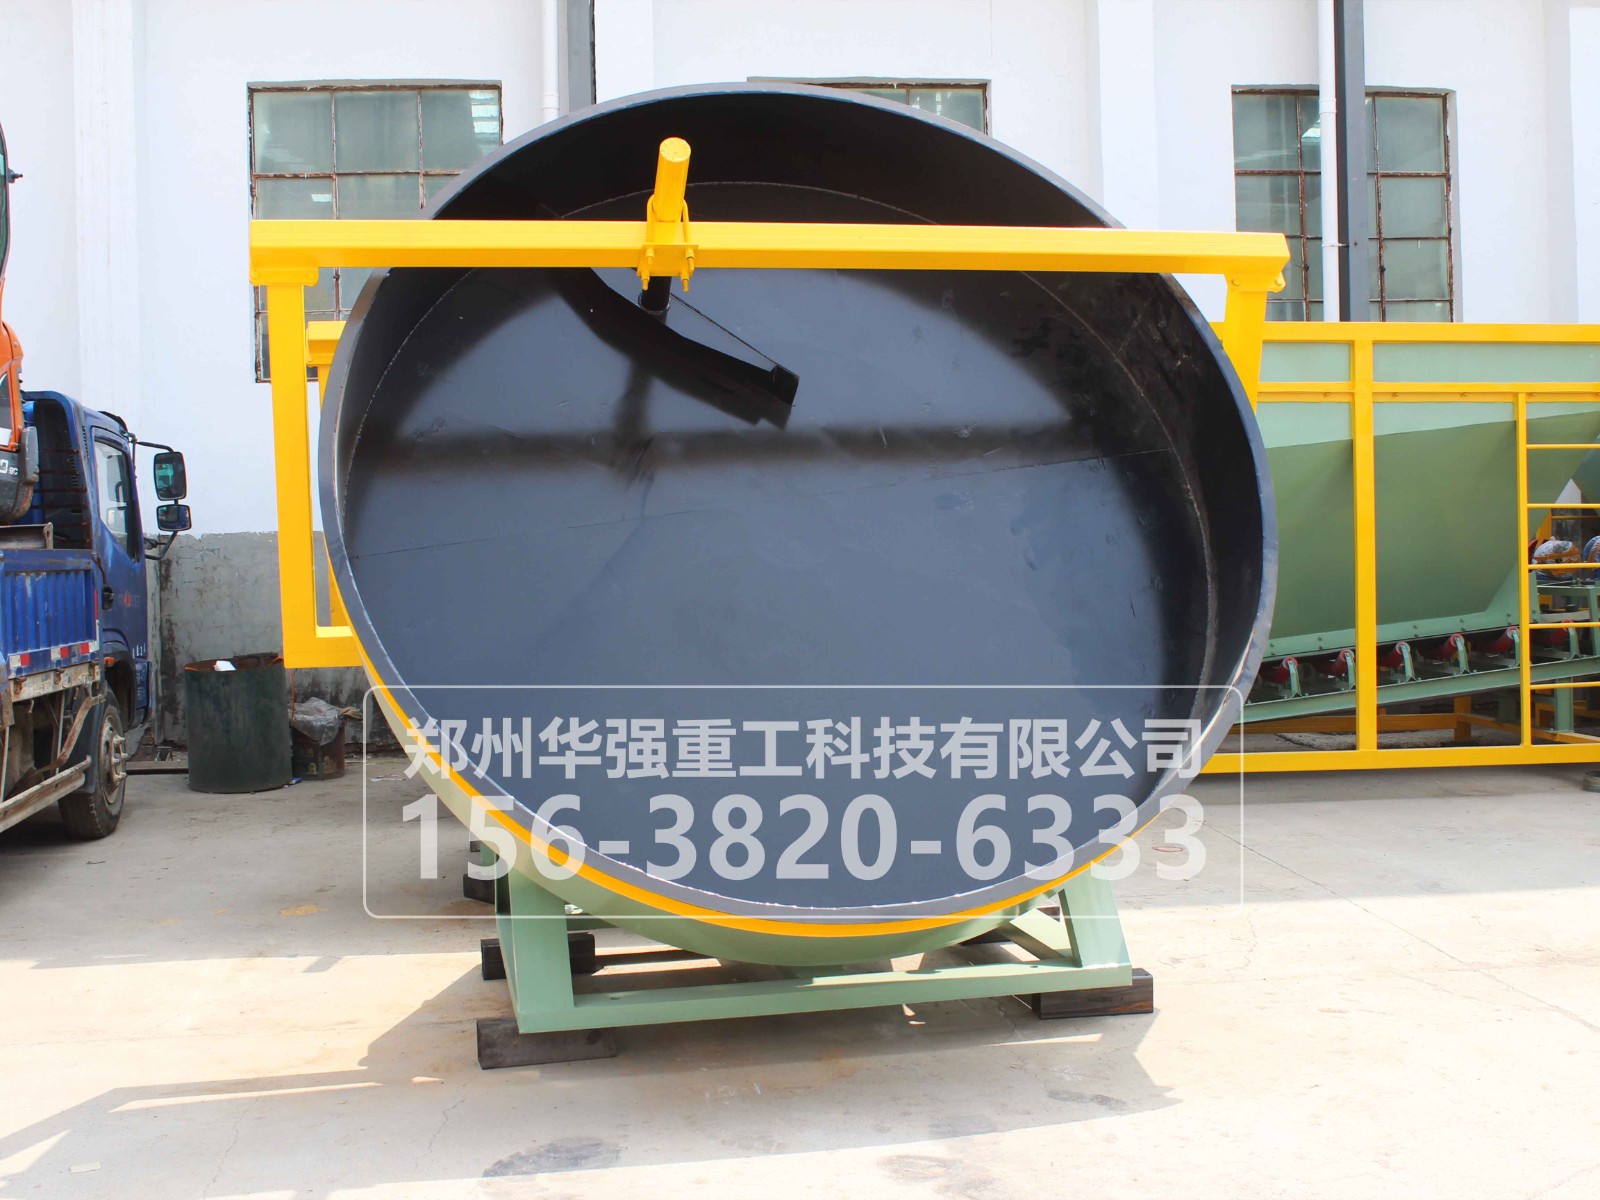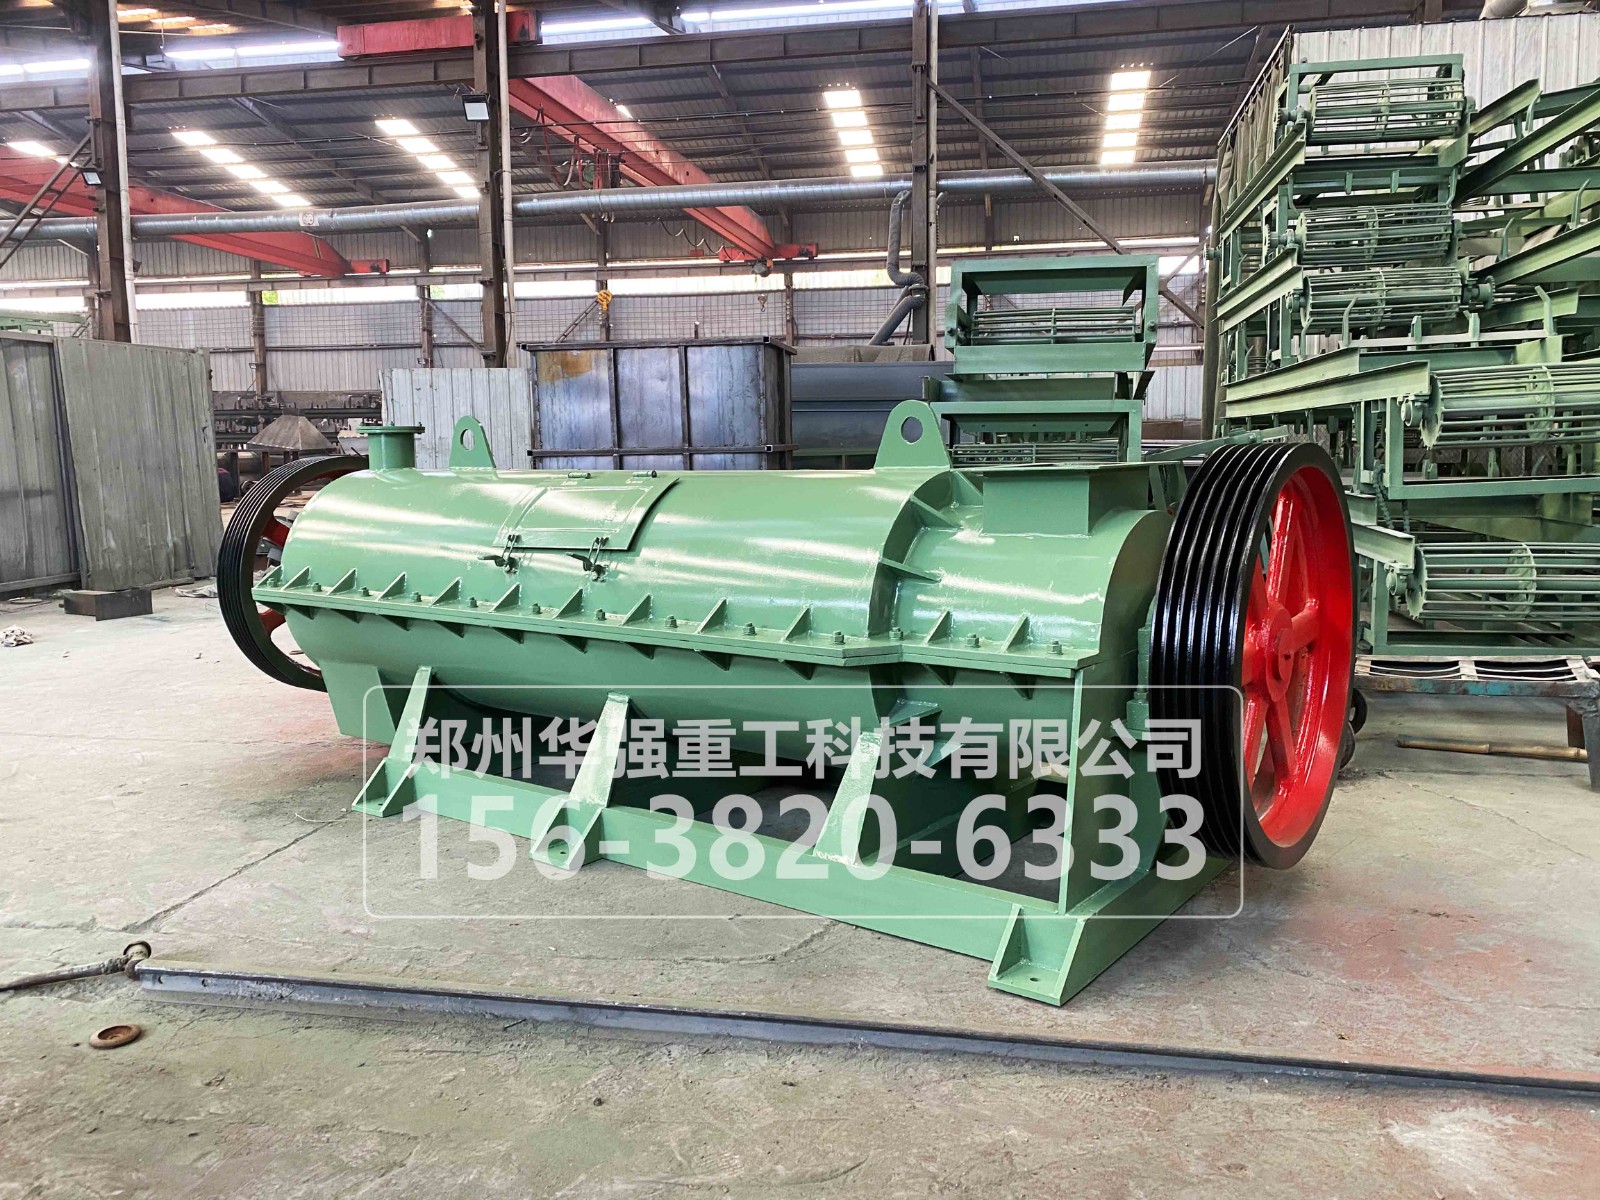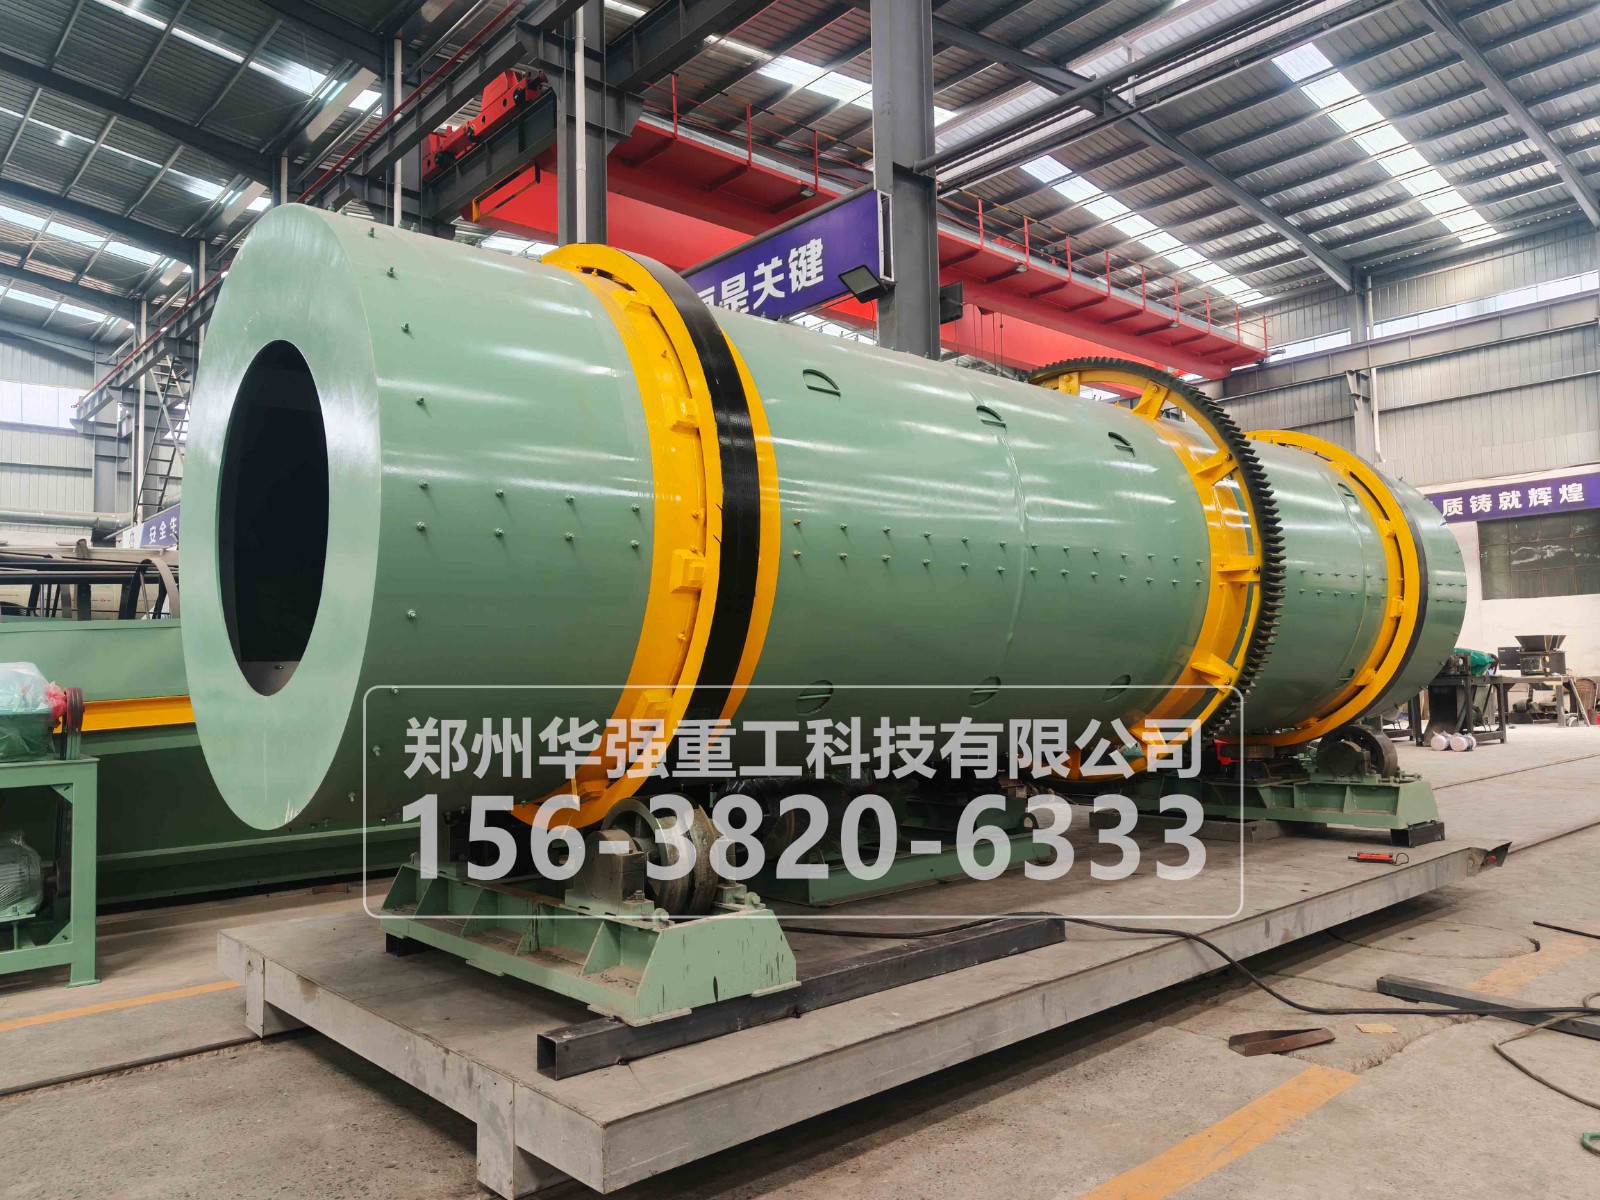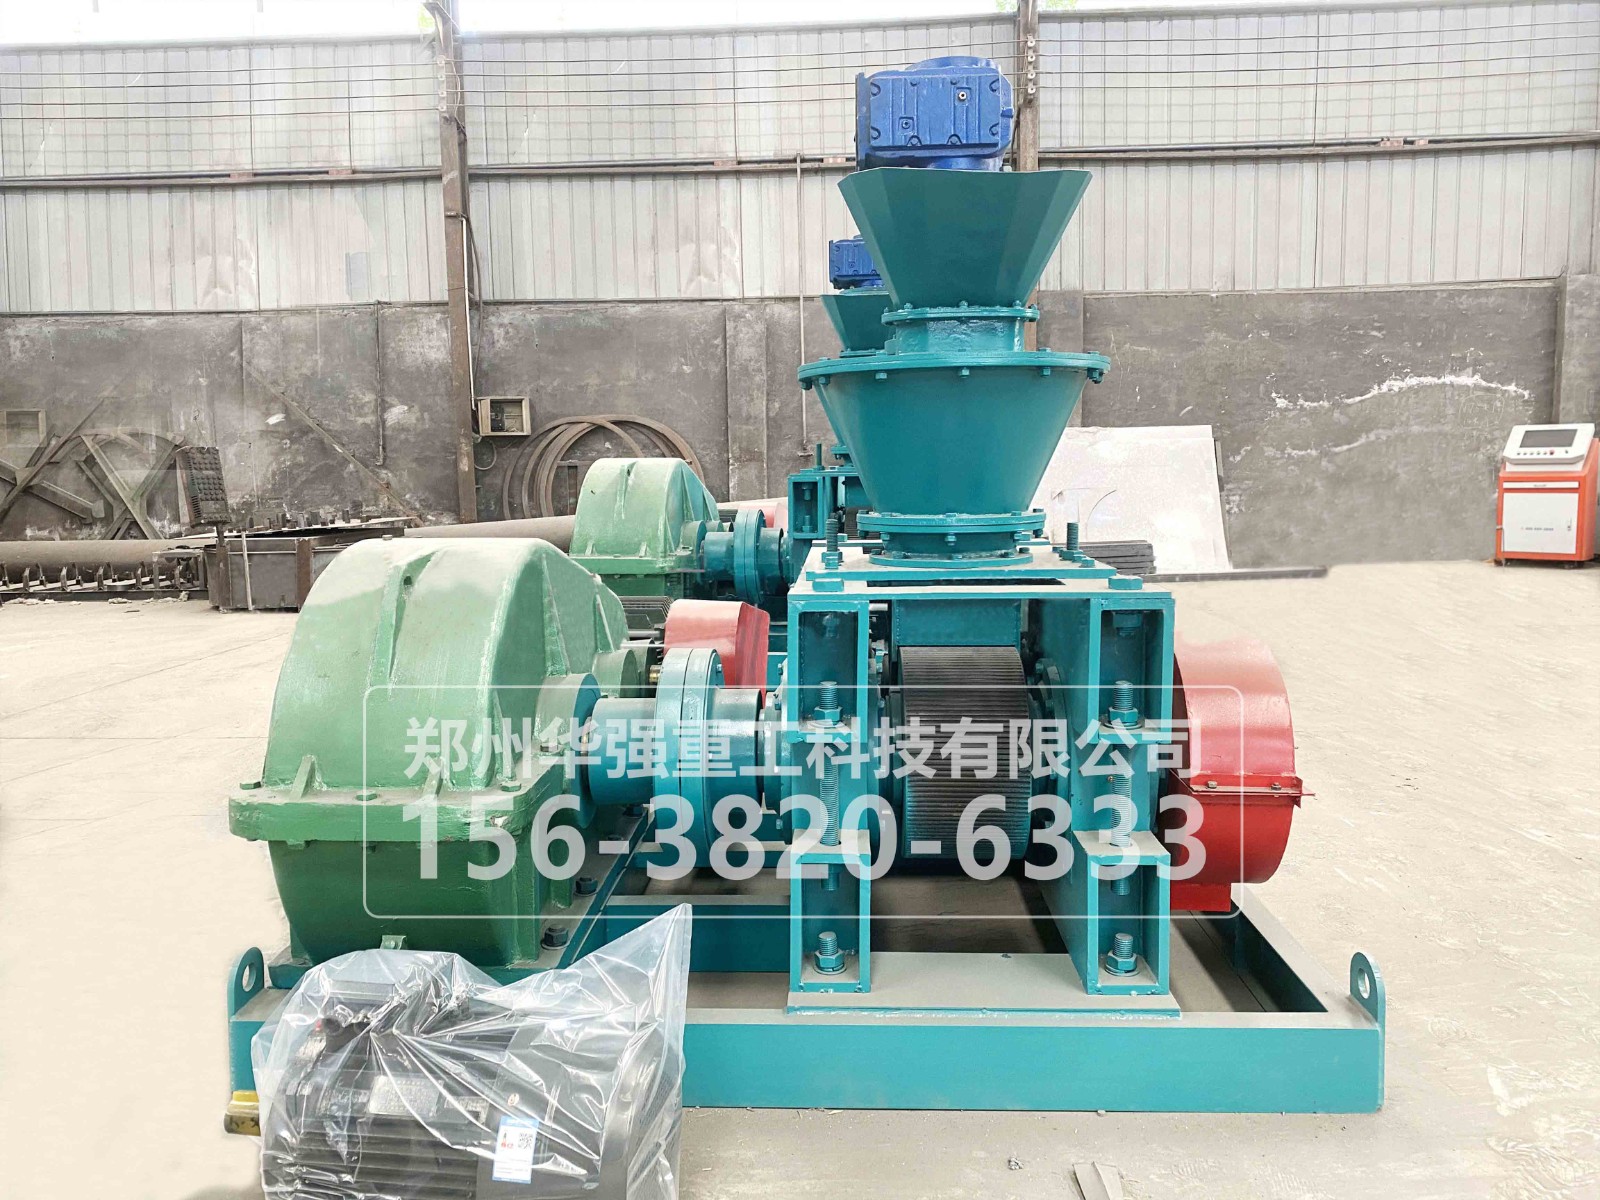
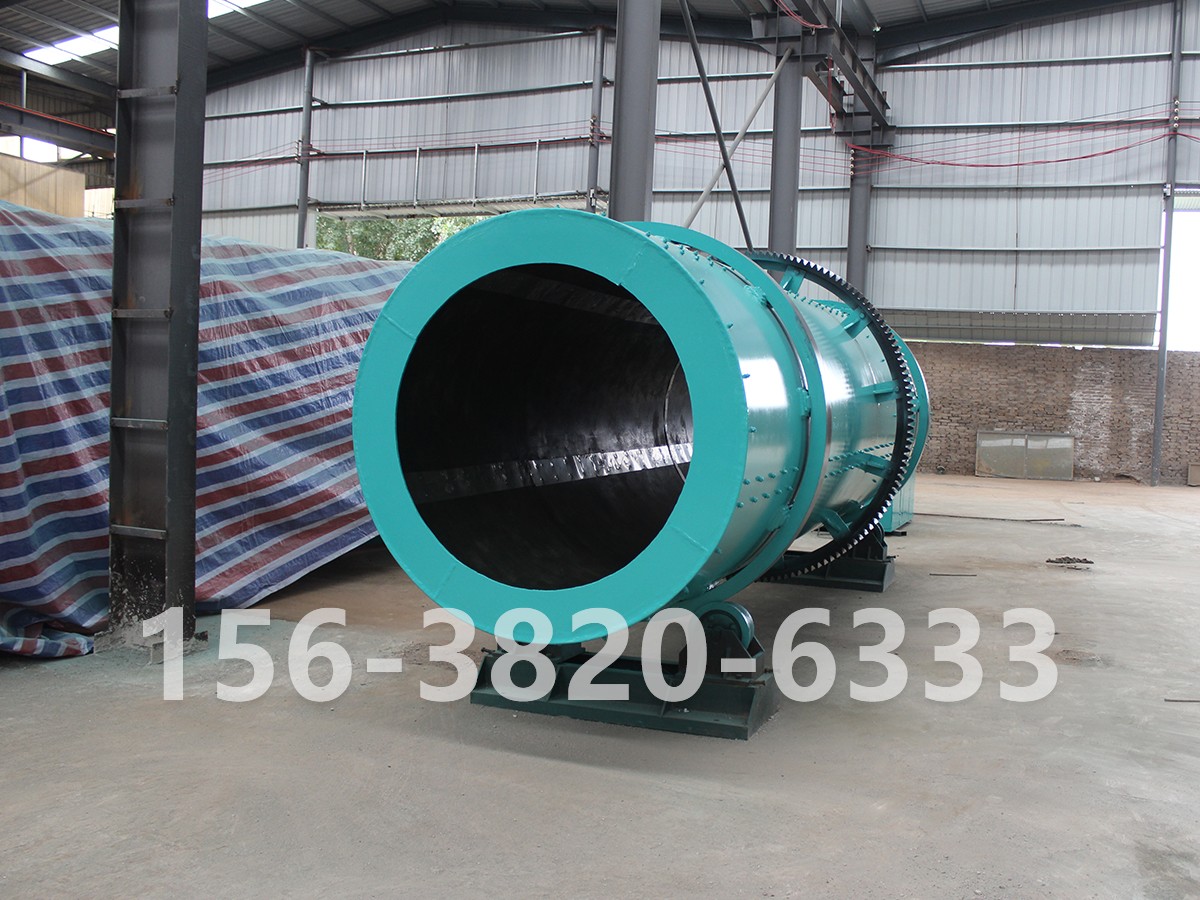
工业废渣有机肥转鼓造粒机的防腐选材,很容易踩的坑是“一刀切”:要么整机碳钢,半年就烂;要么全上316L,成本翻倍,但磨损特别狠的部位照样扛不住。废渣的腐蚀是化学腐蚀和物理磨蚀的叠加,选材必须先回答一个问题:腐蚀到底发生在哪里。答案很明确——筒体内壁、抄板、内衬板这些与物料直接接触的面,才是防腐的主战场;筒体外壳、机架、传动部件不接触物料,用碳钢加表面涂层就够了。
腐蚀性从哪来:废渣比普通有机肥“凶”在哪
普通腐熟有机肥的腐蚀性主要来自有机酸,pH值通常在4.5—6.0,含3%—5%的有机酸。工业废渣在此基础上还会引入更复杂的东西:部分废渣带有游离酸、氟化物等有害成分,酸性更强;一些废渣中氯离子含量偏高,对不锈钢的点蚀威胁远大于单纯的酸性环境;钢渣、矿渣类废渣硬度大、棱角分明,在转鼓翻滚过程中对内壁的磨蚀是持续且剧烈的。这意味着,选材要同时应对酸、氯离子和磨料,单一指标达标不够。
先一档:304不锈钢——入门但不够“抗氯”
304是湿法造粒机内衬的常见起步配置,耐一般酸碱,成本相对可控。对于酸性温和、氯离子含量低、废渣硬度中等的工况,304内衬可以胜任,预期使用寿命在5—8年量级。但304的短板在氯离子面前会暴露:氯离子会破坏其钝化膜,引发点蚀和应力腐蚀开裂。如果废渣中氯离子偏高,304内衬可能在远低于预期寿命的时间点就出现麻点甚至穿孔。选304的前提是实测废渣的氯离子含量,而不是凭“感觉不咸”来判断。
第二档:316L不锈钢——含氯工况的基准线,有数据支撑
316L因添加钼元素,耐氯离子点蚀和缝隙腐蚀的能力明显优于304。一个可参考的对比很能说明问题:处理酸性较强的工业有机废渣时,普通碳钢造粒设备使用半年便出现明显腐蚀,而316L不锈钢转鼓造粒设备连续使用3年仍能保持良好的结构完整性。在氯离子存在的工况下,316L的预期寿命可达8—15年量级。316L应该被视为工业废渣转鼓造粒机接触物料面的基准材质,尤其是废渣来源复杂、氯离子和酸性波动大的场景。代价是成本比304高一档,但这笔钱花在接触面上,是在寿命周期内**直接的对冲。
第三档:双相不锈钢或复合方案——磨蚀和腐蚀同时“加码”时
当废渣不仅腐蚀性强,硬质颗粒的磨蚀也极重,单一的奥氏体不锈钢(304/316L)会面临硬度不足的问题:耐腐蚀但不耐刮擦,内壁被磨薄的速度可能快于腐蚀穿透的速度。这时候可以考虑2205双相不锈钢,其强度和耐氯离子应力腐蚀能力优于316L,耐磨性也更适合硬质废渣工况。另一个务实的思路是复合结构:外层用碳钢保证强度和刚性,内层用不锈钢复合板或耐酸衬板承担防腐和耐磨,既控制了整机成本,又把好钢用在接触面上。对于钢渣、矿渣比例高、颗粒棱角尖锐的废渣,双相钢或复合衬板的性价比会优于单纯堆厚316L。
衬里方案:不是“低配”,是另一种分工逻辑
除了整体不锈钢,橡胶板或高分子衬里也是一条成熟路径。耐酸橡胶板内衬在防腐的同时,利用弹性缓冲硬质颗粒的冲击,还能起到防粘和保温作用,减少物料在筒壁上的挂结。超高分子量聚乙烯(UHMW-PE)衬板则凭借极低的摩擦系数,在防粘壁方面有优势。衬里方案的选型关键在衬板的固定方式和厚度:固定不牢,衬板在转鼓翻滚中松脱,反而成为故障源;厚度不足,硬质废渣会在短时间内把衬板磨穿,腐蚀随即转移到碳钢筒体上。衬里适合以磨蚀为主、腐蚀为辅的废渣,或者作为碳钢筒体的一道可更换“牺牲层”来使用。
把选型压缩成一条可执行的判断链
先一步,实测废渣的pH和氯离子含量,同时评估硬质颗粒的比例和棱角程度。第二步,氯离子低、酸性温和,304内衬可以作为起点;氯离子或酸性任一偏高,接触面直接上316L,这是废渣工况**稳妥的基准线;磨蚀极重、硬质颗粒占比高,在316L基础上考虑2205双相钢或“碳钢+耐酸耐磨衬板”的复合结构。第三步,无论选哪一档,非接触面用碳钢加喷砂除锈和环氧富锌底漆即可,不必为不接触物料的壳体支付不锈钢的溢价。工业废渣转鼓造粒机的防腐选材,本质是把有限的预算精确投放到真正与废渣“短兵相接”的那几个面上,而不是让整台设备为局部的腐蚀买单。
 156-3820-6333