“一翻就冲鼻子”和“一捏就散”,看起来是两个毛病——一个在气味,一个在质地。但在发酵槽里,它们常常指向同一个根源:供氧链条上某一环被悄悄省掉了,堆体从来没有真正均匀地好氧过。臭,是厌氧区在翻抛瞬间被揭开的信号;散,是部分物料在缺氧状态下“腐熟到一半就停了”的结果。
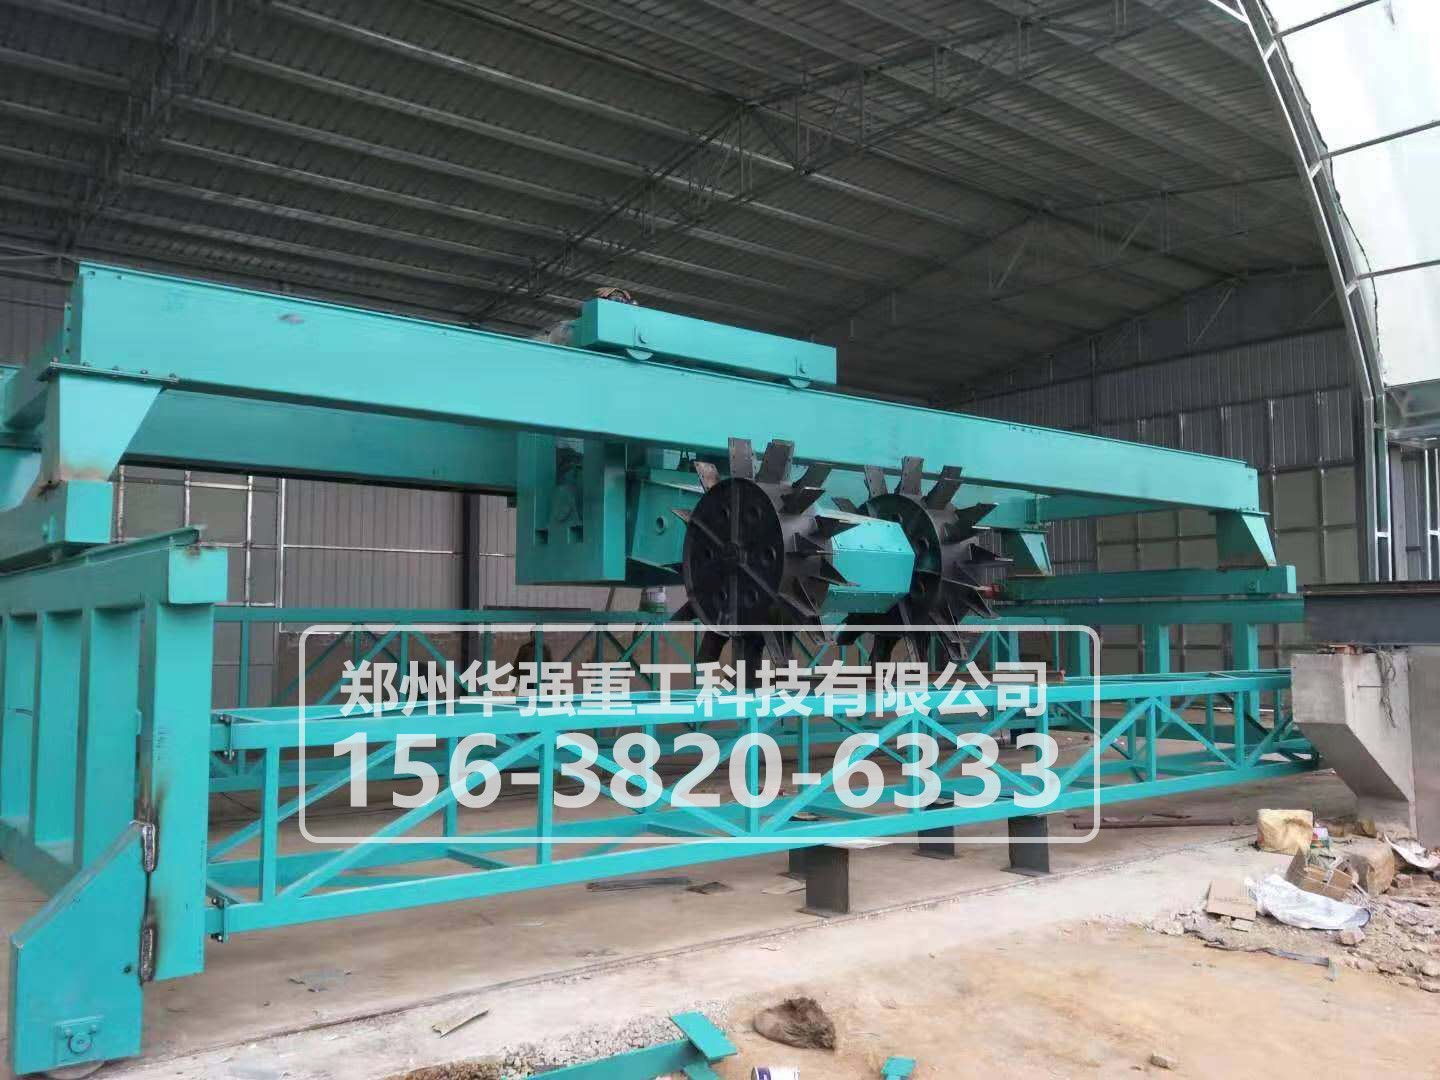
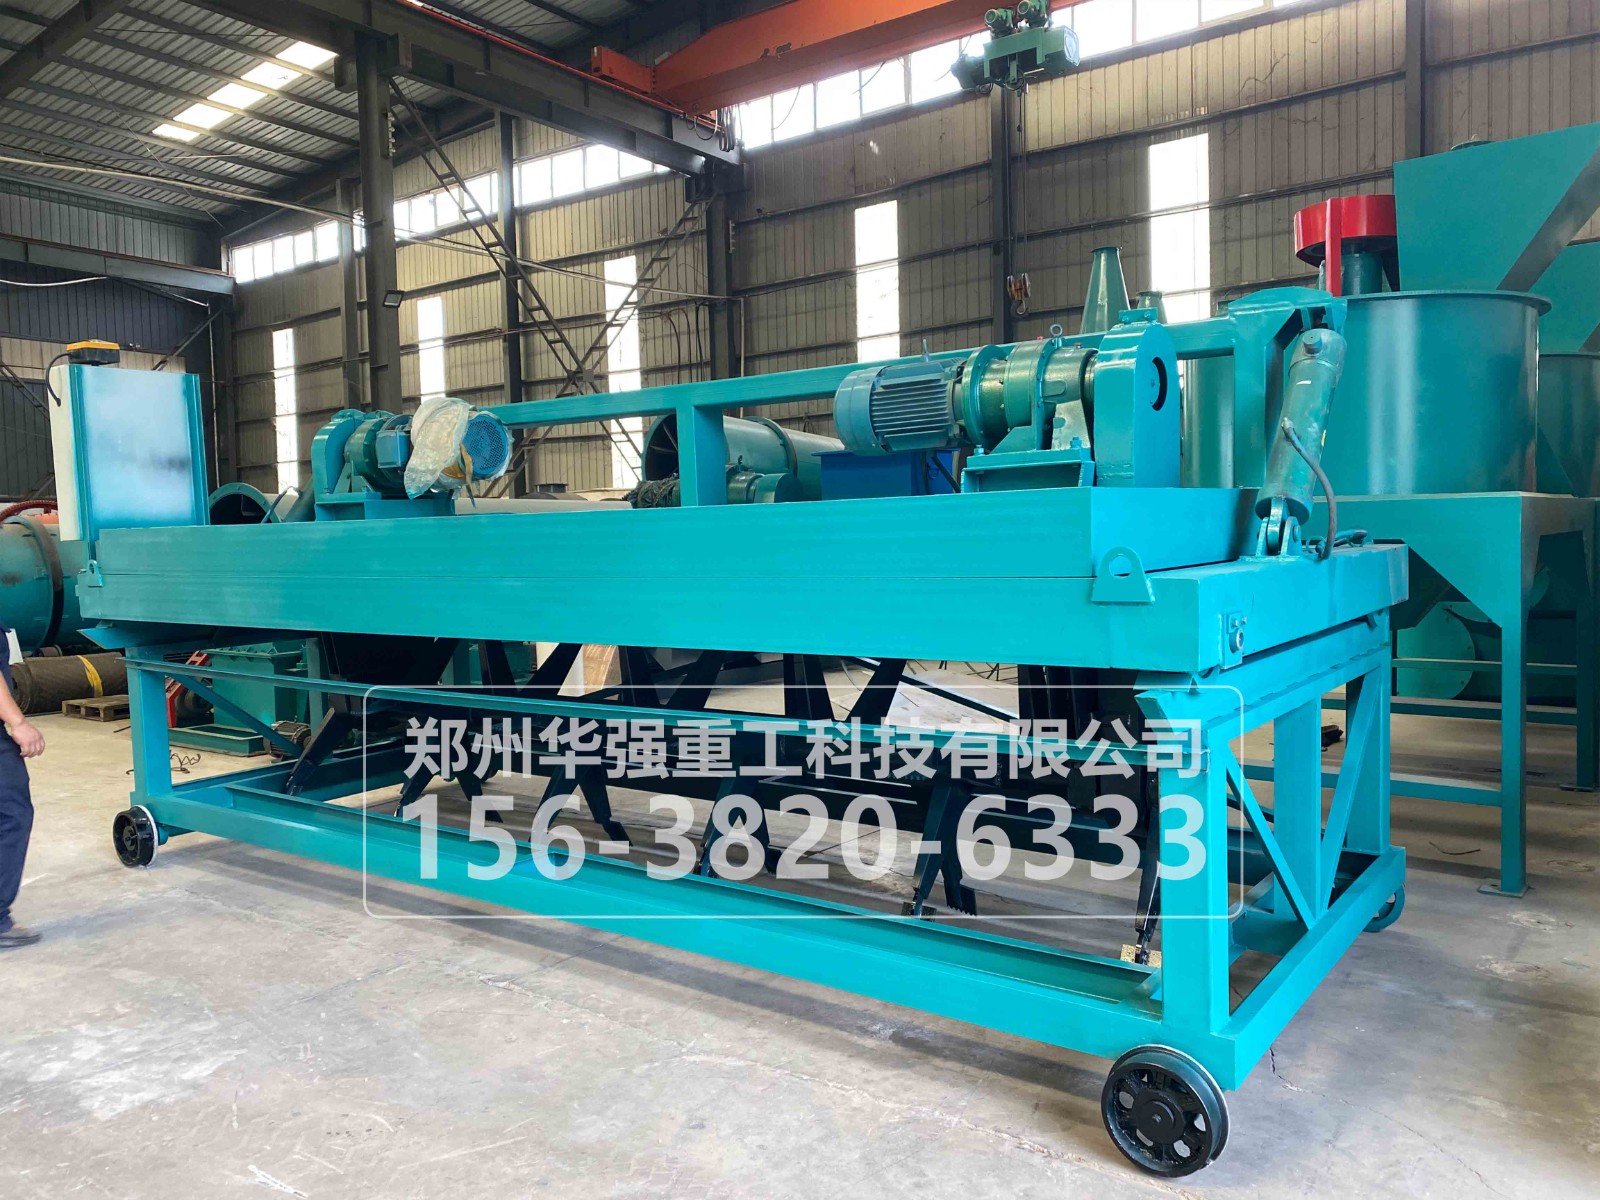
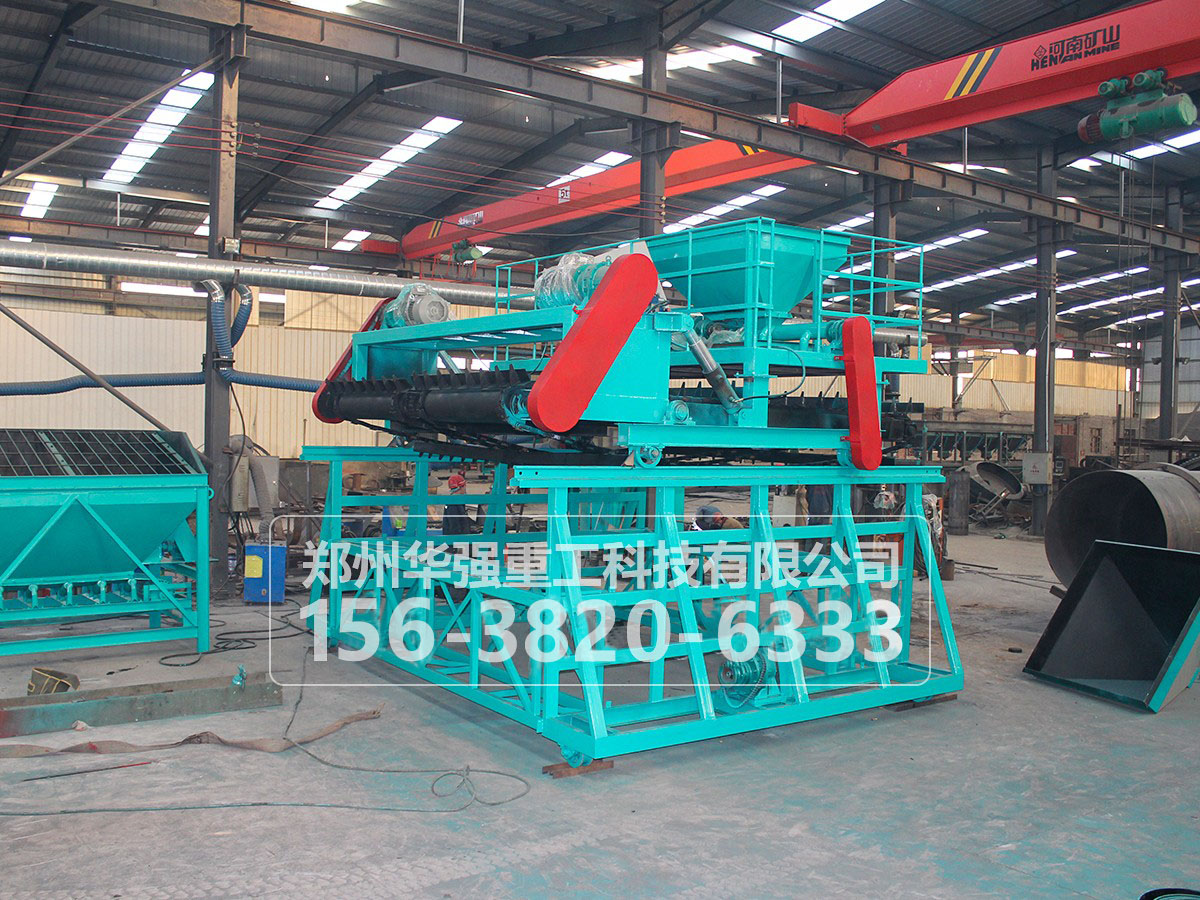
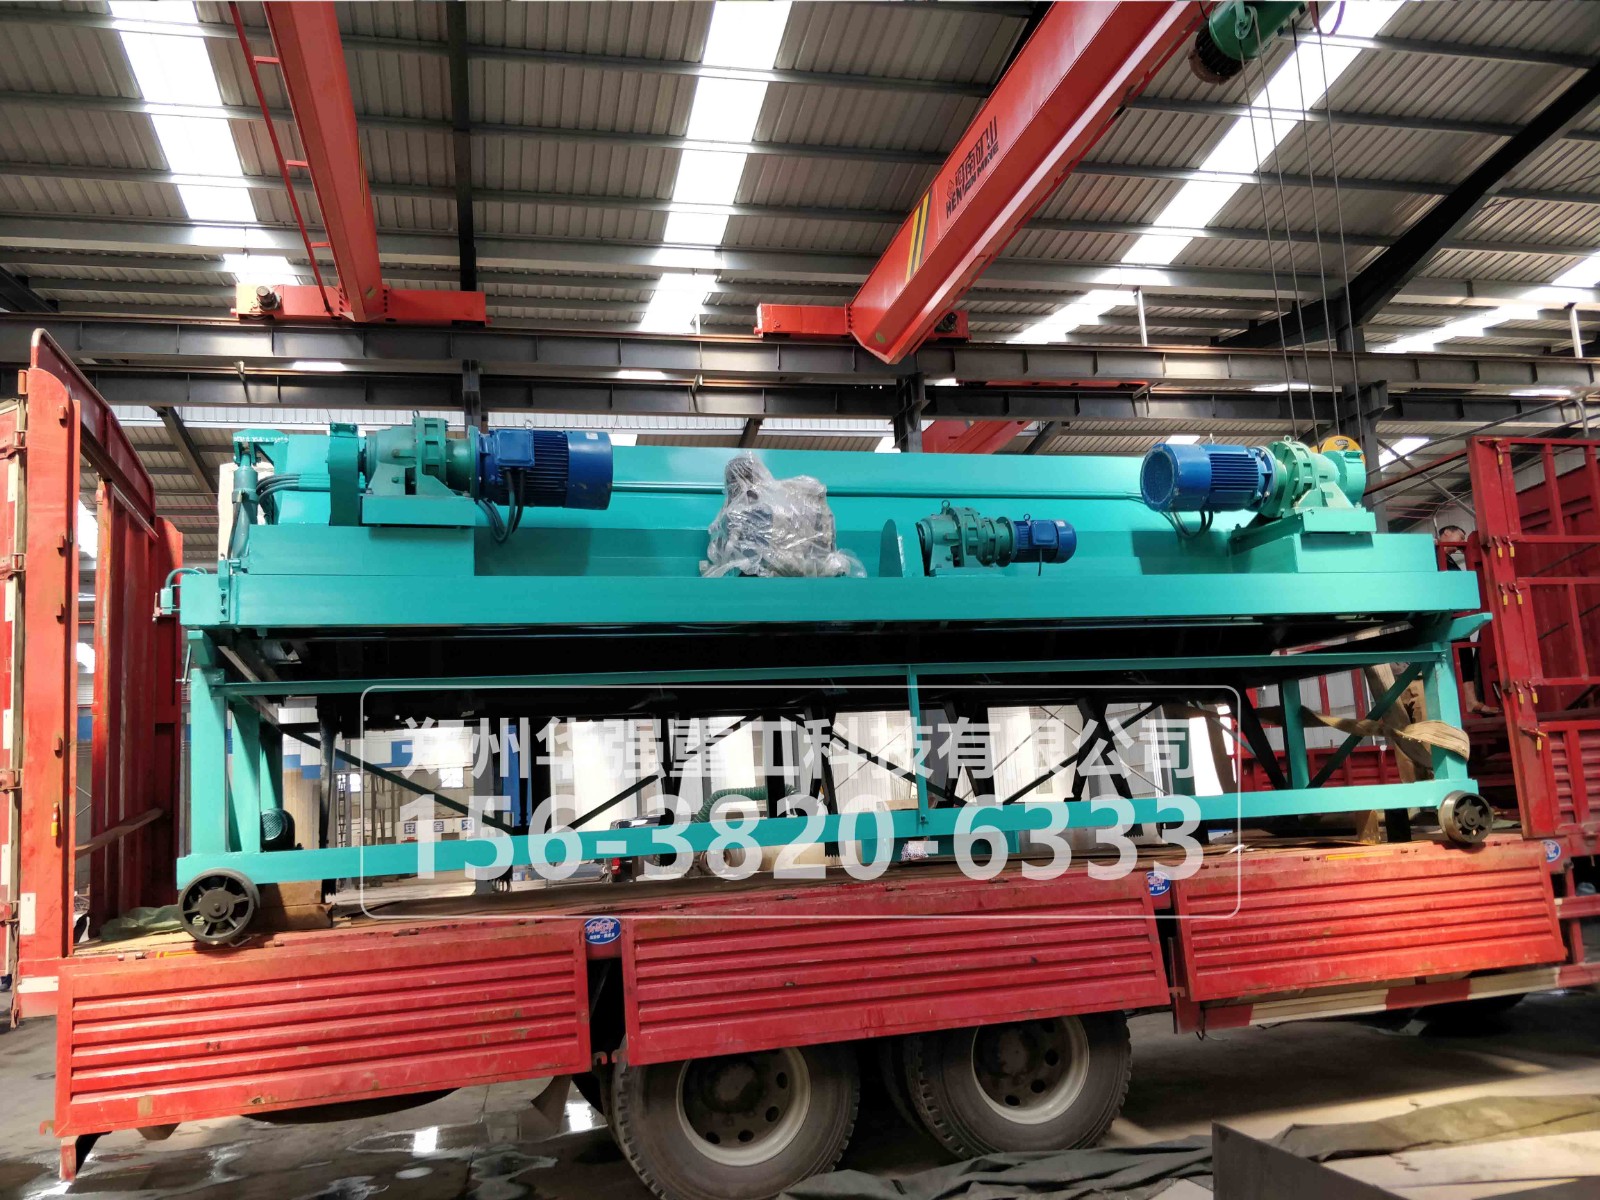
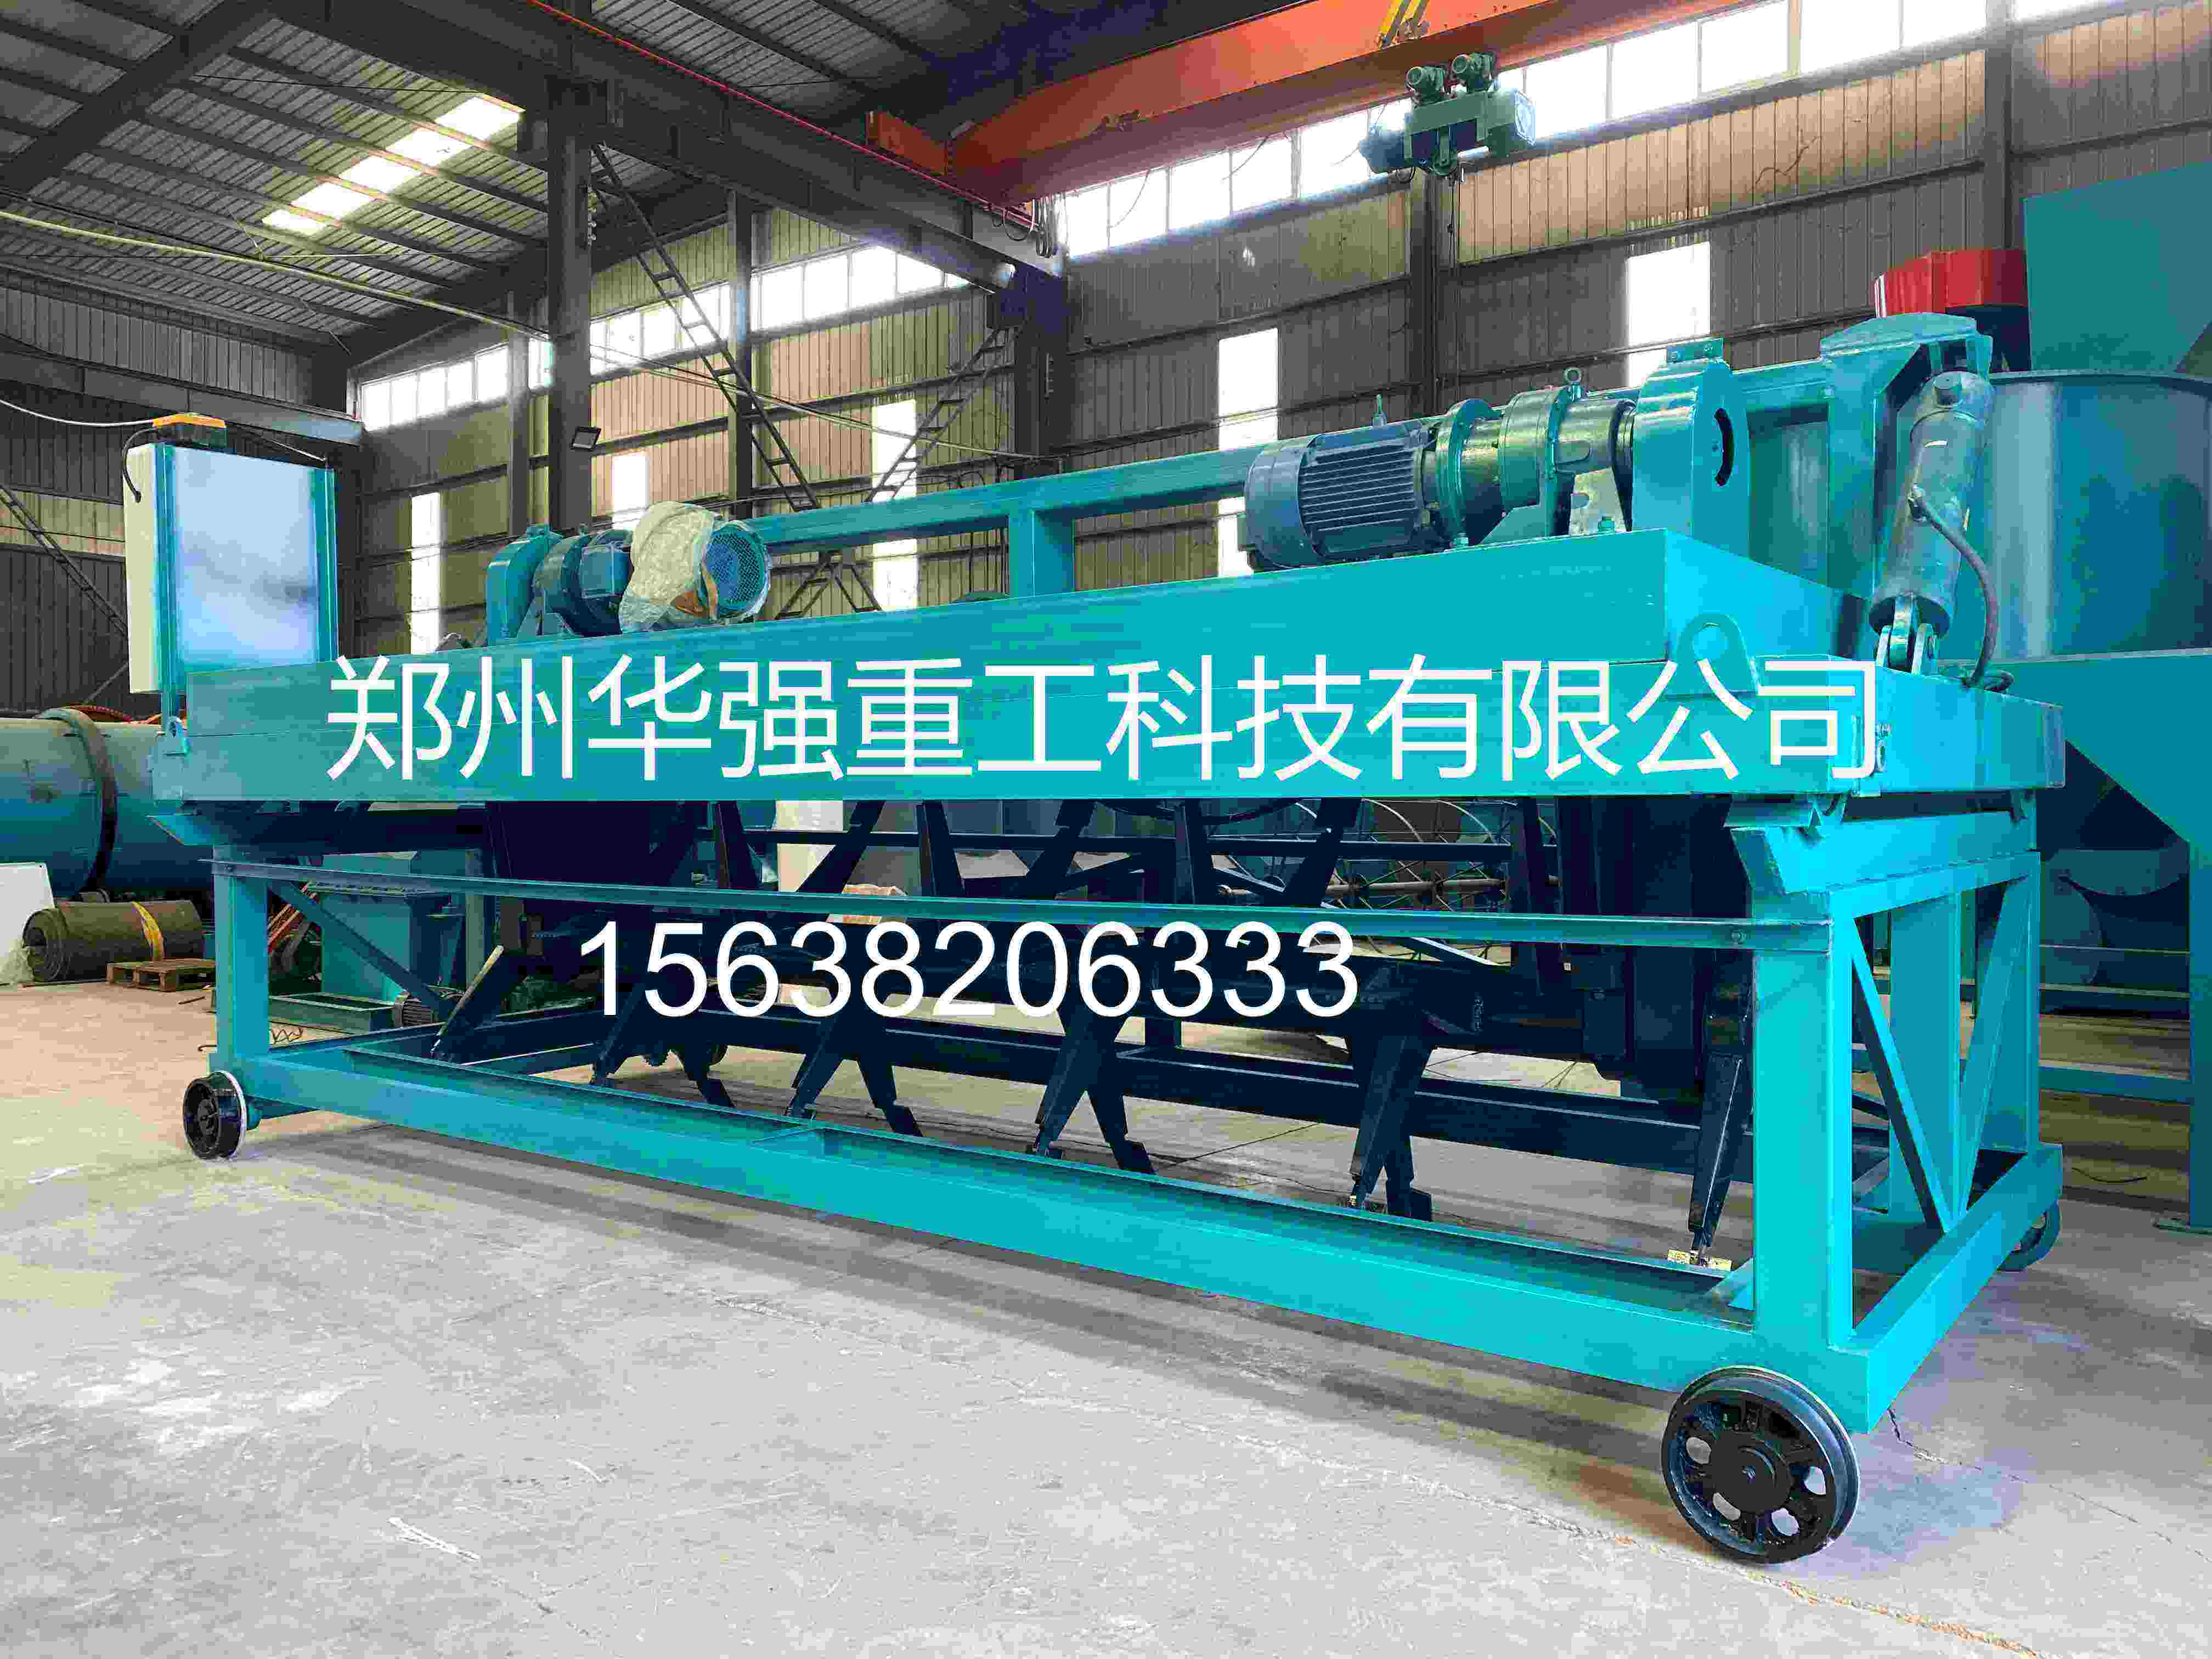
**常见的被省掉的一步,是翻抛深度。 翻抛机在走、料也在动,但刀辊触及的只是中上层。底层二三十厘米的物料长期压实在槽底,空气进不去,形成稳定的厌氧层。这层物料平时不声不响,翻抛臂一旦把它翻到表层,厌氧代谢积累的硫化氢、挥发性有机酸瞬间释放,就是“一翻就冲鼻子”的直接来源。普通翻抛设备“只能搅动表层物料,底层长期处于厌氧状态”,是槽式发酵里极典型的供氧漏洞。如果翻抛深度比物料堆积高度低了二三十厘米,底层有机质分解效率可以下降三到五成,这部分物料在后段自然表现为松散、未充分腐熟。
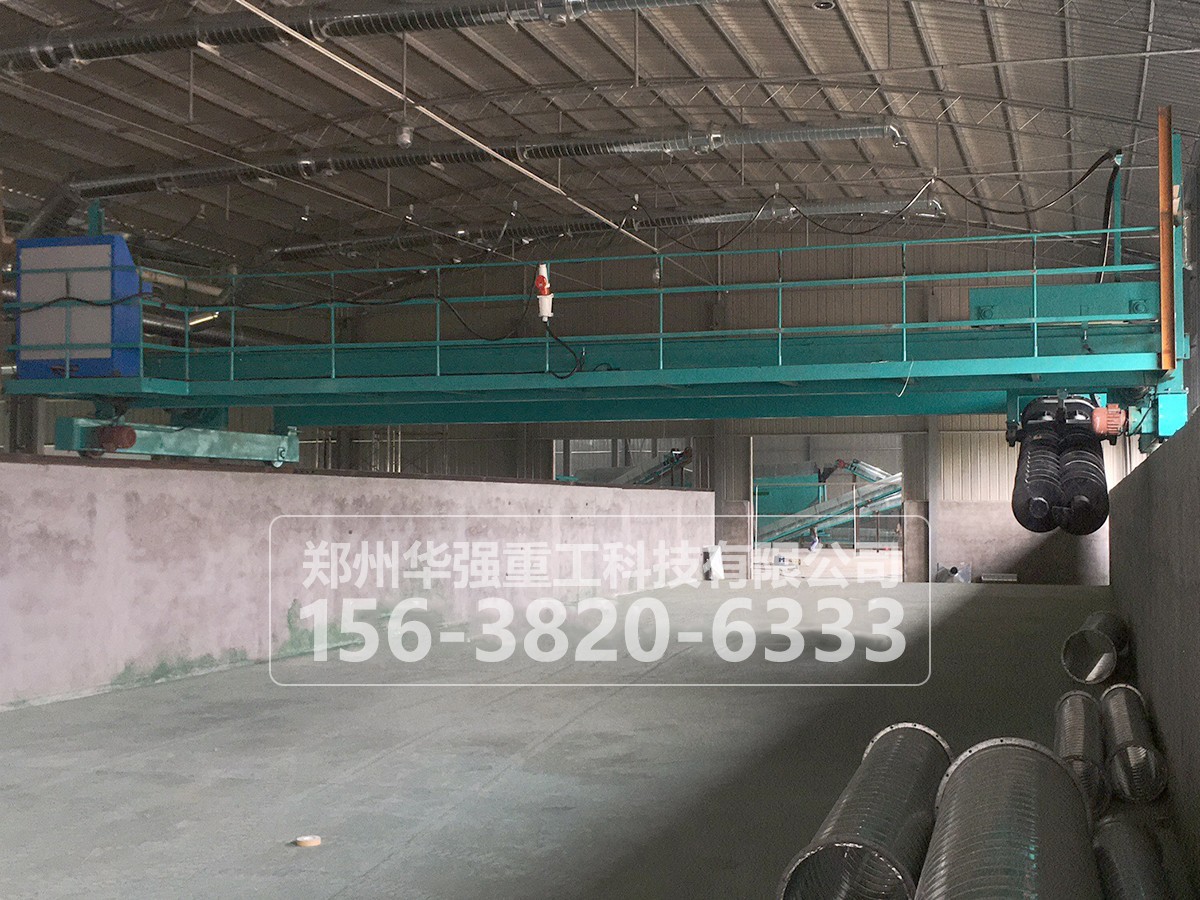
第二个容易被省掉的,是把“翻抛”当成了**的供氧手段。 翻抛确实能把物料抛散、让颗粒接触空气,但它是一次性的、间歇的扰动。翻抛过后,堆体重新压实,底部孔隙很快又被水和细颗粒填满,氧气补充的窗口迅速收窄。对于槽体较宽、料层较深的发酵槽,仅靠翻抛很难让氧气穿透到底层,大跨度槽如果只做“顶翻抛”而不配底部曝气,底部厌氧区几乎是结构性的。翻抛是“搅动”,曝气是“持续供给”,把后者省掉,供氧就只剩下一个脉冲式的窗口。
第三个更隐蔽的步骤,是含水率把孔隙堵死了。 翻抛供氧的逻辑前提是物料内部存在连通的孔隙,空气才能进去。含水率一旦超过60%,孔隙被水填满,空气流动受阻,翻抛抛得再高,氧气也渗不进颗粒内部。这时候翻抛看上去很勤快,实际供氧效率极低,堆体内部局部厌氧、局部干化,腐熟均匀度被彻底拉散——捏起来有的地方成团、有的地方一触即散,正是这种“不均匀腐熟”的触感表现。
所以,被省掉的往往不是某一台设备,而是“立体供氧”的完整链条:翻抛深度够到底、底部或侧方有持续补气的通道、入槽含水率控制在孔隙还能通气的窗口内。三者缺一个,臭和散就会从不同角度冒出来。调整的方向也很具体:先量翻抛深度和料层高度差了多少,再看槽底有没有曝气死角,**把入槽水分卡在55%—60%这个孔隙还能呼吸的区间。供氧这件事,翻抛只是入口,不是全部。
 156-3820-6333