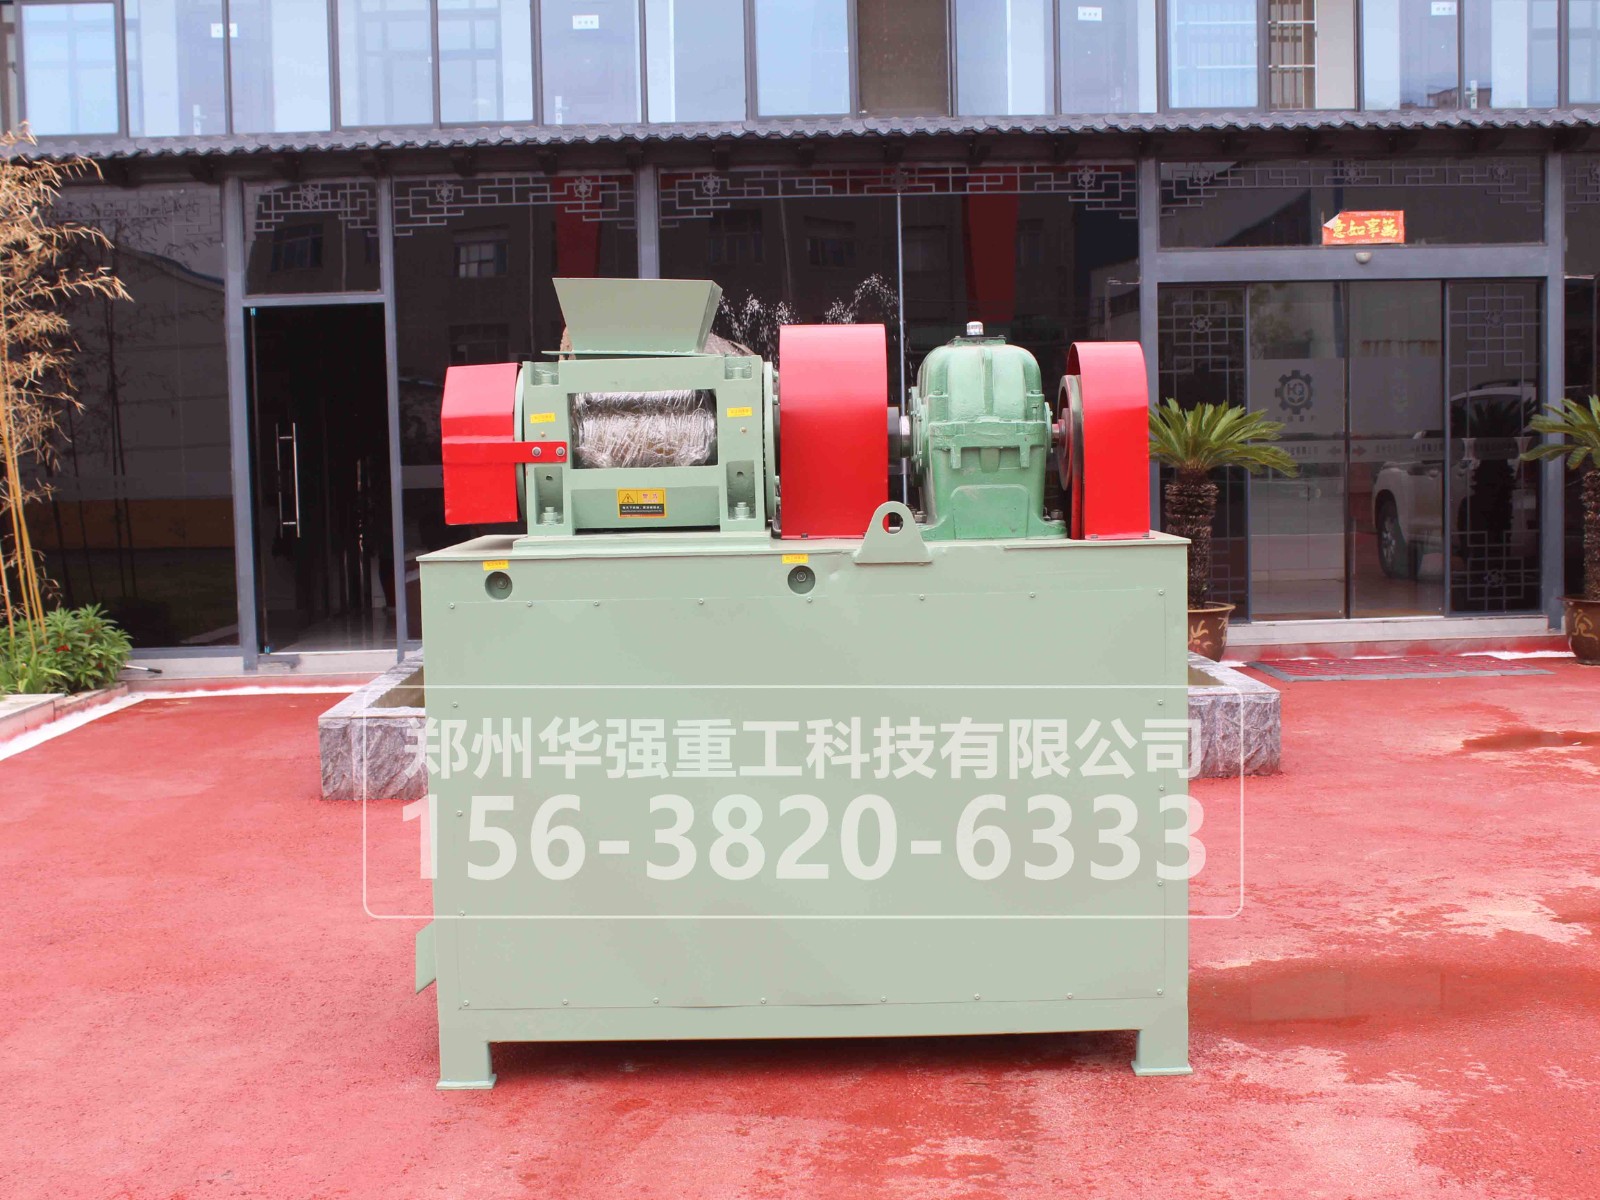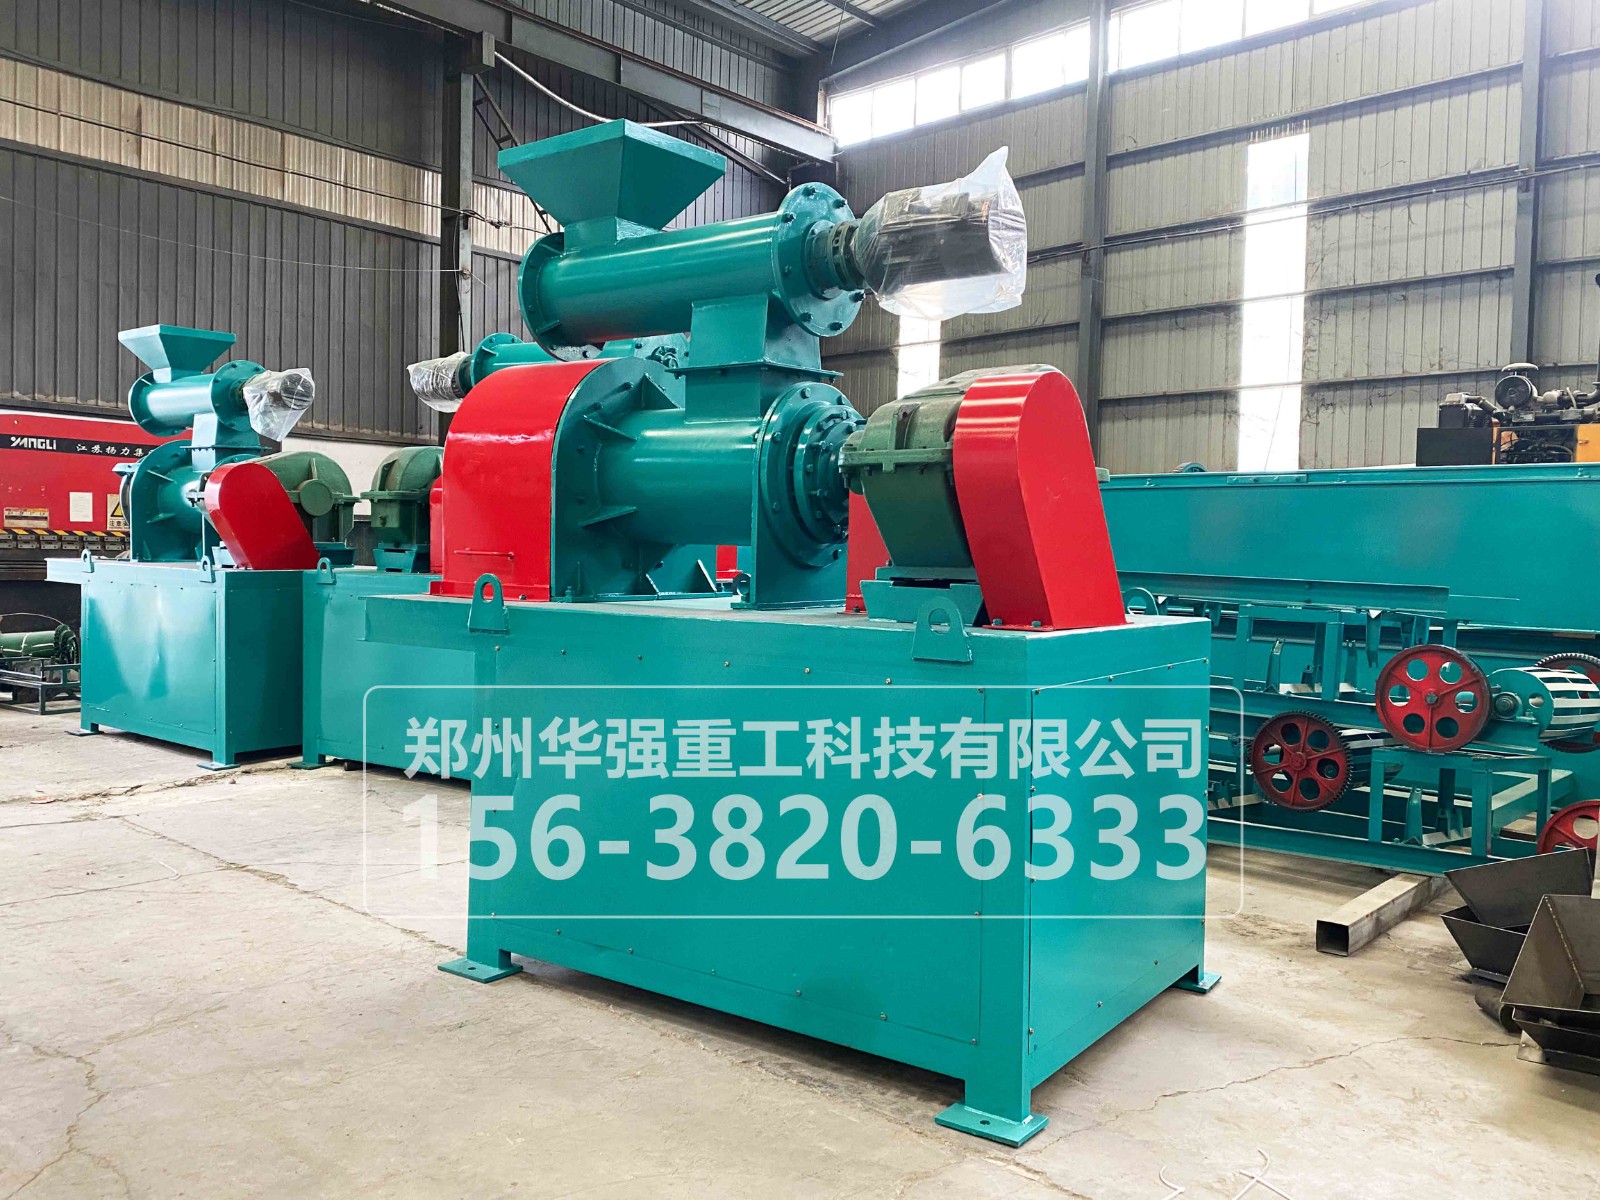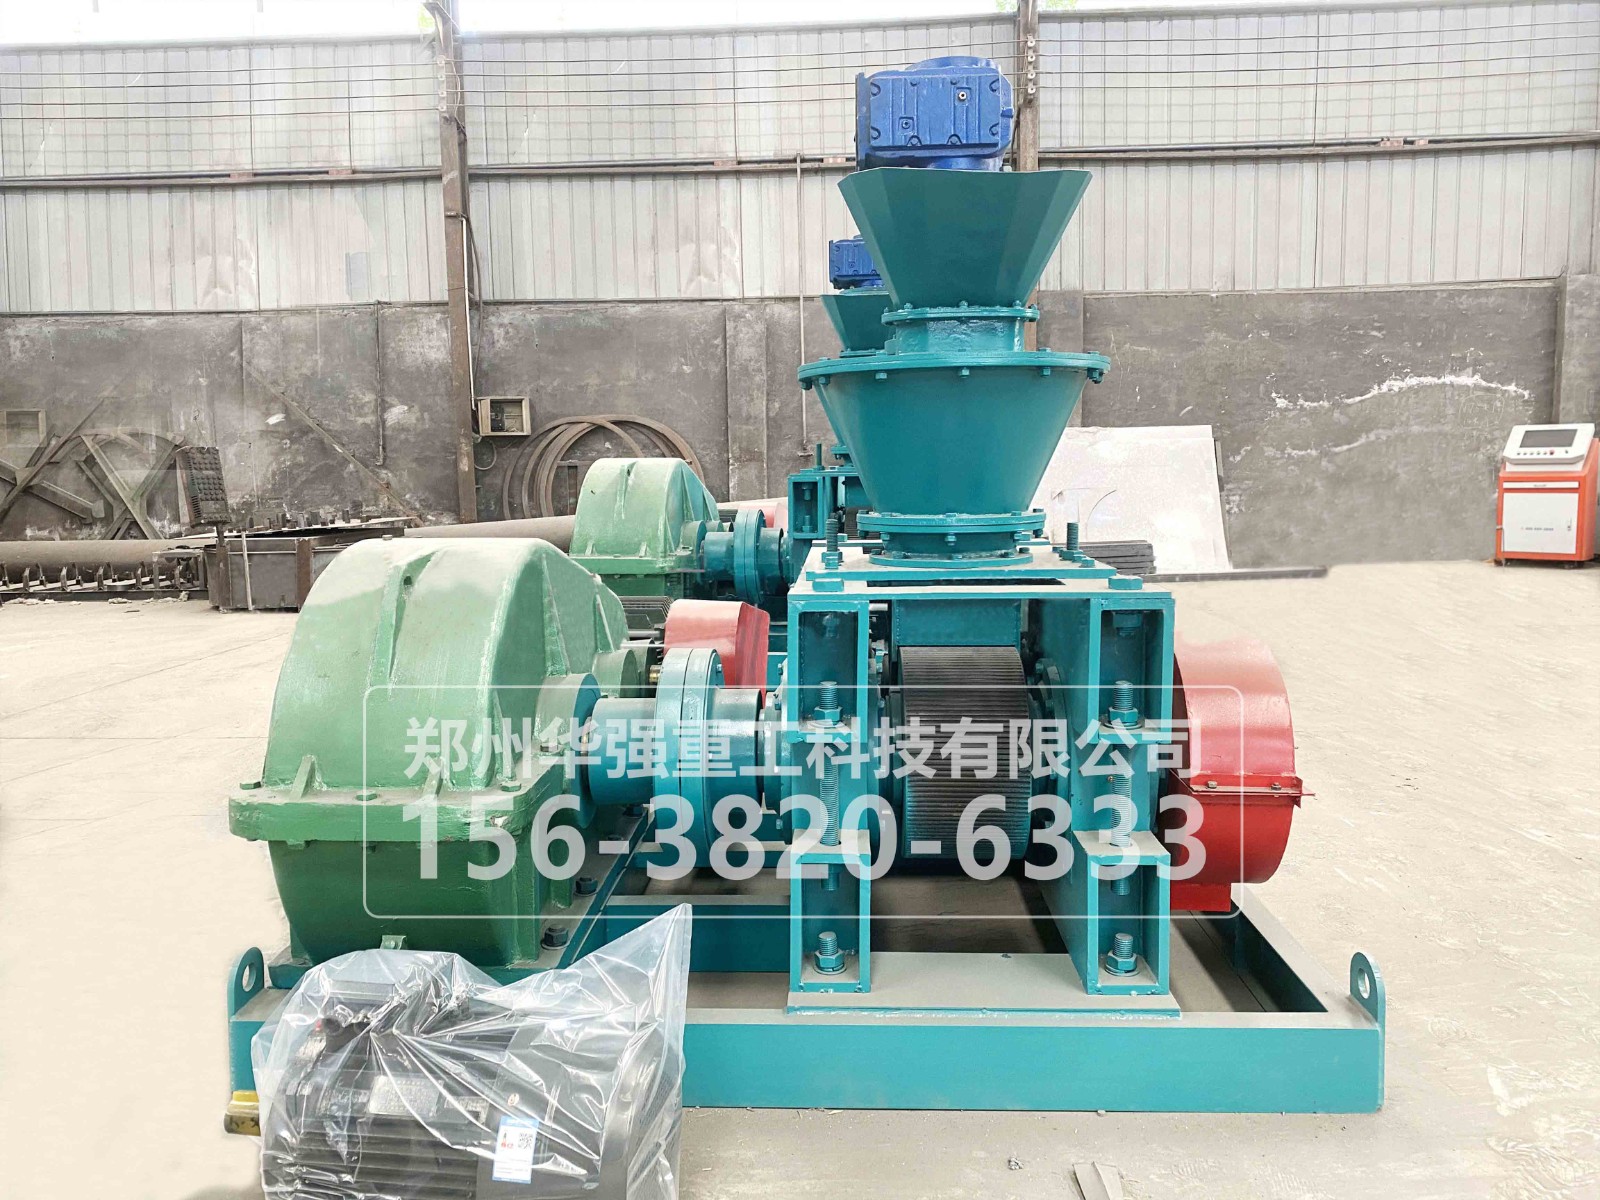
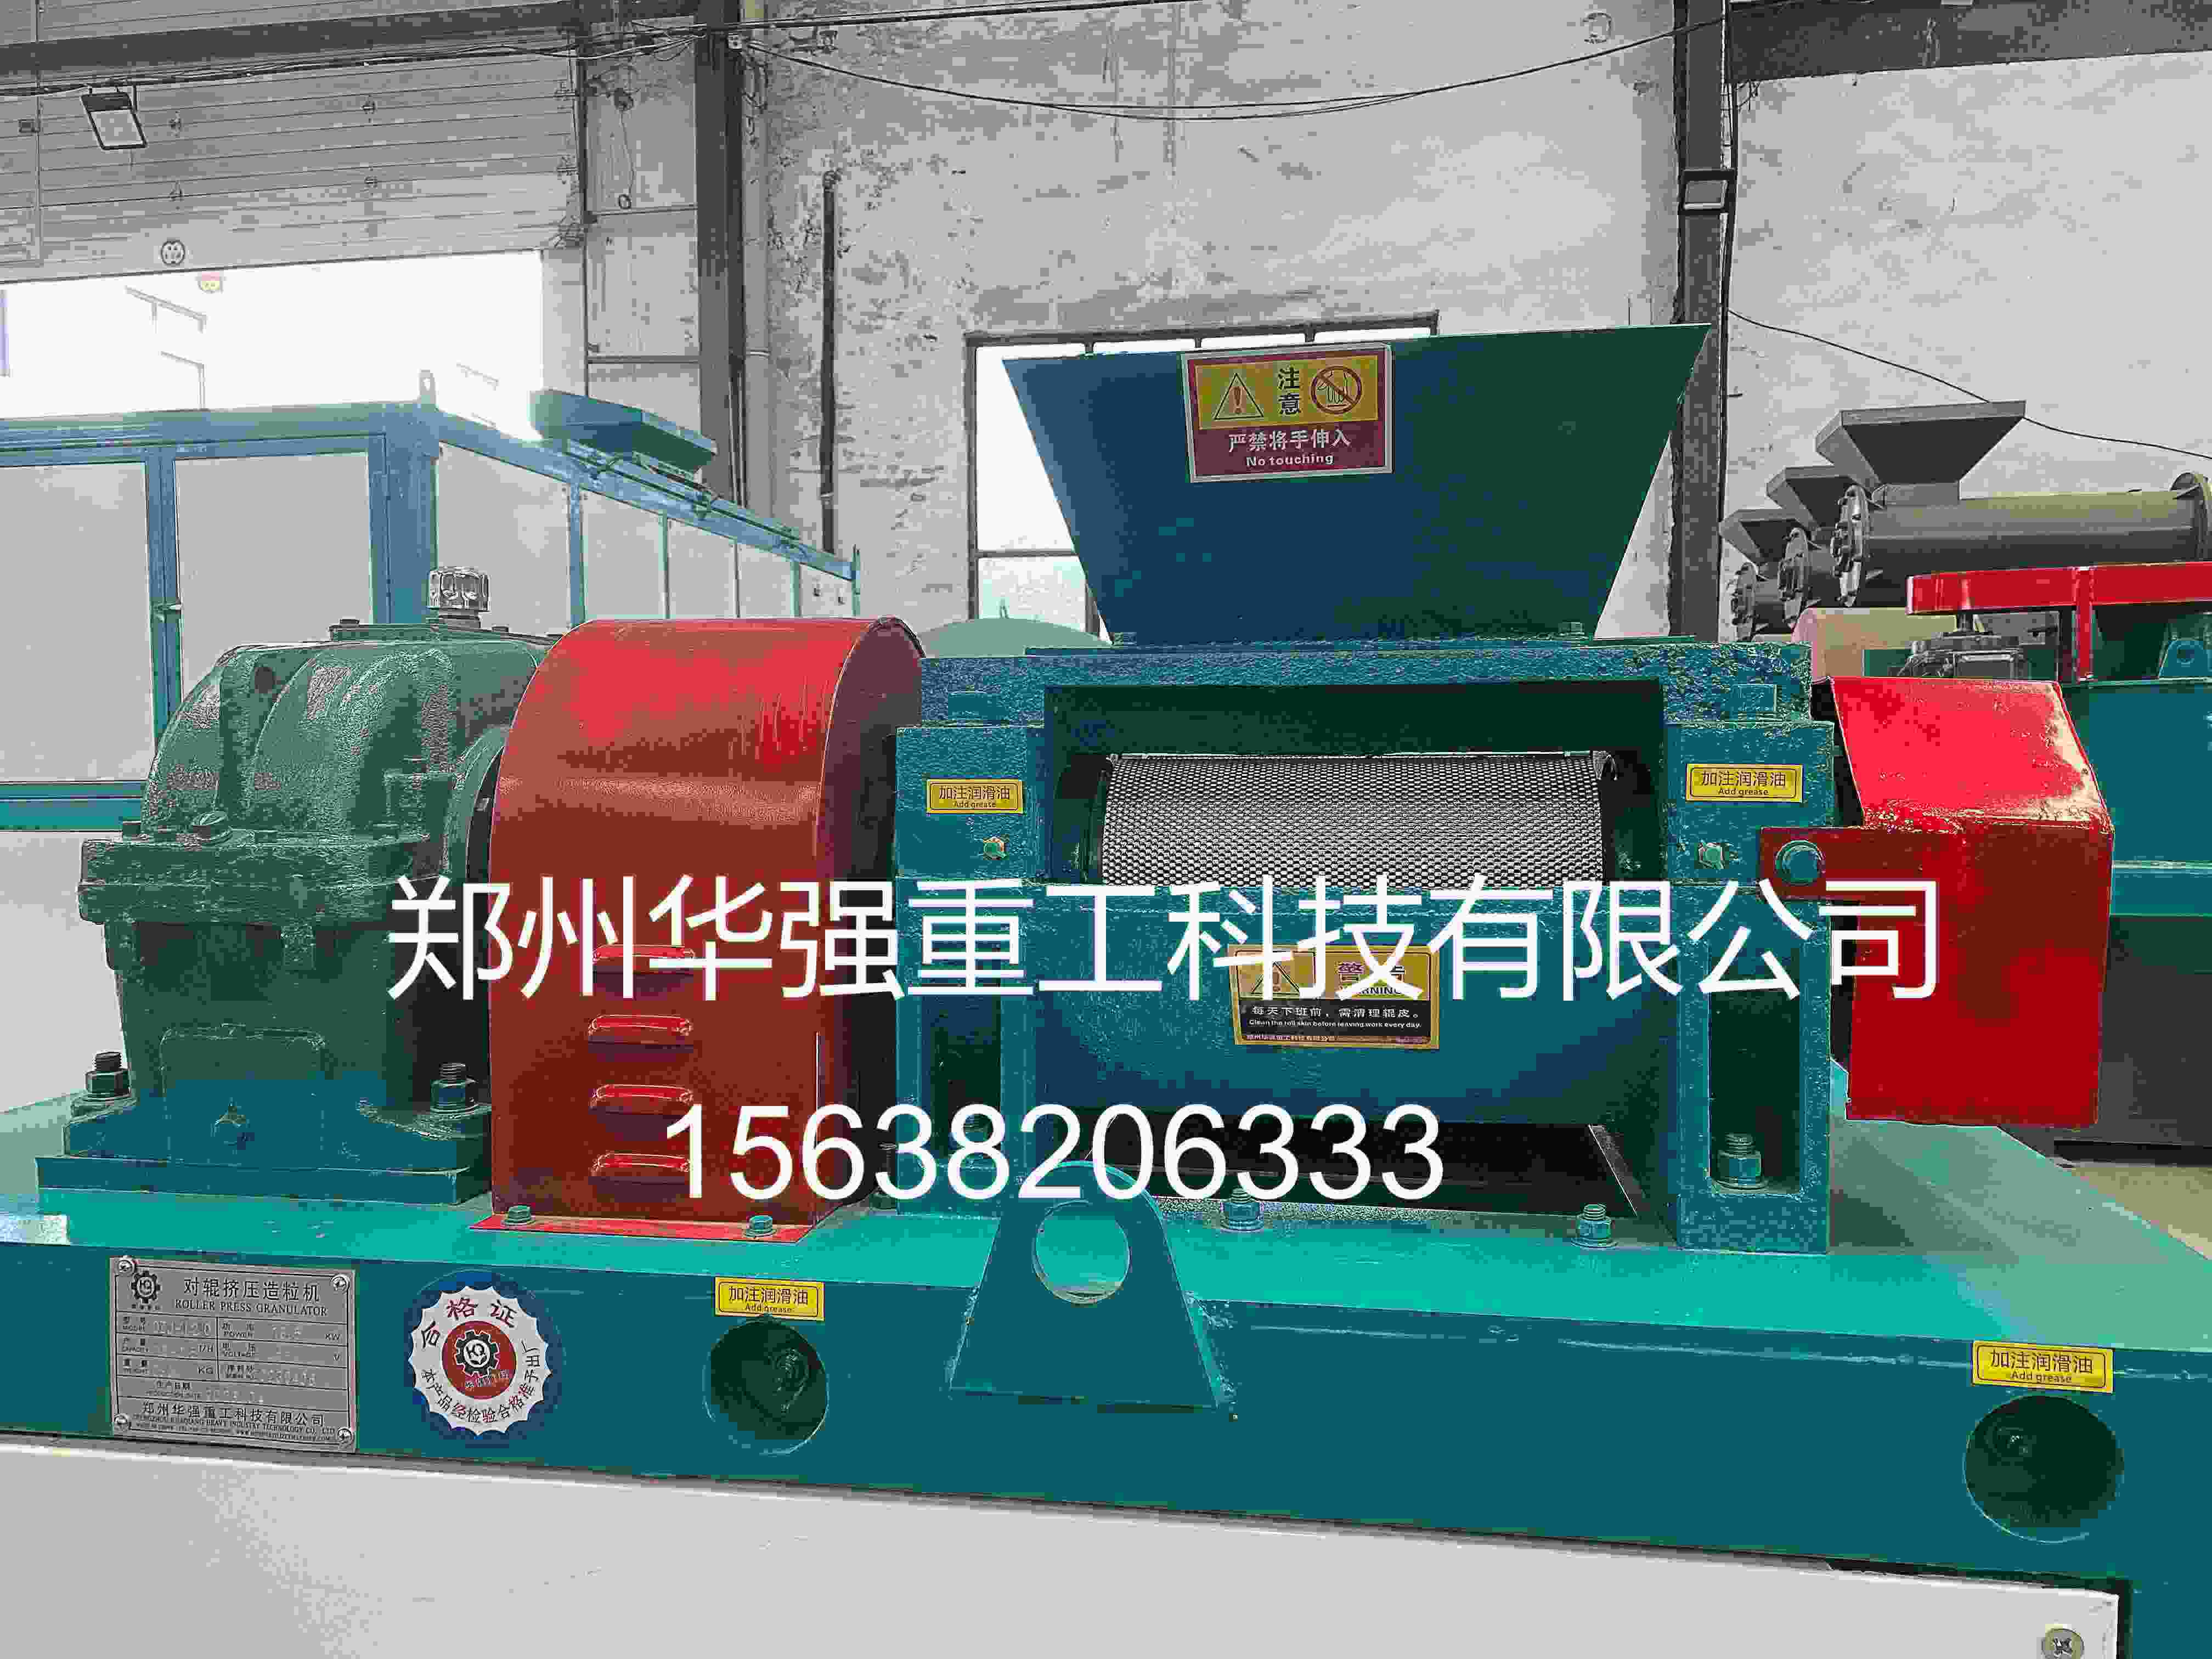
液压对辊造粒机在有机肥、复混肥生产中应用广泛,但实际运行中常出现不成粒、颗粒松散、粘辊、出料不均等问题。遇到不成粒时,不能只调辊隙,还应从物料、液压压力、辊面状态、进料系统几个方面逐一排查。
先看物料:水分、细度和粘性要匹配
液压对辊造粒属于挤压成型,物料状态直接影响成粒率。原料水分过高,颗粒容易粘连、粘辊,甚至压成饼状;水分过低,物料缺少粘结性,容易出现粉料多、颗粒松散、一捏就碎的情况。
排查时重点检查三点:
水分是否稳定:有机肥原料含水率通常需控制在适宜范围,过高应掺入干粉回混,过低可适量补水或添加粘结剂;
细度是否均匀:粉料过粗会降低挤压成型率,过细则可能增加粘性,建议粉碎后粒度与造粒工艺匹配;
粘性是否合适:腐熟度高的物料粘性偏强,可适当掺入惰性粉体或干粉回料,降低粘辊风险。
再查设备:辊隙、液压压力和辊面状态
辊隙是影响成型的关键参数。辊隙过大,挤压力不足,物料难以压实,容易出现不成粒或颗粒强度低;辊隙过小,则可能造成设备负荷升高、粘辊甚至闷机。
液压对辊造粒机的优势在于可通过液压系统调节辊间压力,但液压压力过低会导致成型压力不足,压力波动则会使颗粒硬度不均。排查时应确认:
液压站油位是否正常;
液压缸、油管、接头是否存在渗漏;
两侧辊隙是否一致,避免偏压;
辊面球窝或凹槽是否磨损严重,磨损后需及时更换辊皮。
检查进料与脱模:给料要稳,刮料要到位
进料忽多忽少,会造成造粒腔内压力波动,颗粒成型不稳定。应保持匀速给料,使进料量与设备造粒能力匹配。
同时,刮料板或脱模装置与辊面间隙过大会导致粘料,过小又可能刮伤辊面。正常生产中应定期检查刮料板位置,确保其能及时清除辊面附着物料,避免“糊辊”影响成粒。
日常维护要点
每班检查轴承、链条、齿轮润滑情况,按规定加注黄油;
停机前应将腔内物料排空,必要时清理辊面残料;
定期紧固螺栓,检查偏心套、联轴器、皮带和液压锁紧装置;
更换辊皮后重新调整辊隙和对窝,确保两侧间隙一致。
总体来看,液压对辊造粒机不成粒,通常不是单一原因造成。建议按物料水分—辊隙压力—辊面磨损—进料稳定性—刮料脱模顺序排查,找到症结后再调整,能明显提升成粒率和运行稳定性。
 156-3820-6333